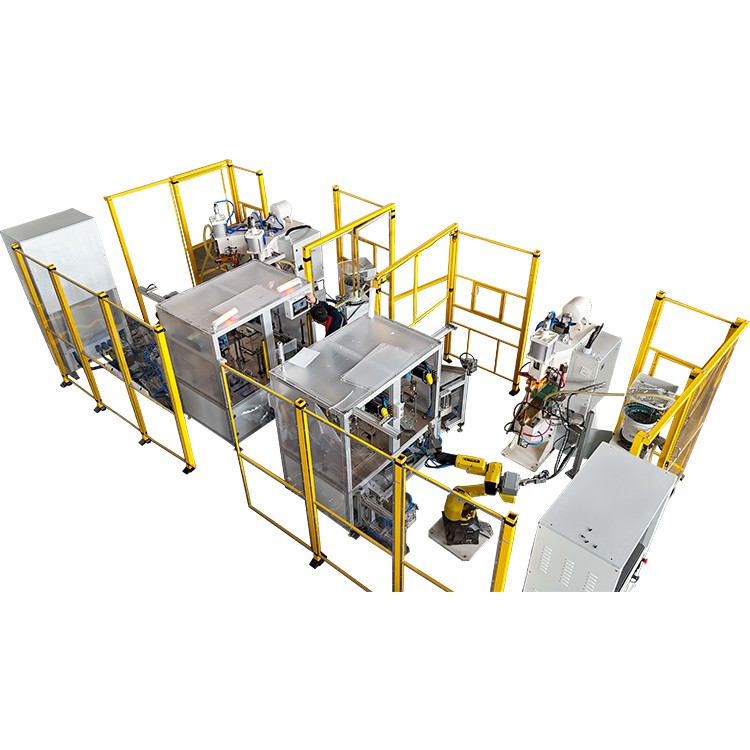
धातु के भागन के लिए स्पॉट वेल्डिंग मशीन
हैफई शीट धातु, ब्रैकेट, टर्मिनल, फास्टनर अऊर गठित धातु भागन का जोड़ै के लिए औद्योगिक स्पॉट वेल्डिंग मशीनन का निर्माण करत है। श्रृंखला मा अलग-अलग सामग्री, भाग आकार अऊर उत्पादन आवश्यकताओं के लिए एसी, एमएफडीसी, परिशुद्धता, प्रेस-प्रकार, डबल-हेड अऊर स्वचालित स्पॉट वेल्डिंग उपकरण शामिल हैं।
एक उपयुक्त मशीन का चयन वर्कपीस सामग्री, मोटाई, वेल्ड स्थिति, आवश्यक संयुक्त ताकत अऊर उत्पादन चक्र के अनुसार कीन जात है। ग्राहक के भागन के आसपास कस्टम इलेक्ट्रोड, फिक्स्चर, नियंत्रण कार्यक्रम अऊर लोडिंग सिस्टम विकसित कीन जा सकत हैं। हमका आपन ड्राइंग, नमूना अऊर अपेक्षित आउटपुट भेजौ ताकि हमरे इंजीनियर मशीन के सिफारिश करै से पहिले आवेदन के समीक्षा कर सकै।
एक नमूना वेल्डिंग परीक्षण का अनुरोध करा
-
![इन्वर्टर स्पॉट वेल्डिंग मशीन]() इन्वर्टर स्पॉट वेल्डिंग मशीनहैफई के इन्वर्टर स्पॉट वेल्डिंग मशीन एचएफडीबी-100 एक बुद्धिमान उपकरण है जेका उच्च-सटीकता अऊर उच्च-स्थिरता वेल्डिंग के लिए डिज़ाइन करा गा है। एसी का उच्च गुणवत्ता वाले डीसी करंट मा बदलै के लिए...अधिक
-
![एसी स्पॉट वेल्डिंग मशीन]() एसी स्पॉट वेल्डिंग मशीनएचएफ-25 एसी स्पॉट वेल्डिंग मशीन (100KVA) एक औद्योगिक-ग्रेड प्रतिरोध वेल्डिंग समाधान है जेका भारी-ड्यूटी धातु निर्माण के लिए डिज़ाइन करा गा है। एक उच्च-आउटपुट पावर फ्रीक्वेंसी एसी ट्रांसफार्मर का...अधिक
-
![सटीक स्पॉट वेल्डिंग मशीन]() सटीक स्पॉट वेल्डिंग मशीनएचएफआईएस-400सी एक उच्च-प्रदर्शन परिशुद्धता स्पॉट वेल्डिंग मशीन है जेका अत्यधिक सटीकता के मांग वाले औद्योगिक अनुप्रयोगन के लिए इंजीनियर कीन गा है। मानक स्टील अऊर स्टेनलेस स्टील से परे, ई प्रतिरोध...अधिक
-
![एचएफडीबी-200 प्रेस वेल्डिंग मशीन]() एचएफडीबी-200 प्रेस वेल्डिंग मशीनएचएफडीबी-200 प्रेस वेल्डिंग मशीन एक औद्योगिक-ग्रेड प्रतिरोध वेल्डिंग समाधान है जेका मांग करै वाले अनुप्रयोगन के लिए इंजीनियर कीन गा है। उन्नत मध्यम आवृत्ति प्रत्यक्ष करंट इनवर्टर तकनीक का उपयोग...अधिक
-
![कार दरवाजा प्रतिरोध गर्मी रिवेटिंग मशीन]() कार दरवाजा प्रतिरोध गर्मी रिवेटिंग मशीनहाइफेई कार डोर रेजिस्टेंस हीट रिवेटिंग मशीन का उपयोग कार डोर लॉक असेंबली मा वेल्डिंग नट, स्टड अऊर कवर प्लेट के लिए कीन जात है। ई लॉक कैच प्लेट, कुंडी ब्रैकेट, थ्रेडेड आवेषण अऊर मुहरबंद स्टील भागन...अधिक
-
![स्वचालित स्पॉट वेल्डिंग मशीन]() स्वचालित स्पॉट वेल्डिंग मशीनएचएफडीबी-320 ऑटोमोटिव स्पॉट वेल्डिंग मशीन का डिज़ाइन ऑटोमोटिव धातु भागन के प्रतिरोध स्पॉट वेल्डिंग अऊर प्रक्षेपण वेल्डिंग के लिए बनावा गा है, जेहिमा ब्रैकेट, सीट रेल, दरवाजा काज, सीटबेल्ट बकसुआ,...अधिक
-
![डबल हेड स्पॉट वेल्डर]() डबल हेड स्पॉट वेल्डरऑटोमोटिव सीट स्लाइड रेल वेल्डिंग के लिए अनुकूलित, ई डबल हेड स्पॉट वेल्डर प्रोजेक्शन वेल्डिंग तकनीक अऊर एक साथ ड्यूल-हेड ऑपरेशन का उपयोग करत है, जवन गति अऊर स्थिरता का नाटकीय रूप से बढ़ावत है। ई...अधिक
-
![ड्यूल हेड स्पॉट वेल्डिंग मशीनें]() ड्यूल हेड स्पॉट वेल्डिंग मशीनेंई ड्यूल हेड स्पॉट वेल्डिंग मशीन ऑटोमोटिव स्लाइड रेल, एबीसी पिलर अऊर सनरूफ जइसन उच्च - ताकत वाले घटकन के लिए डिज़ाइन कीन गा है। ई एक वर्कपीस के दुइनौ तरफ सटीक, तेज अऊर एक साथ वेल्डिंग करत है।...अधिक
-
![डीसी स्पॉट वेल्डर]() डीसी स्पॉट वेल्डरएचएफडीबी-440 एक क्रांतिकारी डीसी स्पॉट वेल्डर है जेका कंप्रेसर टर्मिनल अऊर रिले के सटीक वेल्डिंग के लिए डिज़ाइन करा गा है। एकर उन्नत एमएफडीसी इन्वर्टर तकनीक बेजोड़ स्थिरता अऊर वेल्ड अखंडता...अधिक
-
![प्रक्षेपण स्पॉट वेल्डिंग मशीन]() प्रक्षेपण स्पॉट वेल्डिंग मशीनएचएफडीबी-50 प्रोजेक्शन स्पॉट वेल्डिंग मशीन एक कॉम्पैक्ट लेकिन शक्तिशाली बेंच-टॉप वेल्डिंग सिस्टम है। उन्नत मध्यम आवृत्ति इन्वर्टर डीसी तकनीक का उपयोग करत हुए, ई न्यूनतम छिड़काव के साथ स्थिर...अधिक
-
![स्टेनलेस स्टील स्पॉट वेल्डर]() स्टेनलेस स्टील स्पॉट वेल्डरस्टेनलेस स्टील स्पॉट वेल्डर - चीन फैक्ट्री से सटीक एमएफडीसी वेल्डिंग समाधान उत्पाद विवरण: का आप एक विश्वसनीय स्टेनलेस स्टील स्पॉट वेल्डर खोजे के लिए संघर्ष कर रहे हैं जो विरूपण या रंग बदले के बिना...अधिक
-
![मध्य आवृत्ति स्पॉट वेल्डिंग मशीन]()


स्पॉट वेल्डिंग मशीन के प्रकारन के तुलना करा
| मशीन के प्रकार | विशिष्ट उत्पादन आवश्यकता | मुख्य विचार |
| एसी स्पॉट वेल्डिंग मशीन | सामान्य स्टील भाग अऊर मानक शीट धातु उत्पादन | सरल प्रक्रिया, सामग्री अऊर मोटाई उपयुक्तता |
| एमएफडीसी स्पॉट वेल्डिंग मशीन | नियंत्रित गर्मी इनपुट अऊर दोहराए जाने योग्य उत्पादन | वर्तमान प्रतिक्रिया, बल नियंत्रण अऊर शीतलन |
| सटीक स्पॉट वेल्डिंग मशीन | छोट टर्मिनल, संपर्क अऊर पतला हिस्सा | कम गर्मी इनपुट अऊर सटीक इलेक्ट्रोड आंदोलन |
| -टाइप स्पॉट वेल्डिंग मशीन दबाएँ | फिक्स्चर-समर्थित भागन के लिए ऊर्ध्वाधर बल के आवश्यकता | गला के गहराई, स्ट्रोक अऊर फिक्स्चर एक्सेस |
| डबल-हेड स्पॉट वेल्डिंग मशीन | एक भाग पर दुई निश्चित वेल्ड पॉइंट | सिर के दूरी अऊर एक साथ स्थिति |
| स्वचालित स्पॉट वेल्डिंग प्रणाली | उच्च उत्पादन अऊर दोहराए जाने योग्य उत्पादन प्रवाह | लोडिंग, डिटेक्शन, साइकिल टाइम अऊर प्रोसेस मॉनिटरिंग |
ई तालिका प्रारंभिक तुलना के लिए बनावा गा है। एक अंतिम मशीन सिफारिश के लिए वर्कपीस ड्राइंग, सामग्री, मोटाई, वेल्ड स्थान अऊर अपेक्षित संयुक्त ताकत के आवश्यकता होत है।
स्पॉट वेल्डिंग मशीन के विनिर्देश
|
आइटम \\ मॉडल |
इकाई |
एचएफडीबी-50 |
एचएफडीबी-100 |
एचएफडीबी-200 |
एचएफडीबी-320 |
एचएफडीबी-440 |
एचएफडीबी-660 |
|
रेटेड क्षमता |
केवीए |
80 |
160 |
240 |
320 |
440 |
660 |
|
बिजली आपूर्ति |
वी/Ø/हर्ट्ज |
380V±10% / 3 चरण / 50 हर्ट्ज |
|||||
|
रेटेड ड्यूटी साइकिल |
% |
20% |
20% |
20% |
20% |
50% |
50% |
|
प्राथमिक वर्तमान अधिकतम |
A |
45 |
100 |
150 |
200 |
300 |
400 |
|
प्राथमिक केबल |
मिमी2 |
3*16+2*6 |
3*25+2*16 |
3*50+2*16 |
3*70+2*16 |
3*90+2*16 |
3*135+2*16 |
|
शॉर्ट-सर्किट करंट अधिकतम। |
के ए |
18 |
38 |
58 |
76 |
100 |
120 |
|
द्वितीयक वोल्टेज |
V |
9 |
9 |
9.6 |
12.5 |
12.5 |
12.5 |
|
वायु दबाव सिलेंडर |
Ø*L |
Ø125*80 |
Ø160*120/ |
Ø160*120/ |
Ø200*120/ |
Ø200*120/ |
Ø200*120/ |
|
Ø125*80 |
Ø200*120 |
Ø250*120 |
Ø250*120 |
Ø250*120 |
|||
|
काम करै का दबाव अधिकतम। (0.5/10.5 एमपीए) |
के एन |
6 |
10/6 |
10/15 |
15/24 |
15/24 |
25 |
|
शीतलन पानी के मांग |
/ |
0.2-0.3MPa,40 माइक्रोन निस्पंदन, 5 kΩ का प्रतिरोधकता। सेमी |
|||||
|
शीतलन पानी के खपत |
एल/मिनट |
20 |
25 |
35 |
50 |
50 |
50 |
|
गला के गहराई |
मिमी |
460 |
425 |
425 |
380 |
380 |
425 |
|
तांबा प्लेटन के बीच के दूरी |
मिमी |
208 |
248 |
248 |
320 |
/ |
/ |
|
काम करै का माहौल |
तापमान: 1-45 डिग्री आर्द्रता: 35-90% |
||||||

एक प्रतिरोध स्पॉट वेल्डिंग मशीन कैसे काम करत है?
एक प्रतिरोध स्पॉट वेल्डिंग मशीन संपर्क क्षेत्र के माध्यम से विद्युत प्रवाह पारित कइके ओवरलैपिंग धातु भागन का जोड़त है जबकि इलेक्ट्रोड बल लागू करत हैं। विद्युत प्रतिरोध भागन के बीच इंटरफेस पर गर्मी पैदा करत है, जेसे एक वेल्ड नगेट बनत है। करंट बंद होए के बाद इलेक्ट्रोड थोड़े समय के लिए वर्कपीस का पकड़े रहत हैं ताकि दबाव मा संयुक्त ठोस होब शुरू कर सकै।
वेल्ड गुणवत्ता वर्तमान, वेल्ड समय, इलेक्ट्रोड बल, इलेक्ट्रोड आकार, सतह स्थिति, शीतलन अऊर भाग फिट-अप से प्रभावित होत है। केवल वेल्डिंग करंट बढ़ावै से स्वचालित रूप से एक मजबूत जोड़ पैदा नाहीं होत है। अत्यधिक गर्मी से छींटा, गहरा इलेक्ट्रोड निशान, कोटिंग क्षति या तेजी से इलेक्ट्रोड पहनने का कारण बन सकत है।
दोहराए गए उत्पादन के लिए, फिक्स्चर का भागन का एकै स्थिति मा रखै का चाही अऊर इलेक्ट्रोड टिप्स का एक सुसंगत आकार मा रखै का चाही। ई शर्तें चयनित मशीन क्षमता के रूप मा महत्वपूर्ण हैं।
स्पॉट वेल्डिंग के लिए उपयुक्त सामग्री अऊर भाग
स्पॉट वेल्डिंग प्रक्रिया के उपयुक्तता विद्युत चालकता, तापीय चालकता, सतह कोटिंग, मोटाई अनुपात अऊर संयुक्त डिजाइन पर निर्भर करत है। हल्का स्टील अऊर स्टेनलेस स्टील का आमतौर पर प्रतिरोध स्पॉट वेल्डिंग द्वारा वेल्ड कीन जात है, जबकि लेपित स्टील का वर्तमान अऊर इलेक्ट्रोड स्थिति के निकट नियंत्रण के आवश्यकता होत है।
तांबा, एल्यूमीनियम अऊर कुछ असमान-धातु संयोजन अधिक मांग वाले हैं काहे से कि उ स्टील से अलग तरह से गर्मी अऊर बिजली का संचालन करत हैं। इन आवेदनन का अकेले एक सामान्य सामग्री सूची से पुष्टि नाहीं कीन जाय का चाही। हैफई बिजली स्रोत, इलेक्ट्रोड अऊर प्रक्रिया सेटिंग्स का चयन करै से पहिले एक नमूना वेल्डिंग मूल्यांकन के सिफारिश करत है।
| सामग्री या वर्कपीस | आवेदन विचार |
| हल्का स्टील शीट | आम तौर पर तब उपयुक्त होत है जब सतह बारीकी से फिट होत हैं अऊर इलेक्ट्रोड दुइनौ तरफ पहुँच सकत हैं |
| स्टेनलेस स्टील | अंकन अऊर विकृति का सीमित करै के लिए आमतौर पर नियंत्रित गर्मी इनपुट के आवश्यकता होत है |
| जस्ती स्टील | कोटिंग संपर्क प्रतिरोध का प्रभावित करत है अऊर इलेक्ट्रोड पहनने का बढ़ा सकत है |
| धातु के कोष्ठक अऊर गठित भाग | स्थिति अऊर भाग फिट-अप का नियंत्रित करै के लिए फिक्स्चर डिजाइन के जरूरत है |
| टर्मिनल अऊर बिजली के संपर्क | इलेक्ट्रोड के आकार अऊर ताप इनपुट का छोट संयुक्त क्षेत्र से मेल खाना चाही |
| नट अऊर फास्टनर | प्रक्षेपण वेल्डिंग मानक स्पॉट वेल्डिंग से अधिक उपयुक्त हो सकत है |
| तांबा या एल्युमिनियम के भाग | उच्च विद्युत अऊर तापीय चालकता के कारण नमूना परीक्षण के आवश्यकता है |
| असमान धातु | संयुक्त डिजाइन, चढ़ाना अऊर इंटरलेयर स्थितियन का व्यक्तिगत रूप से मूल्यांकन कीन जाय का चाही |
स्पॉट वेल्डिंग मशीन अनुप्रयोग
हाइफेई स्पॉट वेल्डिंग मशीनन का उपयोग ओवरलैपिंग जोड़न अऊर स्पष्ट रूप से परिभाषित वेल्ड स्थिति वाले धातु भागन के लिए कीन जात है। विशिष्ट वर्कपीस मा ऑटोमोटिव ब्रैकेट, शीट मेटल घटक, स्टेनलेस स्टील पार्ट, इलेक्ट्रिकल टर्मिनल अऊर छोट हार्डवेयर असेंबली शामिल हैं। मशीन संरचना अऊर वेल्डिंग पावर सोर्स का चयन सामग्री, मोटाई, वेल्ड स्थान अऊर आवश्यक उत्पादन चक्र के अनुसार कीन जात है।
ऑटोमोटिव धातु भाग
एमएफडीसी, प्रेस-प्रकार अऊर डबल-हेड स्पॉट वेल्डिंग मशीनन का उपयोग ऑटोमोटिव ब्रैकेट, माउंटिंग प्लेट अऊर गठित धातु असेंबली के लिए कीन जा सकत है। कस्टम फिक्स्चर वेल्डिंग के दौरान भागन का संरेखित रखत हैं, जबकि डबल वेल्डिंग हेड या स्वचालित लोडिंग तब जोड़ा जा सकत है जब एक भाग मा कईयो निश्चित वेल्ड पॉइंट होत हैं।


शीट मेटल अऊर स्टेनलेस स्टील पार्ट्स
एसी अऊर एमएफडीसी स्पॉट वेल्डिंग मशीन ब्रैकेट, सपोर्ट, कवर अऊर अन्य शीट मेटल असेंबली के लिए उपयुक्त हैं जेका उपकरण अऊर सामान्य धातुकर्म उत्पादन मा उपयोग कीन जात है। स्टेनलेस या लेपित स्टील के लिए, इलेक्ट्रोड के आकार, वेल्डिंग करंट अऊर दबाव का परीक्षण कीन जाय ताकि इंडेंटेशन, स्पैटर अऊर इलेक्ट्रोड वियर का नियंत्रित कीन जा सके।
बिजली के टर्मिनल अऊर छोट घटक
सटीक स्पॉट वेल्डिंग मशीनन का उपयोग टर्मिनल, संपर्क अऊर छोट धातु घटकन के लिए कीन जात है जेहिके लिए नियंत्रित गर्मी इनपुट अऊर सटीक इलेक्ट्रोड स्थिति के आवश्यकता होत है। वेल्डिंग प्रक्रिया के पुष्टि करै से पहिले सामग्री ग्रेड, चढ़ाना, मोटाई अऊर संयुक्त आकार के जांच कीन जाय का चाही, खासकर तांबा मिश्र धातु, एल्यूमीनियम या असमान धातुओं के लिए।

हाइफेई वर्कपीस अऊर उत्पादन आवश्यकताओं के अनुसार कस्टम इलेक्ट्रोड, फिक्स्चर, पीएलसी नियंत्रण अऊर स्वचालित हैंडलिंग प्रदान कइ सकत है। मशीन चयन अऊर नमूना वेल्डिंग समीक्षा के लिए हमका आपन ड्राइंग, सामग्री जानकारी अऊर आवश्यक आउटपुट भेजौ।
स्पॉट वेल्डिंग मशीन का चयन कैसे करे?
सही स्पॉट वेल्डिंग मशीन का चयन संयुक्त अऊर उत्पादन प्रक्रिया से कीन जाय, न कि अकेले ट्रांसफार्मर क्षमता से। उद्धरण के अनुरोध करै से पहिले, निम्नलिखित जानकारी तैयार करा।
वर्कपीस सामग्री अऊर मोटाई
हर परत के सामग्री ग्रेड, सतह कोटिंग अऊर मोटाई प्रदान करा। अगर दुई अलग-अलग धातु जोड़ा जात अहै, तौ दुनौ सामग्री अऊर कौनो चढ़ाना या मध्यवर्ती परत का पहचान करा।
01
भाग ड्राइंग अऊर वेल्ड स्थिति
एक ड्राइंग या स्पष्ट नमूना फोटो इंजीनियर का इलेक्ट्रोड एक्सेस, गला गहराई, फिक्स्चर स्पेस अऊर लोडिंग दिशा के जांच करै के अनुमति देत है। आवश्यक वेल्ड स्थिति का चिह्नित करा अऊर कौनो भी दृश्यमान सतह का इंगित करा जेका इलेक्ट्रोड के निशान से सुरक्षित कीन जाय का चाही।
02
आवश्यक वेल्ड ताकत
निर्दिष्ट करा कि संयुक्त का निरीक्षण कैसे कीन जाई। भाग के आधार पर, यहिमा छील परीक्षण, खींच परीक्षण, टॉर्क परीक्षण, दृश्य निरीक्षण या अनुभाग परीक्षण शामिल होइ सकत है। उत्पादन सेटिंग्स का अंतिम रूप देय से पहिले स्वीकृति विधि पर सहमत कीन जाय का चाही।
03
उत्पादन उत्पादन
प्रति घंटा या अपेक्षित चक्र समय आवश्यक टुकड़ा प्रदान करा। ई जानकारी वेल्डिंग हेड, कूलिंग सिस्टम, लोडिंग विधि अऊर स्वचालन के स्तर के संख्या का प्रभावित करत है।
04
फैक्ट्री के जरूरत
उपलब्ध बिजली आपूर्ति, संकुचित-वायु दबाव, शीतलन-पानी के स्थिति, स्थापना स्थान अऊर ऑपरेटर लोडिंग विधि के पुष्टि करा। मशीन डिजाइन शुरू होए के बाद ई विवरण बदलाव से बचे मा मदद करत हैं।
05
हैफई के साथ काहे काम करब?

हाइफेई चीन मा प्रतिरोध वेल्डिंग मशीन अऊर कस्टम वेल्डिंग सिस्टम डिजाइन अऊर निर्माण करत है। कंपनी के उपकरण श्रृंखला मा स्पॉट वेल्डिंग, सीम वेल्डिंग, संधारित्र निर्वहन वेल्डिंग, प्रसार वेल्डिंग अऊर अनुप्रयोग-विशिष्ट स्वचालन शामिल है।
स्पॉट वेल्डिंग परियोजनाओं के लिए, इंजीनियरिंग टीम मशीन संरचना के सिफारिश करै से पहिले भाग ड्राइंग, संयुक्त स्थिति, सामग्री, अपेक्षित आउटपुट अऊर फैक्ट्री स्थिति के समीक्षा करत है। दायरा मा वेल्डिंग पावर सोर्स, मशीन फ्रेम, इलेक्ट्रोड, फिक्स्चर, कंट्रोल प्रोग्राम अऊर लोडिंग व्यवस्था शामिल होइ सकत है।
ग्राहक परियोजना आवश्यकताओं के अनुसार नमूना वेल्डिंग, ऑपरेटर प्रशिक्षण, स्थापना मार्गदर्शन अऊर दूरस्थ तकनीकी सहायता पर भी चर्चा कर सकत हैं। तकनीकी समझौता मा अंतिम उपकरण विनिर्देश, वितरण दायरा अऊर स्वीकृति शर्तन के पुष्टि कीन जात है।
स्पॉट वेल्डिंग मशीन के बारे मा अक्सर पूछे जाने वाले प्रश्न
एमएफडीसी मशीन प्रकार के चयन के लिए हमरे वेल्डिंग इंजीनियर से बात करौ।
वुशी हैफई इंटेलिजेंट इक्विपमेंट कंपनी, लिमिटेड चीन मा अग्रणी स्पॉट वेल्डिंग मशीन निर्माता अऊर आपूर्तिकर्ताओं में से एक के रूप में जाना जात है। कृपया हमरे कारखाना से हिंया चीन मा बनी उच्च गुणवत्ता वाली स्पॉट वेल्डिंग मशीन खरीदै मा निश्चिंत होइ जा। कीमत परामर्श के लिए, हमसे संपर्क करा।