


5जी संचार घटक वेल्डिंग समाधान
हैफई विकसित होत हैअनुकूलित वेल्डिंग उपकरणमा उपयोग कीन जाय वाले पतले धातु घटकन के लिए5जी संचारउपकरण, इलेक्ट्रॉनिक थर्मल प्रबंधन प्रणाली अऊर अन्य कॉम्पैक्ट उपकरण।
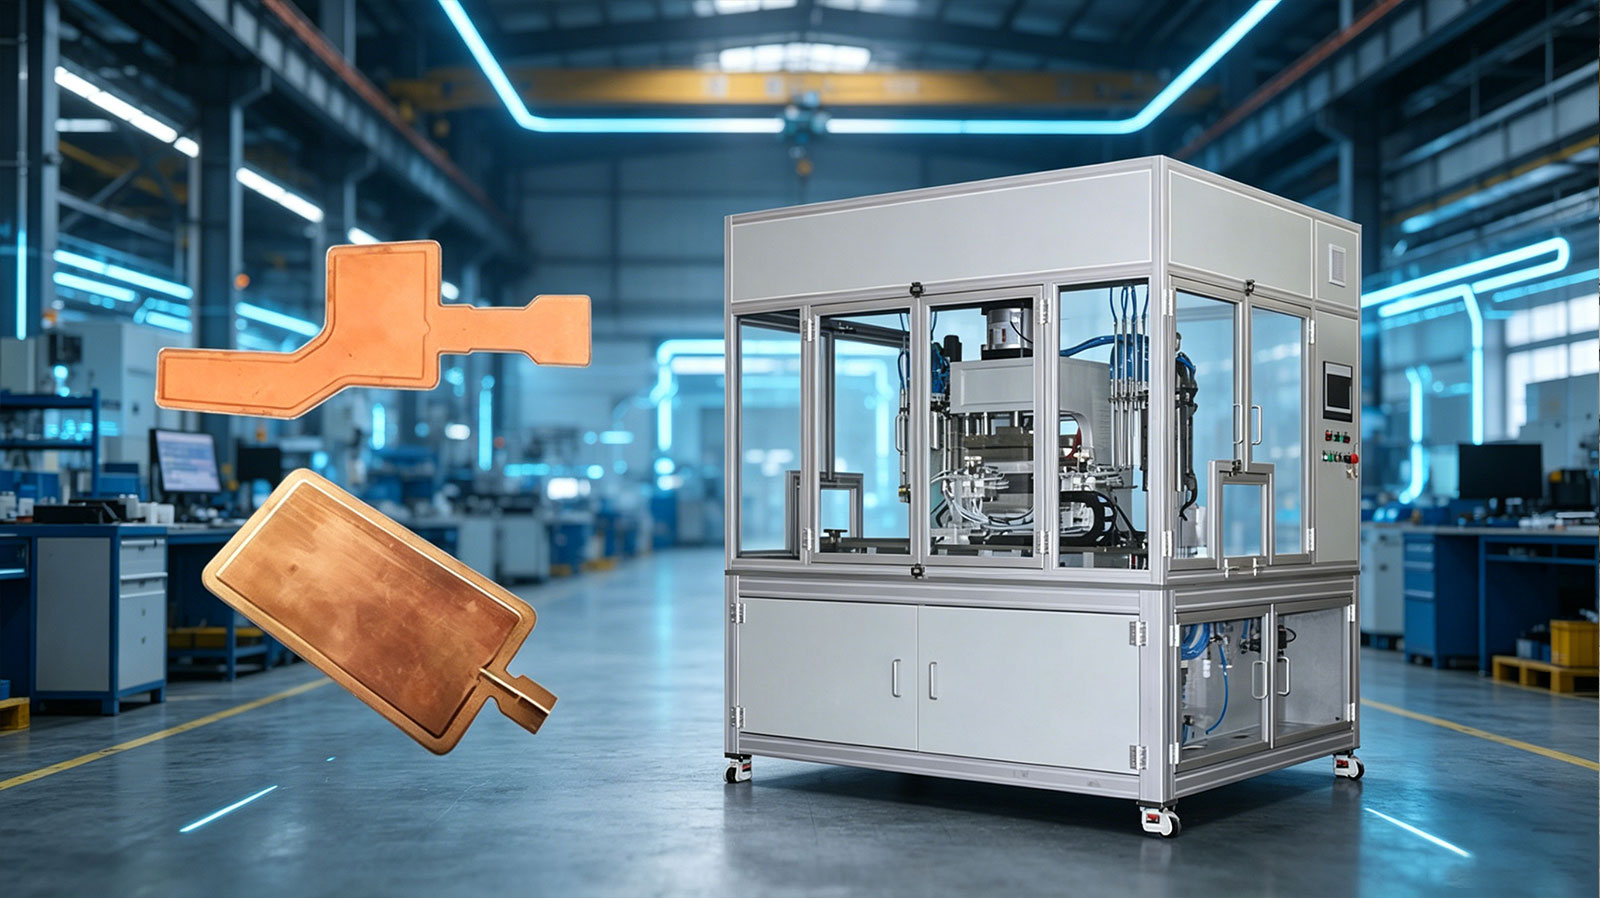
एक प्रतिनिधि अनुप्रयोग का वेल्डिंग हैवीसी वाष्प कक्ष. ई घटक गर्मी का तेजी से फैलावै के लिए एक सीलबंद आंतरिक गुहा अऊर केशिका संरचना का उपयोग करत हैं। ओनके पतला निर्माण वेल्डिंग प्रक्रिया का गर्मी इनपुट, वेल्डिंग-पथ स्थिरता, स्थिरता दबाव अऊर सीलिंग गुणवत्ता के प्रति विशेष रूप से संवेदनशील बनावत है।
ह्हैफेई वेल्डिंग प्रक्रिया, स्थिरता अऊर स्वचालन विन्यास विकसित करै से पहिले वास्तविक घटक आयाम, सामग्री, मोटाई, आंतरिक संरचना अऊर स्वीकृति आवश्यकताओं का मूल्यांकन करत है।
अपने वेल्डिंग आवेदन पर चर्चा करा
कौन से घटकन का मूल्यांकन कीन जा सकत है?
हमार वर्तमान परियोजना अनुभव वीसी वाष्प कक्षन अऊर संबंधित पतले थर्मल- प्रबंधन घटकन पर केंद्रित है।
| घटक | वेल्डिंग के जरूरत | मुख्य प्रक्रिया चिंता |
|---|---|---|
| वीसी वाष्प कक्ष | निर्दिष्ट पथ के चारों ओर निरंतर अऊर घना जुड़ाव | रिसाव, विरूपण अऊर आंतरिक केशिका क्षति |
| अल्ट्रा-पतला गर्मी फैलावै वाले | सीमित तापीय प्रभाव के साथ नियंत्रित जोड़ब | ताना, उभार अऊर सतह के पतन |
| वैक्यूम थर्मल घटक | बाहरी संरचना का विश्वसनीय सीलिंग | पिनहोल रिसाव अऊर अधूरा जोड़ |
| पतली धातु थर्मल प्लेट | एक प्रोग्राम कीन गा पथ के साथ दोहराए जाने योग्य वेल्डिंग | ताप वितरण अऊर आयामी स्थिरता |
उपयुक्त वेल्डिंग विधि का वास्तविक सामग्री, संयुक्त संरचना अऊर उत्पाद ड्राइंग से पुष्टि कीन जाय का चाही। समान दिखाई देय वाले घटकन का अलग-अलग ऊर्जा नियंत्रण, टूलिंग या वेल्डिंग पथन के आवश्यकता हो सकत है।

वीसी वाष्प कक्ष वेल्डिंग का कठिन का बनावत है?
पतली प्लेट आसानी से विकृत होइ जात हैं
वीसी वाष्प कक्ष अऊर अल्ट्रा-पतला गर्मी फैलावै वाले केंद्रित या अत्यधिक गर्मी के प्रति संवेदनशील होत हैं। एक अनुपयुक्त प्रक्रिया उभार, स्थानीय पतन, ताना या समतलता के नुकसान का कारण बन सकत है।
ई बाद के असेंबली का तब भी प्रभावित कइ सकत है जब संयुक्त खुद पूरा दिखाई देत है।
छोट वेल्डिंग दोष वैक्यूम रिसाव का कारण बन सकत हैं
एक वाष्प कक्ष का आपन सीलबंद आंतरिक वातावरण का बनाए रखै का चाही। अनियमित मैनुअल आंदोलन या अस्थिर गर्मी इनपुट संयुक्त के साथ पिनहोल, असंततता या अधूरा खंड छोड़ सकत है।
यहिसे वेल्डिंग पथ का निरंतर अऊर दोहराए जाने योग्य बने रहे के जरूरत है।
आंतरिक केशिका संरचना का संरक्षित कीन जाय का चाही
अत्यधिक तापमान आंतरिक केशिका संरचना का ऑक्सीकरण या नुकसान पहुँचा सकत है। ई तरल पदार्थ के वापसी मा हस्तक्षेप कइ सकत है अऊर तैयार घटक के तापीय प्रदर्शन का कम कइ सकत है।
फलस्वरूप गर्मी इनपुट का केवल दृश्यमान वेल्ड उपस्थिति पर ध्यान केंद्रित करै के बजाय सीलिंग गुणवत्ता के साथ एक साथ विचार कीन जाय का चाही।
मॉडल के बीच उत्पाद आयाम बदल सकत हैं
निर्माता कई वाष्प कक्ष आकार अऊर मोटाई का उत्पादन कर सकत हैं। पतली प्लेट पर असमान दबाव डाले बिना वेल्डिंग सिस्टम का अलग-अलग पथ, बिंदुओं का पता लगावै अऊर क्लैम्पिंग आवश्यकताओं का ध्यान रखै का चाही।
फीचर्ड प्रोजेक्ट: वीसी वाष्प कक्षन के लिए स्वचालित वेल्डिंग मशीन

-
ग्राहक पृष्ठभूमि
ग्राहक उच्च-अंत वीसी वाष्प कक्ष, अल्ट्रा-पतले हीट स्प्रेडर अऊर वैक्यूम थर्मल-प्रबंधन घटकन का विकास अऊर निर्माण करत है।
ई उत्पादन का डिजिटल इलेक्ट्रॉनिक्स, बुद्धिमान उपकरण, नये-ऊर्जा टर्मिनल अऊर औद्योगिक नियंत्रण प्रणालिन मा उपयोग कीन जात है जहां कॉम्पैक्ट आयाम अऊर प्रभावी ताप हस्तांतरण के आवश्यकता होत है।
-
पिछली वेल्डिंग प्रक्रिया के साथ समस्या
ग्राहक के मौजूदा प्रक्रिया तीन मुख्य कठिनाइयन का प्रस्तुत किहिस:
- पतली प्लेट व्यापक रूप से वितरित गर्मी से आसानी से प्रभावित होइ जात रहीं, जेकरे परिणामस्वरूप उभार, पतन या ताना पड़त रहा।
- मैनुअल वेल्डिंग आंदोलन अऊर अस्थिर गर्मी इनपुट पिनहोल, असंततता अऊर अधूरा जोड़ पैदा कइ सकत हैं, जेहिसे वैक्यूम रिसाव का खतरा बढ़ जात है।
- अत्यधिक वेल्डिंग तापमान आंतरिक केशिका संरचना का नुकसान या ऑक्सीकरण कर सकत है अऊर घटक के तापीय कार्य का प्रभावित कर सकत है।
ग्राहक का का चाही?
ग्राहक का एक स्वचालित समाधान के जरूरत रही जवन:
- मैनुअल ऑपरेशन के तुलना मा वेल्डिंग पथ का अधिक लगातार नियंत्रित करा
- गर्मी इनपुट का सीमित करा अऊर पतली प्लेट के विरूपण का कम करा
- आवश्यक क्षेत्र के आसपास एक निरंतर, घना संयुक्त का उत्पादन करा
- पिनहोल, अधूरा खंड अऊर रिसाव के जोखिम का कम करा
- आंतरिक केशिका संरचना का अत्यधिक तापीय क्षति से बचावा
- अलग-अलग वाष्प कक्ष आयाम अऊर मोटाई का समायोजित करा
- बैच उत्पादन के दौरान स्थिर संचालन बनाए रखौ
हैफीआई का अनुकूलित समाधान
वेल्डिंग प्रक्रिया सत्यापन
हैफेई ने अलग-अलग आयाम अऊर मोटाई के वीसी वाष्प कक्षन का उपयोग कइके वेल्डिंग परीक्षणन के कईयो दौर किहिन।
उद्देश्य मशीन विन्यास का अंतिम रूप देय से पहिले वेल्डिंग पथ, ऊर्जा इनपुट, क्लैम्पिंग स्थिति अऊर उत्पाद संरचना के लिए एक उपयुक्त ऑपरेटिंग विंडो निर्धारित करब रहा।
सीएनसी-नियंत्रित वेल्डिंग पथ
स्वचालित वेल्डिंग मशीन एक सीएनसी पथ-नियंत्रण प्रणाली से लैस रही।
वेल्डिंग स्थिति का मैन्युअल रूप से निर्देशित करै के लिए ऑपरेटर पर भरोसा करै के बजाय, मशीन एक प्रोग्राम कीन गा पथ का अनुसरण करत है। ई आवश्यक जोड़ के साथ अधिक सुसंगत आंदोलन बनाए रखै मा मदद करत है अऊर मैनुअल संचालन के कारण भिन्नता का कम करत है।
ग्राहक के उत्पाद के आकार अऊर आयाम के अनुसार पथ कार्यक्रम विकसित कीन जा सकत है।
कम-ताप-इनपुट बंद-लूप नियंत्रण
पतली प्लेट पर थर्मल प्रभाव का नियंत्रित करै के लिए एक कम-ताप-इनपुट बंद-लूप प्रणाली का उपयोग कीन गा रहा।
यहि विन्यास का उद्देश्य वेल्ड के आसपास प्रभावित क्षेत्र का सीमित करत समय जोड़ै के लिए पर्याप्त ऊर्जा प्रदान करब है। ई प्लेट विरूपण अऊर आंतरिक संरचना के तापीय क्षति के जोखिम का कम करै मा मदद करत है।
वास्तविक सामग्री अऊर घटक के साथ परीक्षण के माध्यम से अंतिम सेटिंग्स स्थापित कीन जाय का चाही।
समर्पित स्थिति स्थिरता
हैफेई ने वेल्डिंग के दौरान वाष्प कक्ष का पता लगावै अऊर समर्थन करै के लिए एक समर्पित स्थिरता डिजाइन किहिन।
फिक्स्चर वर्कपीस मा होल्डिंग फोर्स का वितरित करत है अऊर ऊपरी अऊर निचले खंडन का निकट संपर्क मा रखत है। प्रोग्राम कीन गा वेल्डिंग स्थिति का बनाए रखत हुए उचित फिक्स्चर समर्थन स्थानीय उठाव, उभार या पतन का कम करै मा मदद करत है।
जब घटक के आकार, प्रोफाइल, प्लेट के मोटाई या संयुक्त स्थान बदल जात है तो फिक्स्चर डिजाइन का समायोजित कीन जाय का चाही।
समाधान परियोजना समस्याओं का कैसे संबोधित किहिस?
| मूल समस्या | हैफई विन्यास | इच्छित सुधार |
|---|---|---|
| असंगत मैनुअल वेल्डिंग पथ | सीएनसी-प्रोग्राम किहे पथ नियंत्रण | अधिक दोहराए जाने योग्य वेल्डिंग आंदोलन |
| अत्यधिक या असमान गर्मी इनपुट | कम-ताप-इनपुट बंद-लूप नियंत्रण | छोट गर्मी-प्रभावित क्षेत्र अऊर कम विरूपण जोखिम |
| पतली प्लेट उभरी या ढह जाय | समर्पित सहायक अऊर स्थिति स्थिरता | अधिक स्थिर प्लेट संपर्क अऊर समतलता |
| पिनहोल या असतत जोड़ | प्रक्रिया परीक्षण अऊर नियंत्रित स्वचालित वेल्डिंग | घना अऊर अधिक निरंतर संयुक्त गठन |
| आंतरिक केशिका क्षति का जोखिम | नियंत्रित थर्मल इनपुट | अत्यधिक गर्मी के लिए आंतरिक संरचना का कम जोखिम |
| अलग-अलग उत्पाद आयाम | समायोज्य कार्यक्रम अऊर अनुकूलित उपकरण | कईयो उत्पाद विनिर्देशन के लिए बेहतर अनुकूलन |
परीक्षण अऊर परियोजना स्वीकृति
अंतिम वितरण से पहिले, हैफेई ने अलग-अलग आयाम अऊर मोटाई वाले घटकन पर वेल्डिंग परीक्षण किहिन अऊर प्रक्रिया सेटिंग्स का अनुकूलित किहिन।
उपकरण का पूर्व - स्वीकृति के दौरान निरंतर परीक्षण संचालन के अधीन भी कीन गा रहा। मूल्यांकन पर केंद्रित रहा:
- वेल्डिंग-पथ स्थिरता
- संयुक्त निरंतरता
- वर्कपीस पोजिशनिंग
- दृश्यमान प्लेट विरूपण
- उपकरण संचालन स्थिरता
- ग्राहक के घटक सीमा के लिए उपयुक्तता
लीकेज सीमा, वैक्यूम-रिटेंशन आवश्यकता, समतलता सहिष्णुता अऊर थर्मल-प्रदर्शन परीक्षण ग्राहक द्वारा तैयार उत्पाद मानक के अनुसार परिभाषित कीन जाय का चाही। इन स्वीकृति मानन का सामान्य मशीन विनिर्देशन से बदला नाहीं जाय का चाही।
का उपकरण का अन्य थर्मल घटकन के लिए अनुकूलित कीन जा सकत है?
हाँ। मशीन संरचना, वेल्डिंग पथ अऊर स्थिरता का अन्य पतली धातु थर्मल- प्रबंधन घटकन के लिए मूल्यांकन कीन जा सकत है, लेकिन उपयुक्तता अकेले उत्पाद के नाम से निर्धारित नाहीं कीन जा सकत है।
हैफेई का समीक्षा करै के जरूरत होई:
- घटक ड्राइंग अऊर बाहरी आयाम
- ऊपरी अऊर निचली प्लेट सामग्री
- व्यक्तिगत प्लेट मोटाई
- संयुक्त आकार अऊर वेल्डिंग स्थिति
- आंतरिक केशिका या सहायक संरचना
- आवश्यक समतलता
- सीलिंग या रिसाव-परीक्षण मानक
- उत्पाद किस्म
- आवश्यक उत्पादन उत्पादन
- लोडिंग अऊर अनलोडिंग वरीयता
अंतिम उपकरण विन्यास के पुष्टि करै से पहिले नमूना परीक्षण करै के सिफारिश कीन जात है।
हैफई के साथ काहे काम करब?
वास्तविक घटकन के साथे प्रक्रिया परीक्षण
अलग-अलग प्लेट मोटाई अऊर आंतरिक संरचना गर्मी अऊर दबाव के प्रति अलग-अलग प्रतिक्रिया देत हैं। हाइफेई अंतिम मशीन विन्यास से पहिले वेल्डिंग पथ, थर्मल प्रभाव अऊर स्थिरता अवधारणा का मूल्यांकन करै के लिए ग्राहक नमूना का उपयोग कर सकत है।
उपकरण अऊर फिक्स्चर विकास
वेल्डिंग मशीन अऊर फिक्स्चर एक सिस्टम के रूप मा विकसित कीन जात हैं। ई पतले वाष्प कक्षन के लिए महत्वपूर्ण है काहे से कि अस्थिर समर्थन उत्पाद समतलता अऊर संयुक्त गठन दुइनौ का प्रभावित कइ सकत है।
उत्पादन आवश्यकताओं के आधार पर स्वचालन
उत्पाद विविधता, लक्ष्य आउटपुट अऊर ऑपरेटर भागीदारी के अनुसार स्वचालन स्तर के योजना बनाई जा सकत है। अनावश्यक कार्यन का जोड़ै पर नाहीं, बल्कि एक व्यावहारिक उत्पादन प्रक्रिया प्राप्त करै पर ध्यान केंद्रित कीन जात है।
प्री-डिलीवरी ट्रायल ऑपरेशन
शिपमेंट से पहिले सहमत नमूना के साथ उपकरण का परीक्षण कीन जा सकत है। तकनीकी समीक्षा चरण के दौरान निरीक्षण मानक अऊर स्वीकृति विधियन के पुष्टि कीन जाय का चाही।
हमरे इंजीनियरिंग टीम से संपर्क करा
अक्सर पूछे जाने वाले प्रश्न
