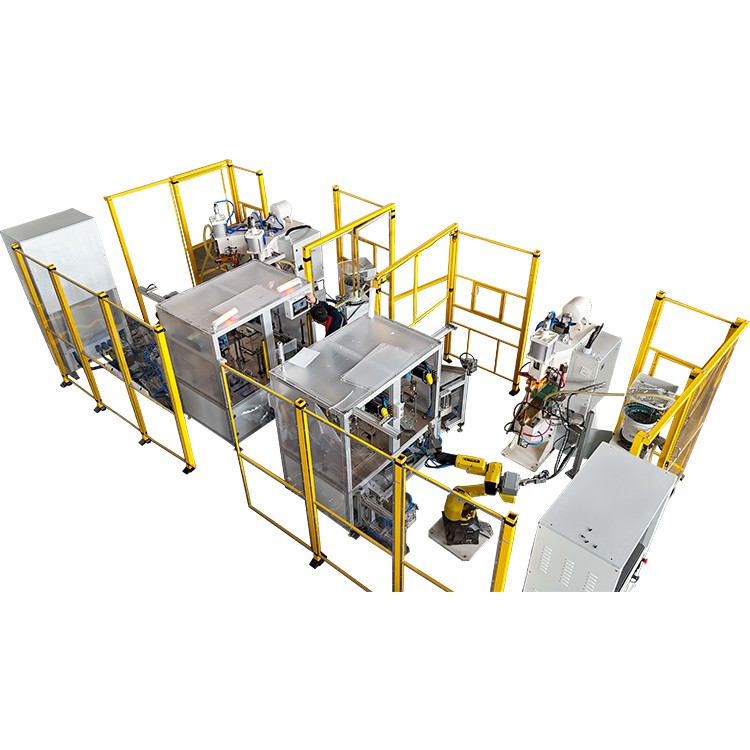
स्पॉट वेल्डिंग मशीन को सार्वभौमिक प्रकार (सामान्य प्रकार) और विशेष प्रकार म विभाजित किया जात है उनके उपयोग के अनुसार; एकल-बिंदु प्रकार, डबल-पॉइंट प्रकार और बहु-बिंदु प्रकार एक ही समय म वेल्डिंग पॉइंट्स के संख्या के अनुसार; एकल-पक्षीय प्रकार और दुल्हन-साइड का प्रकार चालन पद्धति के अनुसार; पैर-संचालित प्रकार, मोटर-कैम प्रकार, वायवीय प्रकार, हाइड्रोलिक प्रकार और यौगिक प्रकार और यौगिक प्रकार (घटना और हाइड्रोलिक प्रकार) दबाव तंत्र के संचरण विधि के अनुसार; संचालन वशेषताओं के अनुसार गैर-ऑटोमै टक कार और ऑटोमै टक कार; नधा रत कार, मोबाइल कार या पोर्टेबल कार (हैंग कार) स्थापना पद्धति के अनुसार; ऊर्ध्वाधर स्ट्रोक (इलेक्ट्रोड रैखिक रूप से हिलत है) अउर चौराहा स्ट्रोक वेल्डिंग मशीन के सक्रिय इलेक्ट्रोड (आमतौर पर ऊपरी इलेक्ट्रोड) के चलत दिशा के अनुसार; औद्योगिक आवृत्ति वेल्डिंग मशीन (50 हर्ट्ज एसी बिजली आपूर्ति का उपयोग करत है), पल्स वेल्डिंग मशीन (डीसी पल्स वेल्डिंग मशीन, ऊर्जा भंडारण वेल्डिंग मशीन, आदि), चर आवृत्ति वेल्डिंग मशीन (जैसे कम आवृत्ति वेल्डिंग मशीन) बिजली ऊर्जा .
जब वर्कपीस और इलेक्ट्रोड तय होत है, तो वर्कपीस का प्रतिरोध इसकी प्रतिरोधी पर निर्भर करत है . इसिलए, प्रतिरोधकता वेल्डेड सामग्री का एक महत्वपूर्ण संपत्ति है . उच्च प्रतिरोधकता वाली धातु म खराब चालकता (जैसे स्टेनलेस स्टील) होत है और कम प्रतिरोधकता वाली धातु म अच्छी चालकता (जैसे एल्यूमीनियम मिश्र धातु) . इसिलए, गर्मी उत्पन्न करना आसान है लेकिन जब स्पॉट वेल्डिंग स्टेनलेस स्टेनलेस स्टील, और गर्मी उत्पन्न करना कठिन है लेकिन जब स्पॉट वेल्डिंग एल्युमिनियम ally. जब स्पॉट वेल्डिंग करत समय, पूर्व, पूर्व एक छोटा वर्तमान (कई हजार एम्पेर) का उपयोग कर सकत है, जबकि बाद वाला एक बड़ा करंट (दस हजार एम्पेयर) का उपयोग करना जरूरी है) का उपयोग कर सकत है) . प्रतिरोधी न केवल धातु के प्रकार पर निर्भर करत है, बल्कि गर्मी के उपचार अवस्था पर भी, प्रसंस्करण विधि अउर तापमान के तापमान पर भी निर्भर करत है .
मोल्टे कोर के आकार और वेल्ड के ताकत सुनिश्चित करै के लिए, वेल्डिंग समय अऊर वेल्डिंग करंट एक निश्चित सीमा के भीतर एक दूसरे के पूरक कर सकत है . एक निश्चित ताकत के एक वेल्ड प्राप्त करै के क्रम मा, एक बड़ा करंट अऊर कम समय (मजबूत स्थिति, कठिन विनिर्देश के रूप मा भी जाना जात है) का उपयोग कीन जा सकत है, या एक छोट वर्तमान अऊर एक छोट वर्तमान अऊर एक छोट वर्तमान अऊर एक छोट वर्तमान (कमौज स्थिति, जेका भी सॉफ्ट विनिर्देश के रूप मा जाना जात है) का उपयोग कीन जा सकत है {{1})। धातु वेल्डिंग मशीन के प्रदर्शन, मोटाई अउर शक्ति पर इस्तेमाल कीन जात है . अलग-अलग प्रदर्शन अउर मोटाई के धातु के लिए आवश्यक वर्तमान अउर समय के लिए ऊपरी अउर निम्न सीमा है, जेहिका इस्तेमाल कीन जात है जब इस्तेमाल कीन जात है {{3}
इलेक्ट्रोड दबाव दो इलेक्ट्रोड . के बीच कुल प्रतिरोध R पर एक महत्वपूर्ण प्रभाव डालता है, जैसे-जैसे इलेक्ट्रोड दबाव बढ़त जात है, आर काफी कम होत जात है, जबकि वेल्डिंग करंट म वृद्धि बड़ी नहीं होत है अउर R. के कारण गर्मी पीढ़ी म कमी का प्रभावित नहीं कर सकत है, यहिसे वेल्डिंग दबाव बढ़ जात है काहे से कि वेल्डिंग दबाव बढ़ जात है . वेल्डिंग दबाव . बढ़ जात है।

 आवड
- आवड
- English
- Français
- Deutsch
- 日本語
- Italiano
- Español
- Português
- русский
- Cymraeg
- dansk
- hrvatski
- Български
- íslenska
- Mizo tawng
- Ελληνικά
- اردو
- Türkçe
- پښتو
- Sesotho
- bosanski
- Việt Nam
- Polski
- Eesti
- Hausa
- Gaeilgenah Éireann
- Türkmenler
- Filipino
- Bahasa Aceh
- Lietuvių
- فارسی
- suomi
- Latviešu
- România limbi
- 한국어
- Čeština
- українська
- Twi
- Nederlands
- Lundi
- عربي
- עברית
- Norsk
- Sesotho sa Leboa
- Bai Miaowen
- ไทย
- ꯃꯦꯏ ꯊꯥꯏ꯫
- magyar