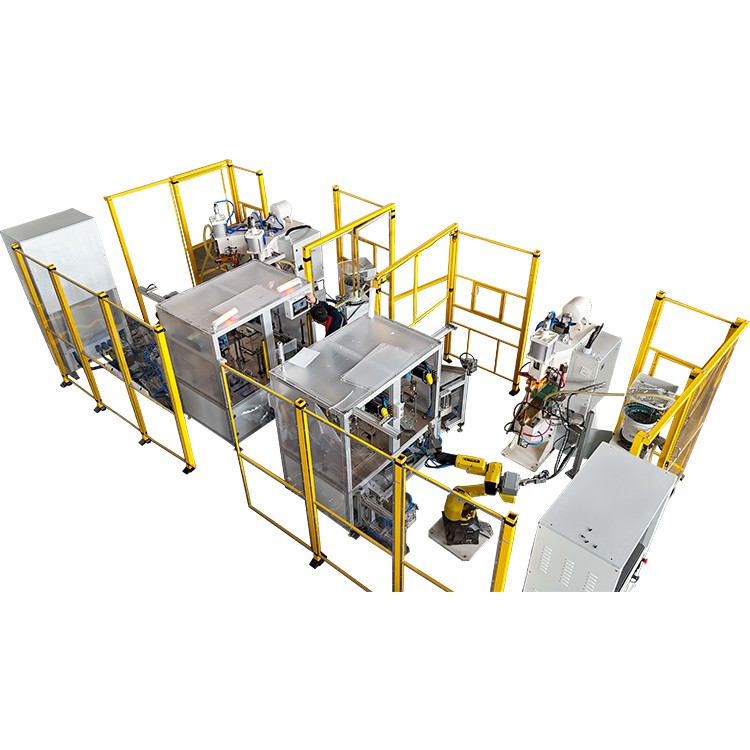
A तांबा प्रसार वेल्डिंग मशीनएक प्रेस फ्रेम, एक बल अनुप्रयोग प्रणाली, एक हीटिंग प्रणाली, टूलिंग, प्रक्रिया नियंत्रण अऊर शीतलन सर्किट का जोड़त है। ई घटक एक साथ काम करत हैं ताकि आवश्यक बंधन क्षेत्र मा गर्मी अऊर दबाव लागू कीन जा सके। ओनके व्यवस्था हीटिंग विधि, वर्कपीस आयाम अऊर उत्पादन आवश्यकताओं पर निर्भर करत है।
ई गाइड प्रेस-प्रकार के मशीनन पर केंद्रित है जेकरे लिए उपयोग कीन जात हैटुकड़े टुकड़े तांबा पन्नी टर्मिनलअउरलचीला तांबा कनेक्शन. एक भट्ठी-आधारित प्रसार बंधन प्रणाली मा एक अलग उपकरण लेआउट होत है।

तांबा प्रसार वेल्डिंग मशीन के मुख्य घटक
| घटक | मुख्य कार्य | का जाँच करै का है |
| प्रेस फ्रेम अऊर गाइडेड हेड | टूलिंग का समर्थन करा अऊर दबावै वाला भार उठावा | कठोरता, सिर मार्गदर्शन अऊर उपकरण संरेखण |
| बल आवेदन प्रणाली | बंधन चक्र के दौरान दबाव डालौ | उपलब्ध बल अऊर दबाव-धारण नियंत्रण |
| हीटिंग सिस्टम | बंधन क्षेत्र मा गर्मी के आपूर्ति करा | हीटिंग विधि अऊर आउटपुट नियंत्रण |
| ग्रेफाइट टूलिंग अऊर धारक | तांबा के ढेर का समर्थन करा अऊर गर्मी अऊर बल का स्थानांतरित करा | संपर्क आयाम, समतलता अऊर स्थिति |
| तापमान माप प्रणाली | प्रक्रिया निगरानी या नियंत्रण के लिए एक परिभाषित बिंदु का मापौ | सेंसर स्थिति अऊर माप सेटिंग्स |
| नियंत्रक अऊर संचालक इंटरफ़ेस | वेल्डिंग अनुक्रम का समन्वय करा | नुस्खा सेटिंग्स, निगरानी अऊर उपलब्ध रिकॉर्ड |
| कूलिंग सर्किट | नामित मशीन घटकन से गर्मी हटावा | पानी के प्रवाह, इनलेट तापमान अऊर शीतलन क्षमता |
हर मशीन मा एकै सेंसर, नियंत्रण कार्य या डेटा रिकॉर्डिंग विकल्प शामिल नाहीं होत हैं। चयनित मॉडल के लिए आपूर्ति कीन गा विन्यास के पुष्टि करा।
प्रेस फ्रेम अऊर फोर्स एप्लीकेशन सिस्टम
फ्रेम ऊपरी अऊर निचले टूलिंग के बीच भार उठावत है। एकर संरचना स्तंभ, एक पोर्टल व्यवस्था या अन्य निर्देशित प्रेस डिजाइन का उपयोग कर सकत है।
ऊपरी सिर का नियंत्रित स्थिति मा निचला उपकरण के पास जाय का चाही। गलत संरेखण तांबा के ढेर मा असमान संपर्क पैदा कइ सकत है, तबहूँ जब कुल दबाव बल पर्याप्त हो।
बल अनुप्रयोग प्रणाली एक हाइड्रोलिक सिलेंडर, एक वायवीय व्यवस्था या एक विद्युत एक्ट्यूएटर का उपयोग कर सकत है। चयन आवश्यक बल, काम करै वाले स्ट्रोक अऊर प्रक्रिया नियंत्रण पर निर्भर करत है।
प्रेस असेंबली के समीक्षा करत समय, जाँच करा:
- चाहे वर्कपीस अऊर टूलिंग उपलब्ध उद्घाटन के भीतर फिट बैठत हैं।
- का ऊपरी सिर ठीक से निर्देशित है।
- ऊपरी अऊर निचला उपकरण कैसे संरेखित हैं।
- दबाव बल कैसे सेट अऊर निगरानी कीन जात है।
- का आवश्यक बल का पूरे चक्र मा बनाए रखा जा सकत है।
दबावै का बल अऊर इंटरफेस दबाव अलग-अलग मात्रा हैं।नाममात्र औसत दबाव के गणना लागू बल का लोड क्षेत्र से विभाजित कइके कीन जात है। यहिसे एक बड़ा बंधन क्षेत्र एकै नाममात्र दबाव का बनाए रखै के लिए अधिक बल के आवश्यकता होत है। वास्तविक दबाव वितरण भी टूलिंग संपर्क अऊर वर्कपीस ज्यामिति पर निर्भर करत है।
हीटिंग सिस्टम: विद्युत हीटिंग या इंडक्शन हीटिंग?
मशीन के विनिर्देशन के तुलना करै से पहिले हीटिंग सिस्टम के पहचान कीन जाय का चाही।
बिजली के ताप व्यवस्था
एक विद्युत रूप से गरम मशीन हीटिंग असेंबली मा ऊर्जा वितरित करै के लिए एक वेल्डिंग पावर सोर्स अऊर प्रवाहकीय कनेक्शनन का उपयोग करत है। वर्तमान पथ मशीन अऊर टूलिंग डिजाइन पर निर्भर करत है।
बिजली स्रोत, प्रवाहकीय कनेक्शन अऊर टूलिंग धारकन के साथे ओनके इंटरफेस का निरीक्षण करा। ई कनेक्शन अकेले यांत्रिक प्रेस के बजाय हीटिंग सिस्टम का हिस्सा बनत हैं।
इंडक्शन हीटिंग व्यवस्था
एक इंडक्शन-हीटेड मशीन नामित प्रवाहकीय उपकरण या हीटिंग तत्व का गर्म करै के लिए एक बिजली आपूर्ति अऊर एक इंडक्शन कॉइल का उपयोग करत है।
कुंडली ज्यामिति, स्थिति अऊर निकासी हीटिंग व्यवस्था का हिस्सा बनत हैं। यहिसे एक प्रेरण कुंडल हर तांबा प्रसार वेल्डर के मानक घटक के बजाय, यहि डिजाइन का एक घटक है।
मशीनन के तुलना केवल पावर रेटिंग मा देखावा गा संख्या से न करौ। एक केवीए विद्युत क्षमता रेटिंग अऊर एक किलोवाट हीटिंग पावर रेटिंग अलग-अलग मात्रा का वर्णन करत हैं। वर्कपीस उपयुक्तता के लिए हीटिंग विधि, बंधन आयाम अऊर इच्छित चक्र के समीक्षा के आवश्यकता होत है।
ग्रेफाइट टूलिंग अऊर वर्कपीस पोजिशनिंग
ग्रेफाइट टूलिंग का उपयोग कईयो तांबा पन्नी बंधन मशीनन मा ढेर का समर्थन करै अऊर टर्मिनल क्षेत्र मा गर्मी अऊर बल स्थानांतरित करै के लिए कीन जात है।
एक लचीला तांबा कनेक्टर के लिए, टूलिंग का इच्छित बंधे हुए छोर का समायोजित करै का चाही, जबकि शेष पन्नी खंड के लिए निकासी के अनुमति देय का चाही।
उत्पादन से पहिले निम्नलिखित विवरणन का जाँच करा:
- संपर्क चौड़ाई अऊर बंधन लंबाई।
- ऊपरी अऊर निचला टूलिंग संरेखण।
- लचीला खंड के लिए निकासी।
- टूलिंग माउंटिंग अऊर रिप्लेसमेंट एक्सेस।
- सतह घिसाव, चिप्स या दरार।
- वर्कपीस स्टॉप अऊर फीचर का पता लगावै।
टूलिंग का चयन पूरा भाग ड्राइंग से कीन जाय का चाही। तांबा पट्टी के चौड़ाई अकेले आवश्यक बंधन लंबाई, तैयार टर्मिनल मोटाई या निकासी का परिभाषित नाहीं करत है।
जहाँ हीटिंग असेंबली के चारों ओर इन्सुलेशन फिट कीन जात है, वहिके विद्युत अऊर थर्मल कार्यन का अलग से पहचाना जाय का चाही। सामग्री चयन उपकरण डिजाइन अऊर संचालन तापमान का पालन करै का चाही।
तापमान माप अऊर प्रक्रिया नियंत्रण
एक तापमान संवेदक एक परिभाषित बिंदु का मापत है। उपकरण के आधार पर, ई एक दृश्यमान उपकरण सतह या कौनो अउर सुलभ स्थान होइ सकत है।
एक टूलिंग तापमान रीडिंग स्वचालित रूप से तांबा पन्नी के ढेर के अंदर हर इंटरफेस पर तापमान नाहीं है।जब प्रक्रिया स्थापित कीन जात है तौ माप बिंदु का दस्तावेजीकरण कीन जाय का चाही।
अवरक्त माप के लिए, जांच मा देखै के स्थिति, स्पॉट आकार, सतह के स्थिति अऊर उत्सर्जन सेटिंग शामिल होवे के चाही।
नियंत्रक वेल्डिंग अनुक्रम का समन्वय करत है, जेहिमा सिर के आंदोलन, हीटिंग, होल्डिंग अऊर रिलीज शामिल है। विन्यास के आधार पर, ई तापमान, बल, वर्तमान, विस्थापन या शीतलन स्थिति के भी निगरानी कर सकत है।
प्रदर्शित मान पर भरोसा करै से पहिले, स्थापित करा कि का ई है:
- एक प्रोग्राम कीन गा लक्ष्य।
- एक मापा प्रक्रिया मान।
- एक अलार्म सीमा।
- पूरा चक्र से एक दर्ज परिणाम।
ई मूल्य अलग-अलग उद्देश्यन का पूरा करत हैं। एक सहेजे गए नुस्खा इच्छित चक्र का परिभाषित करत है; निगरानी अऊर निरीक्षण ई स्थापित करै मा मदद करत हैं कि का उ चक्र एक स्वीकार्य हिस्सा पैदा किहिस है।
कूलिंग सर्किट
कूलिंग सर्किट नामित घटकन जइसे कि बिजली स्रोत, प्रवाहकीय कनेक्शन, टूलिंग होल्डर या इंडक्शन कॉइल से गर्मी हटावत हैं, जहां फिट कीन जात है।
मशीन विनिर्देश के खिलाफ आवश्यक जल प्रवाह, प्रवेश तापमान, पानी के गुणवत्ता अऊर उपलब्ध शीतलन क्षमता के समीक्षा करा।
अपेक्षित उत्पादन कार्यभार के लिए एक शीतलन इकाई का चयन कीन जाय का चाही। एक सफल नमूना चक्र ई स्थापित नाहीं करत है कि शीतलन प्रणाली बार-बार उत्पादन का समर्थन कर सकत है।
घटक एक साथ कैसे काम करत हैं
एक विशिष्ट तांबा पन्नी बंधन चक्र यहि क्रम का अनुसरण करत है:
- ढेर का स्थिति मा रखौ।तैयार तांबा पन्नी का पता लगावै के सुविधा के खिलाफ रखौ।
- टूलिंग का बंद करा।निर्देशित सिर स्थिति मा चलत है अऊर निर्दिष्ट बल लागू करत है।
- गर्मी लगावा।हीटिंग सिस्टम स्थापित प्रक्रिया सेटिंग्स का पालन करत है।
- आवश्यक परिस्थितियन का बनाए रखौ।गर्मी, बल अऊर पकड़े के समय बंधन बनावै के लिए एक साथ काम करत हैं।
- रिलीज सीक्वेंस पूरा करा।हीटिंग बंद होइ जात है, जेकरे बाद कौनो निर्दिष्ट दबाव-होल्डिंग या कूलिंग स्टेज होत है।
- उतारौ अऊर निरीक्षण करा।सहमत स्वीकृति मानदंड के खिलाफ टर्मिनल का जाँच करा।
प्रसार बंधन का उद्देश्य आधार सामग्री के गलनांक से नीचे के सतहन का जोड़ब है। ई प्रक्रिया सतह, तापमान अऊर समय के बीच संपर्क पर निर्भर करत है। ई तांबा सामग्री तैयार करै अऊर जाँच करै के विकल्प नाहीं है।
कौन से संरचनात्मक विशेषता वेल्डिंग स्थिरता का प्रभावित करत हैं?
जब परिणाम भागन के बीच भिन्न होत हैं, तौ सामग्री अऊर प्रक्रिया सेटिंग्स के साथे उपकरण के स्थिति के समीक्षा करा।
| निगरानी | विचार करै के लिए उपकरण जांच |
| असमान टर्मिनल मोटाई | टूलिंग संरेखण, संपर्क सतह अऊर वर्कपीस पोजिशनिंग |
| टर्मिनल मा बंधन भिन्न होत है | हीटिंग वितरण, टूलिंग संपर्क अऊर बल वितरण |
| बार-बार उत्पादन के दौरान परिणाम बदल जात हैं | शीतलन स्थिति, कनेक्शन स्थिति अऊर उपकरण घिसाव |
| तापमान रीडिंग अप्रत्याशित रूप से बदल जात है | संवेदक स्थिति, बाधा अऊर माप सेटिंग्स देखब |
| क्लैम्पिंग के दौरान पन्नी चलत है | सुविधा अऊर सिर के आंदोलन का पता लगावै |
| सतह के निशान बढ़ जात हैं | टूलिंग स्थिति अऊर संपर्क ज्यामिति |
ई जाँच एक जांच का आयोजन करै मा मदद करत हैं। मशीन, सामग्री अऊर तैयार भागन के निरीक्षण किहे बिना उई कारण के पहचान नाहीं करत हैं।
मशीन का चयन करै से पहिले का पूछै के चाही
एक मशीन लेआउट का अनुरोध करा जवन प्रेस असेंबली, हीटिंग व्यवस्था, टूलिंग, सेंसर स्थान अऊर कूलिंग कनेक्शन के पहचान करत है।
फिर प्रदान करा:
- तांबा ग्रेड अऊर कौनो भी सतह कोटिंग।
- व्यक्तिगत पन्नी के मोटाई अऊर परतन के संख्या।
- कुल ढेर मोटाई।
- बंधन चौड़ाई अऊर लंबाई।
- आवश्यक तैयार टर्मिनल आयाम।
- उत्पादन का काम का बोझ।
- विद्युत अऊर यांत्रिक स्वीकृति मानदंड।
उपकरणन के समीक्षा करै अऊर एक नमूना परीक्षण योजना स्थापित करै के लिए इन विवरणन का उपयोग करा। रेटेड पावर अऊर अधिकतम बल अकेले उपयुक्तता के पुष्टि नाहीं करत हैं।
उपलब्ध उपकरणन के लिए, हैफेई का देखौतांबा प्रसार वेल्डिंग मशीनसीमा। विद्युत ताप के साथ एक हाइड्रोलिक मशीन के उदाहरण के लिए, समीक्षा करौHFTD-200-वाई तांबा लचीला बसबार वेल्डिंग मशीन.
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: का हर तांबा प्रसार वेल्डिंग मशीन मा एक प्रेरण कुंडल होत है?
उ: नाहीं। एक प्रेरण कुंडली एक प्रेरण हीटिंग व्यवस्था से संबंधित है। एक अलग विद्युत ताप व्यवस्था का उपयोग करै वाली मशीनन मा एक अलग बिजली वितरण लेआउट होत है।
प्रश्न: टूलिंग संरेखण काहे मायने रखत है?
उ: संरेखण बंधन क्षेत्र मा संपर्क का प्रभावित करत है। पर्याप्त कुल बल टूलिंग के लिए क्षतिपूर्ति नाहीं करत है जवन दूसर से पहिले तांबा के ढेर के एक तरफ से संपर्क करत है।
प्रश्न: का एक उच्च शक्ति रेटिंग एक बेहतर वेल्ड के गारंटी देत है?
उ: नाहीं। हीटिंग क्षमता का वर्कपीस अऊर चक्र से मेल खावै का चाही, जबकि टूलिंग संपर्क, बल, सतह तैयारी अऊर प्रक्रिया के समय का भी नियंत्रित कीन जाय का चाही।
प्रश्न: का एकै टूलिंग अलग-अलग तांबा बसबारन का संसाधित कइ सकत है?
उ: संभवतः, अगर ओनके संपर्क आयाम अऊर निकासी आवश्यकता संगत हैं। एक अलग बंधन लंबाई, ढेर मोटाई या टर्मिनल आकार के लिए अलग-अलग टूलिंग अऊर एक संशोधित प्रक्रिया के आवश्यकता हो सकत है।
प्रश्न: ग्रेफाइट टूलिंग बदलै के बाद का जाँच कीन जाय?
उ: माउंटिंग, संरेखण, संपर्क आयाम अऊर सेंसर देखै के स्थिति के जाँच करा। उत्पादन मा लौटै से पहिले नमूना भागन के साथ प्रक्रिया के पुष्टि करा।