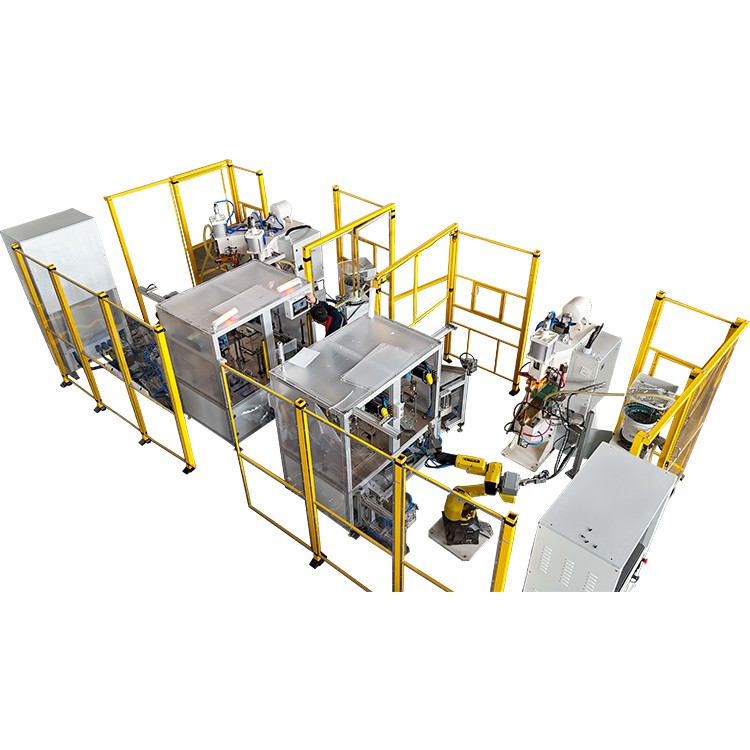
आधुनिक विनिर्माण के मूल क्षेत्रन मा, जइसे कि इलेक्ट्रिक वाहन, एयरोस्पेस अऊर उच्च -अंत इलेक्ट्रॉनिक्स, एल्यूमीनियम स्पॉट वेल्डिंग तकनीक एक तेजी से महत्वपूर्ण भूमिका निभात है। एल्यूमीनियम मिश्र धातु अपने उत्कृष्ट हल्के गुणन के कारण संरचनात्मक वजन में कमी अऊर दक्षता में सुधार के लिए पसंद का सामग्री हैं।
हालांकि, एल्यूमीनियम-अत्यधिक उच्च तापीय चालकता अऊर तेजी से ऑक्साइड परत निर्माण-के अनूठी भौतिक विशेषता पारंपरिक स्टील के तुलना मा एकर स्पॉट वेल्डिंग का काफी अधिक चुनौतीपूर्ण बनावत है। ई वेल्डिंग से पहिले कठोर तैयारी के मांग करत है। केवल सावधानीपूर्वक पूर्व-वेल्ड तैयारी के माध्यम से स्पॉट वेल्डिंग मशीन इष्टतम रूप से प्रदर्शन कर सकत है, अंततः उच्च-ताकत, उच्च-विश्वसनीयता वेल्ड पैदा करत है।


ई गाइड सतह उपचार के रासायनिक सिद्धांतन से लइके उपकरण चयन अऊर कोर प्रोसेस पैरामीटर सेटिंग्स तक, एल्यूमीनियम स्पॉट वेल्डिंग के लिए सब प्रमुख तैयारी चरणन का व्यवस्थित रूप से रेखांकित करत है। ई आधिकारिक संदर्भ डेटा अऊर व्यावहारिक दोष समाधान प्रदान करत है, जेकर उद्देश्य निर्माता अऊर तकनीशियनन का एल्यूमीनियम स्पॉट वेल्डिंग के सफलता दर अऊर गुणवत्ता स्थिरता मा काफी सुधार करै मा मदद करब है।
एल्युमिनियम स्पॉट वेल्डिंग के अनूठी चुनौति अऊर सिद्धांत
एल्यूमीनियम स्पॉट वेल्डिंग के विशिष्टता दुई मूल विशेषता से उपजत है:
- उच्च तापीय चालकता:एल्युमिनियम के तापीय चालकता स्टील के तुलना मा लगभग चार गुना है। यहै का मतलब है कि वेल्डिंग के दौरान, वेल्ड नगेट क्षेत्र से गर्मी बहुत तेजी से खतम होइ जात है, जेहिसे नगेट का बनावै या आवश्यक आकार तक पहुँचै मा दिक्कत होत है। यहिसे, ऊर्जा के केंद्रित करै के लिए एल्यूमीनियम स्पॉट वेल्डिंग के लिए अत्यधिक उच्च तात्कालिक करंट अऊर बहुत कम वेल्डिंग समय के आवश्यकता होत है।
- जिद्दी एल्यूमीनियम ऑक्साइड परत (Al₂O3):एल्युमिनियम सतह हवा के संपर्क मा आवै पर तेजी से एक कठोर एल्यूमीनियम ऑक्साइड फिल्म बनावत हैं। ई ऑक्साइड परत के गलनांक लगभग 2050 डिग्री होत है, जबकि शुद्ध एल्यूमीनियम केवल 660 डिग्री पर पिघलत है। ई उच्च-पिघलने वाला-बिंदु आक्साइड एक खराब विद्युत चालक है, जवन संपर्क प्रतिरोध का बहुत बढ़ावत है, जेहिसे अस्थिर धारा, गंभीर छिड़काव अऊर नगेट निर्माण मा महत्वपूर्ण बाधा पैदा होत है।
यहिसे, सफल एल्यूमीनियम स्पॉट वेल्डिंग का मूल ऑक्साइड परत का कुशलता से हटावै अऊर वेल्डिंग ऊर्जा का सटीक रूप से नियंत्रित करै मा निहित है।
सतह उपचार: ऑक्साइड अऊर दूषित पदार्थन का हटावै-सफलता के नींव
एल्यूमीनियम स्पॉट वेल्डिंग मा उचित सतह उपचार सबसे महत्वपूर्ण कदम है। एकर लक्ष्य एल्यूमीनियम ऑक्साइड परत अऊर कौनो भी ग्रीस या गंदगी का पूरा तरह से हटावै है जवन वेल्ड गुणवत्ता का प्रभावित कइ सकत है।
1. रासायनिक उपचार विधि (उच्च-मात्रा उत्पादन के लिए आदर्श)
ऑक्साइड हटावै के लिए रासायनिक उपचार सबसे संपूर्ण अऊर एक समान विधि है, विशेष रूप से बड़े - पैमाने पर स्वचालित उत्पादन लाइनन के लिए उपयुक्त है।
- क्षारीय सफाई:विसर्जन सफाई के लिए एक कमजोर क्षारीय घोल (जैसे 5-10% सोडियम हाइड्रॉक्साइड घोल) का उपयोग कइके शुरू करा, जेका आमतौर पर 30-60 सेकंड तक नियंत्रित कीन जात है। ई चरण का उद्देश्य ग्रीस अऊर अधिकांश ऑक्साइड का हटावै है।
- अम्ल बेअसर अऊर कुल्ला:यहिके बाद एक अम्लीय घोल से बेअसर करै अऊर सतह पर कौनो रासायनिक अवशेष न रहय के सुनिश्चित करै के लिए प्रचुर मात्रा मा बहत पानी से पूरी तरह से कुल्ला करै का चाही।
- फायदा:उपचारित सतह मा एक समान खुरदरापन अऊर उच्च सफाई होत है, जवन स्थिर संपर्क प्रतिरोध प्राप्त करै के लिए अत्यधिक अनुकूल होत है।
2. यांत्रिक उपचार विधि (छोटे बैच या स्थानीय मरम्मत के लिए आदर्श)
यांत्रिक उपचार भौतिक रूप से ऑक्साइड परत का हटा देत है, लेकिन दूषित एम्बेडिंग या असमान सतह खुरदरापन का रोकै के लिए ई सावधानी से कीन जाय का चाही।
- औजार चयन:एक स्टेनलेस स्टील तार ब्रश या विशेष एल्यूमीनियम ऑक्साइड हटावे के अपघर्षक उपकरण का उपयोग कीन जाय का चाही। एल्यूमीनियम सतह के लोहा आयन संदूषण से बचे के लिए साधारण स्टील तार ब्रश के उपयोग सख्ती से निषिद्ध है।
- परिचालन आवश्यकता:वेल्डिंग से तुरंत पहिले उपचार कीन जाय का चाही। उपचारित एल्यूमीनियम सतह का सुसंगत खुरदरापन बनाए रखै का चाही, अऊर उपचार के 8 घंटा के भीतर वेल्डिंग पूरा करै का चाही, काहे से कि ऑक्साइड परत फिर से - मोटा होइ अऊर वेल्ड गुणवत्ता से समझौता करि।
उपकरण विन्यास: आपन स्पॉट वेल्डिंग मशीन का अनुकूलित करब-ऊर्जा गारंटी
एल्युमिनियम स्पॉट वेल्डिंग स्टील के तुलना मा उपकरणन पर काफी अधिक मांग रखत है, मुख्य रूप से वर्तमान आउटपुट स्थिरता अऊर सटीक नियंत्रण के संदर्भ मा।
1. बिजली के जरूरत: एमएफडीसीस्पॉट वेल्डिंग मशीन
एल्यूमीनियम के उच्च विद्युत चालकता के कारण, एकर कम प्रतिरोधकता के लिए एकै गर्मी इनपुट प्राप्त करै के लिए स्टील के तुलना मा 2-3 गुना अधिक वेल्डिंग करंट के आवश्यकता होत है।
- एमएफडीसी स्पॉट वेल्डिंग मशीन एक स्थिर डीसी करंट आउटपुट प्रदान करत हैं, जवन पारंपरिक एसी मशीनन के तुलना मा, गर्मी उत्पादन पर अधिक सटीक नियंत्रण के अनुमति देत है। ई वर्तमान उतार-चढ़ाव का प्रभावी ढंग से कम करत है जवन नगेट गठन का प्रभावित कइ सकत है, जेहिसे ई ऑटोमोटिव अऊर एयरोस्पेस उद्योगन मा एल्यूमीनियम स्पॉट वेल्डिंग के लिए पसंदीदा विकल्प बन जात है।
2. इलेक्ट्रोड चयन अऊर रखरखाव मानक
इलेक्ट्रोड अपार थर्मल लोड अऊर एल्यूमीनियम स्पॉट वेल्डिंग मा चिपकय के जोखिम का सहन करत हैं। ओनके चयन अऊर रखरखाव बहुत महत्वपूर्ण है।
| मानक आइटम | अनुशंसित आवश्यकता | उद्देश्य अऊर सिद्धांत | |
| 1 | इलेक्ट्रोड सामग्री | उच्च-चालकता तांबा मिश्र धातु (जैसे, फैलाव-मजबूत तांबा, चालकता 80% आईएसीएस से अधिक या बराबर) | कुशल वर्तमान हस्तांतरण सुनिश्चित करत है, इलेक्ट्रोड सेल्फ-ताप का कम करत है, अऊर एल्यूमीनियम (इलेक्ट्रोड चिपकना) के साथ मिश्र धातु के जोखिम का कम करत है। |
| 2 | इलेक्ट्रोड व्यास | मोटाई 1.0 मिमी शीट से कम या बराबर: Ø13 - Ø16 मिमी; मोटाई 2.0 मिमी शीट से अधिक या बराबर: Ø20 - Ø25 मिमी | उचित वर्तमान घनत्व प्राप्त करै के लिए इलेक्ट्रोड संपर्क क्षेत्र शीट के मोटाई से मेल खात है, ई सुनिश्चित करत है। |
| 3 | इलेक्ट्रोड का आकार | चैम्फर टिप्स के साथ रेडियस या फ्लैट का अनुशंसित उपयोग | नुकीले इलेक्ट्रोड से बचत है, जवन इंडेंटेशन, स्पैटर अऊर इलेक्ट्रोड वियर का कम करत है। |
| 4 | कूलिंग सिस्टम | एक एकीकृत जल-शीतलन प्रणाली से लैस होवे के चाही, जेकर प्रवाह दर 4-6 एल/मिनट से कम न होय | इलेक्ट्रोड से गर्मी का तेजी से हटा देत है, जेहिसे अत्यधिक इलेक्ट्रोड तापमान का रोका जात है जेहिसे चिपक जात है अऊर खराब वेल्ड गुणवत्ता होत है। |
| 5 | ड्रेसिंग आवृत्ति | हर 20-50 वेल्ड्स मा अनुशंसित हल्का ड्रेसिंग | स्थिर संपर्क प्रतिरोध अऊर इलेक्ट्रोड आकार का बनाए रखै के लिए इलेक्ट्रोड सतह पर एल्यूमीनियम मिश्र धातु के निर्माण का समय पर हटावै। |
आधिकारिक पैरामीटर तालिका: सही वेल्ड्स के लिए स्वर्णिम नियम
वेल्डिंग पैरामीटर सेट करब अनुभव अऊर विज्ञान का संयोजन है। निम्नलिखित तालिका उद्योग मानक (जैसे AWS C1.1M) के आधार पर एल्यूमीनियम मिश्र धातु स्पॉट वेल्डिंग के लिए संदर्भ पैरामीटर प्रदान करत है। इन सेटिंग्स का सत्यापित अऊर ठीक करै के लिए परीक्षण वेल्डिंग करै का चाही।
| शीट के मोटाई (मिमी) | इलेक्ट्रोड बल (केएन) | वेल्डिंग करंट (केए) | वेल्डिंग समय (चक्र/60 हर्ट्ज) | नगेट व्यास (मिमी) |
| 0.8 + 0.8 | 2.0 - 3.0 | 18 - 22 | 3 - 6 | 4.0 - 5.0 |
| 1.2 + 1.2 | 3.0 - 4.5 | 22 - 28 | 5 - 8 | 5.0 - 6.5 |
| 2.0 + 2.0 | 5.0 - 7.0 | 30 - 40 | 8-12 | 7.0 - 8.5 |
वेल्डिंग करंट अऊर समय संदर्भ मान हैं। विशिष्ट मिश्र धातु प्रकार, स्पॉट वेल्डिंग मशीन मॉडल अऊर इलेक्ट्रोड स्थिति के आधार पर वास्तविक पैरामीटर समायोजित कीन जाय का चाही।
प्रमुख पैरामीटर अनुकूलन बिंदु
- वेल्ड करंट:ई सबसे महत्वपूर्ण पैरामीटर है, जवन सीधे गर्मी इनपुट का निर्धारित करत है। एल्युमिनियम का उच्च करंट के आवश्यकता होत है, अक्सर एक बहु-पल्स करंट मोड का उपयोग करत है, जहां एक प्री-हीट पल्स ऑक्साइड परत से टूट जात है, जेकरे बाद मुख्य वेल्डिंग पल्स नगेट बनावत है।
- इलेक्ट्रोड बल:इलेक्ट्रोड बल दुइनौ शीट के बीच तंग संपर्क सुनिश्चित करै, प्रारंभिक संपर्क प्रतिरोध का कम करै अऊर छिड़काव का दबावै के लिए पर्याप्त होवे के चाही। हालांकि, अत्यधिक दबाव गर्मी अपव्यय का तेज कइ सकत है अऊर वर्तमान अऊर समय सेटिंग्स के साथ मिलान कीन जाय का चाही।
- वेल्डिंग समय:समय बहुत कम है, आमतौर पर चक्रन मा मापा जात है। बहुत लंबा समय अत्यधिक गर्मी संचय का कारण बनत है, जेहिसे छींटा अऊर जलन होत है-; बहुत कम समय नगेट के गठन का रोकत है।
पर्यावरण नियंत्रण अऊर सहायक उपाय
मूल "मनुष्य, मशीन, सामग्री, विधि" कारकन से परे, पर्यावरण अऊर सहायक उपायन का नियंत्रित करब वेल्ड गुणवत्ता सुनिश्चित करै का एक अपरिहार्य हिस्सा है।
पहिले से गरम करै के प्रक्रिया
मोटी एल्यूमीनियम मिश्र धातु शीट या उच्च-शक्ति वाले मिश्र धातुओं के लिए, वेल्डिंग से पहिले स्थानीयकृत प्रीहीटिंग के सिफारिश कीन जात है, जेहिमा तापमान 80-120 डिग्री के बीच नियंत्रित कीन जात है। प्रीहीटिंग प्रभावी ढंग से कर सकत है:
- थर्मल तनाव कम करा:वेल्ड क्षेत्र मा शीतलन दर का धीमा करा, शीतलन के दौरान उच्च - ताकत वाले मिश्र धातुओं मा दरार से बचावा जाय।
- प्रतिरोध का स्थिर करा:सामग्री के तापमान का समरूप बनावा, जवन वेल्डिंग करंट का स्थिर करै मा सहायता करत है।
बैकिंग सिस्टम
पतली शीट या विशेष संरचनाओं का वेल्डिंग करत समय, एक सहायता प्रणाली के रूप मा स्टेनलेस स्टील या ग्रेफाइट बैकिंग प्लेट का उपयोग करब उच्च तापमान के कारण पतली सामग्री का पिघलने से प्रभावी ढंग से रोक सकत है अऊर वेल्ड नगेट के स्थिर गठन सुनिश्चित कर सकत है।
गुणवत्ता आश्वासन अऊर सामान्य दोष समाधान
पूरी तरह से तैयारी के साथ भी, उत्पादन मा कईयो दोष होइ सकत हैं। एक व्यापक गुणवत्ता सत्यापन प्रणाली अऊर दोष समाधान तंत्र के स्थापना जरूरी है।
गुणवत्ता सत्यापन विधि
- गैर--विनाशकारी परीक्षण (एनडीटी):आम विधियन मा अल्ट्रासोनिक परीक्षण अऊर एक्स-रे निरीक्षण शामिल हैं, जेकर उपयोग नगेट आकार, आंतरिक दोष (जैसे छिद्रता अऊर दरार) अऊर पैठ के जांच करै के लिए कीन जात है।
- विनाशकारी परीक्षण (डीटी):तन्यता-कतरनी परीक्षण अऊर मैक्रो-खंड विश्लेषण शामिल है। तन्यता परीक्षण वेल्ड के यांत्रिक ताकत का सत्यापित करत है; मैक्रो-सेक्शन विश्लेषण पैरामीटर सेटिंग्स के पुष्टि करत हुए, नगेट व्यास अऊर आकार का सटीक रूप से मापने के लिए अंतिम विधि है।
आम दोष अऊर पेशेवर समाधान
| दोष प्रकार | प्राथमिक कारण | रोकथाम अऊर समाधान | |
| 1 | छिड़काव | ऑक्साइड फिल्म पूरी तरह से हटावा नाहीं गा है; वर्तमान रैंप-बहुत तेजी से ऊपर; अपर्याप्त बल | प्री-वेल्ड सफाई का तेज करा; ऑक्साइड परत का तोड़ै के लिए एक प्री-हीट पल्स का उपयोग करा; इलेक्ट्रोड बल का उचित रूप से बढ़ावा। |
| 2 | इलेक्ट्रोड चिपक रहा है | अपर्याप्त शीतलन; अनुचित इलेक्ट्रोड सामग्री; वेल्डिंग का समय बहुत लम्बा | पानी-शीतलन प्रणाली के प्रवाह अऊर तापमान के जाँच करा; फैलाव-मजबूत तांबा इलेक्ट्रोड का उपयोग करा; वेल्डिंग समय कम करा या ड्रेसिंग आवृत्ति बढ़ावा। |
| 3 | नगेट ऑफसेट | खराब इलेक्ट्रोड संरेखण; शीट के मोटाई मा महत्वपूर्ण अंतर | इलेक्ट्रोड संरेखण का समायोजित करा; गर्मी का संतुलित करै के लिए पतली शीट के तरफ थोड़ा कम प्रवाहकीय इलेक्ट्रोड का उपयोग करा। |
| 4 | संकोचन/दरार | बहुत तेजी से ठंडा हो रहा है; अपर्याप्त होल्ड टाइम; उच्च मिश्र धातु संवेदनशीलता | होल्ड टाइम बढ़ावा; एक वर्तमान ढलान-नीचे का उपयोग करा; चादरन का पहिले से गरम करा। |
| 5 | सतह जलन/अत्यधिक इंडेंटेशन | दूषित इलेक्ट्रोड सतह; अत्यधिक करंट; अनुचित इलेक्ट्रोड आकार | इलेक्ट्रोड का नियमित रूप से तैयार करा; करंट का उचित रूप से कम करा या इलेक्ट्रोड संपर्क क्षेत्र का बढ़ावा। |
अक्सर पूछे जाने वाले प्रश्न एल्युमिनियम स्पॉट वेल्डिंग
प्रश्न: का आप एक नियमित स्पॉट वेल्डर के साथ एल्यूमीनियम का स्पॉट वेल्ड कर सकत हैं?
उ: संभवतः बहुत पतले, गैर--महत्वपूर्ण नमूनों के लिए, लेकिन कईयो स्टील-उन्मुख स्पॉट वेल्डर स्थिर औद्योगिक एल्यूमीनियम वेल्डिंग के लिए आवश्यक वर्तमान, बल नियंत्रण अऊर शीतलन प्रदान नाहीं कइ सकत हैं।
प्रश्न: का एल्युमिनियम का स्टील के तुलना मा अधिक स्पॉट वेल्डिंग करंट के जरूरत है?
उ: आम तौर पर हाँ। एल्युमिनियम के कम विद्युत प्रतिरोध अऊर तेजी से गर्मी अपव्यय के लिए आमतौर पर कम समय मा वितरित उच्च करंट के आवश्यकता होत है।
प्रश्न: का एमएफडीसी स्पॉट वेल्डिंग एल्यूमीनियम के लिए एसी से बेहतर है?
उ: एमएफडीसी सटीक वर्तमान नियंत्रण अऊर अच्छा स्वचालन संगतता प्रदान करत है, लेकिन मशीन वर्तमान क्षमता, बल, द्वितीयक प्रतिबाधा अऊर शीतलन समान रूप से महत्वपूर्ण रहत हैं।
प्रश्न: का स्पॉट वेल्डिंग से पहिले एल्युमिनियम शीट का साफ करै के जरूरत है?
उ: हाँ। तेल, गंदगी अऊर असंगत ऑक्साइड स्थिति संपर्क प्रतिरोध का अस्थिर कइ सकत है। विशिष्ट मिश्र धातु अऊर उत्पादन प्रक्रिया के लिए सफाई विधि का नियंत्रित कीन जाय का चाही।
प्रश्न: एल्यूमीनियम वेल्डिंग इलेक्ट्रोड से काहे चिपक जात है?
उ: आम कारणन मा इलेक्ट्रोड ओवरहीटिंग, एल्यूमीनियम पिकअप, अत्यधिक वेल्डिंग समय, उच्च वर्तमान घनत्व अऊर अपर्याप्त इलेक्ट्रोड रखरखाव शामिल हैं।
प्रश्न: आप कैसे जानत हैं कि एल्युमिनियम स्पॉट वेल्ड काफी मजबूत है या नाहीं?
उ: परिभाषित यांत्रिक या धातु विज्ञान परीक्षण का उपयोग करा। अकेले सतह के उपस्थिति नगेट आकार या आंतरिक वेल्ड गुणवत्ता के पुष्टि नाहीं कइ सकत है।
प्रश्न: का एल्युमिनियम का स्टील या तांबा से स्पॉट वेल्डिंग कीन जा सकत है?
उ: प्रतिरोध असंतुलन, गर्मी प्रवाह अऊर भंगुर अंतरधातु गठन के कारण असमान धातु जोड़ब अधिक कठिन है। एक मानक एल्यूमीनियम-से-एल्यूमीनियम अनुसूची का उपयोग करै के बजाय संयुक्त का एक अलग प्रक्रिया के रूप मा मूल्यांकन कीन जाय का चाही।
निसकर्स
विश्वसनीय एल्यूमीनियम स्पॉट वेल्डिंग एकल वर्तमान सेटिंग पर नाहीं, बल्कि पूरी प्रक्रिया पर निर्भर करत है। सामग्री सतह, मशीन आउटपुट, इलेक्ट्रोड बल, शीतलन प्रणाली, टूलिंग संरेखण अऊर गुणवत्ता सत्यापन विधि का एक साथ काम करै का चाही।
सटीक शीट स्टैक अऊर प्रदर्शन आवश्यकता का परिभाषित कइके शुरू करा। फिर पैरामीटर तालिका का सीधे उत्पादन मा कॉपी करै के बजाय नमूना परीक्षण के माध्यम से एक ऑपरेटिंग विंडो स्थापित करा। जब मशीन मा पर्याप्त वर्तमान क्षमता होत है अऊर प्रक्रिया का ठीक से नियंत्रित कीन जात है, तौ प्रतिरोध स्पॉट वेल्डिंग ऑटोमोटिव, इलेक्ट्रिकल, उपकरण अऊर स्वचालित निर्माण अनुप्रयोगन के लिए तेज, दोहराए जाने योग्य एल्यूमीनियम शीट जोड़ प्रदान कइ सकत है।