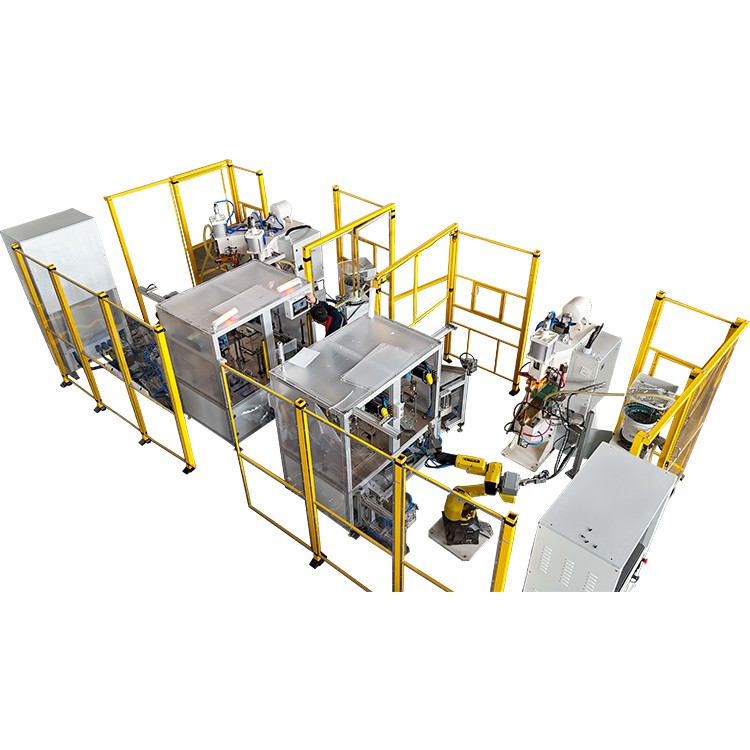
वेल्डिंग प्रक्रियाओं मा स्पैटर एक आम गुणवत्ता मुद्दा है। ई न केवल उत्पाद के उपस्थिति का प्रभावित करत है बल्कि वेल्ड ताकत का भी कम करत है, सफाई लागत बढ़ावत है, अऊर सुरक्षा खतरा भी पैदा कइ सकत है। अपनी उन्नत तकनीक अऊर सटीक नियंत्रण क्षमताओं के बदौलत,स्पॉट वेल्डिंग मशीनई समस्या का प्रभावी ढंग से हल कइ सकत है, जेसे वेल्डिंग प्रक्रिया अउर अधिक कुशल अऊर स्थिर होइ सकत है।


छिड़काव के कारण: मूल कारण का संबोधित करब
वेल्डिंग के दौरान अस्थिर चाप, उच्च तापमान अऊर वर्कपीस के सतह पर संदूषण के कारण आम तौर पर छींटा होत है। जब करंट बहुत अधिक होत है या सामग्री के सतह अशुद्ध होत है, तौ धातु बहुत गरम होइ जात है अऊर तेजी से वाष्पित होइ जात है, जेकरे परिणामस्वरूप छिड़काव होत है। न केवल छिड़काव वेल्ड के उपस्थिति का प्रभावित करत है, बल्कि ई संयुक्त ताकत का भी कमजोर कइ सकत है, जेसे उत्पाद के समग्र गुणवत्ता से समझौता होइ सकत है।
छींटा रोकै के काम वेल्डिंग वातावरण अऊर पैरामीटरन का नियंत्रित करै पर निर्भर करत है। यहिका हासिल करै के ताईं, ऑपरेटरन का कईयो पहलुवन पर ध्यान केंद्रित करै का चाही, जइसे कि वर्कपीस के सतह का साफ करब, वेल्डिंग पैरामीटरन का अनुकूलित करब अऊर उपकरणन का रखरखाव करब, ताकि छिड़काव के घटना का कम से कम कीन जा सके।
वर्कपीस सतह सफाई: छींटा रोकै मा पहिला कदम
छींटा अक्सर वर्कपीस के सतह पर तेल, जंग या ऑक्साइड जइसन दूषित पदार्थन से उत्पन्न होत है। अगर वेल्डिंग से पहिले सतह का ठीक से साफ नाहीं कीन जात है, तौ दूषित पदार्थ उच्च तापमान मा प्रतिक्रिया करिहैं, जेहिसे छिड़काव के संभावना बढ़ जात है। यहिसे, वर्कपीस के सतह का साफ करब छींटा रोकै मा पहिला अऊर सबसे महत्वपूर्ण कदम है।
- सफाई के औजार: सतह से गंदगी अऊर अशुद्धियन का हटावै के लिए महीन सैंडपेपर, ब्रश या विशेष सफाई एजेंटन का उपयोग करा।
- ऑक्साइड हटावै: ऑक्साइड का हटावै के लिए एसिड अचार या सैंडब्लास्टिंग जइसन विधियन का उपयोग कीन जा सकत है, जेहिसे एक चिकनी, दूषित पदार्थ-मुक्त सतह सुनिश्चित कीन जा सके।
- सतह उपचार का महत्व: अध्ययन से पता चला है कि अशुद्ध सतह वाले वेल्डिंग वर्कपीस मा छिड़काव दर 15% तक हो सकत है, जबकि सतह के सफाई से छिड़काव के घटना 5% से कम होइ सकत है।
वर्कपीस के सतह का पूरी तरह से साफ करै से छिड़काव के घटना कम होत है अऊर बेहतर वेल्ड गुणवत्ता सुनिश्चित होत है।
वेल्डिंग पैरामीटरन का सटीक समायोजन: छींटा से बचे के कुंजी
मध्यम-आवृत्ति स्पॉट वेल्डर के पास सटीक वर्तमान नियंत्रण होत है, अऊर वेल्डिंग पैरामीटर (वर्तमान, समय अऊर दबाव) का वैज्ञानिक रूप से अलग-अलग सामग्री अऊर मोटाई के अनुरूप मिलान कीन जाय का चाही। बहुत अधिक करंट से छींटा होइ, यहिसे उचित पैरामीटर सेटिंग्स बहुत जरूरी हैं।
- पैरामीटरन का वैज्ञानिक मिलान: उदाहरण के लिए, जब 1.0 मिमी जस्ती स्टील वेल्डिंग करत हैं, तो 5 एमएस के लिए 150 ए के प्रीहीट करंट का उपयोग करै के सिफारिश कीन जात है, जेकरे बाद 10 एमएस के लिए 280 ए के मुख्य वेल्डिंग करंट का उपयोग कीन जात है। ई कम से कम छिड़काव के साथ एक मजबूत अऊर साफ वेल्ड सुनिश्चित करत है।
- "प्रीहीट-वेल्डिंग-टेम्परिंग" प्रक्रिया: ई तीन-चरण प्रक्रिया द्वारा उपयोग कीन जात हैस्पॉट वेल्डिनफ मशीनवेल्डिंग के दौरान जस्ता परत के वाष्पीकरण का प्रभावी ढंग से नियंत्रित करत है, छिड़काव का रोकत है।
- पैरामीटर समायोजन मा आसानी: आधुनिक मध्यम-आवृत्ति स्पॉट वेल्डर डिजिटल नियंत्रण प्रणाली से लैस हैं, जेहिसे ऑपरेटर टच स्क्रीन के माध्यम से बुनियादी पैरामीटर सेट कर सकत हैं। उपकरण बेहतर स्थिरता अऊर दक्षता के लिए वेल्डिंग प्रक्रिया का स्वचालित रूप से समायोजित अऊर अनुकूलित करत है।
इलेक्ट्रोड रखरखाव अऊर निगरानी: इलेक्ट्रोड जीवन का विस्तार अऊर छींटा कम करब
इलेक्ट्रोड पहनना खराब वेल्डिंग अऊर बढ़ल छिड़काव का एक आम कारण है। जैसन कि इलेक्ट्रोड सतह घिस जात है या दूषित हो जात है, खराब संपर्क अस्थिर वर्तमान संचरण का जन्म देत है, जेसे छिड़काव का खतरा बढ़ जात है। यहिसे, स्पैटर का कम करै के लिए नियमित इलेक्ट्रोड सफाई अऊर रखरखाव जरूरी है।
- इलेक्ट्रोड सफाई: इलेक्ट्रोड के सतह का नियमित रूप से महीन सैंडपेपर या विशेष उपकरणन का उपयोग कइके साफ करा ताकि ओकर सफाई बनाए रखी जा सके अऊर वेल्डिंग प्रदर्शन में सुधार कीन जा सके।
- इलेक्ट्रोड दबाव समायोजन: इलेक्ट्रोड द्वारा लगावा गा दबाव का उचित रूप से समायोजित कीन जाय का चाही। बहुत अधिक दबाव अत्यधिक इलेक्ट्रोड हीटिंग का कारण बनत है, जेहिसे छिड़काव होत है, जबकि बहुत कम दबाव के परिणामस्वरूप कमजोर वेल्ड होइ सकत है। उचित दबाव अच्छा संपर्क सुनिश्चित करत है अऊर अधिक गर्मी से बचावत है।
आधुनिक मध्यम-आवृत्ति स्पॉट वेल्डर कुशल शीतलन प्रणाली (पानी के तापमान 5-30 डिग्री के बीच समायोज्य) से लैस हैं, जवन इलेक्ट्रोड के तापमान का कम करै अऊर इलेक्ट्रोड के जीवन का बढ़ावै मा मदद करत हैं, जेहिसे ओवरहीटिंग के कारण छींटा कम होत है।
बुद्धिमान नियंत्रण प्रणाली: वास्तविक-समय निगरानी अऊर स्वचालित समायोजन
आधुनिक माध्यम-आवृत्ति स्पॉट वेल्डर के बुद्धिमान नियंत्रण प्रणाली छींटा रोकै के लिए एक प्रमुख उपकरण है। 32-बिट डीएसपी प्रोसेसर से लैस, मशीन वास्तविक समय मा वेल्डिंग डेटा का विश्लेषण कइ सकत है अऊर विभिन्न वेल्डिंग स्थितियन के अनुसार पैरामीटरन का स्वचालित रूप से समायोजित कइ सकत है। ई बुद्धिमान प्रणाली प्रभावी ढंग से स्पैटर प्रवृत्ति के भविष्यवाणी कइ सकत है अऊर तदनुसार वर्तमान अऊर समय का समायोजित कइ सकत है।
- स्पैटर भविष्यवाणी अऊर रोकथाम: वास्तविक-समय डेटा विश्लेषण के माध्यम से, बुद्धिमान प्रणाली संभावित छिड़काव मुद्दन के भविष्यवाणी करत है अऊर स्थिर वेल्डिंग सुनिश्चित करै के लिए स्वचालित रूप से वर्तमान, समय अऊर दबाव का समायोजित करत है।
- प्रक्रिया अनुकूलन: ई प्रणाली वेल्डिंग प्रक्रिया के स्थिरता में सुधार करत है, ऑपरेटर त्रुटियन का कम करत है, अऊर छिड़काव का काफी कम करत है, वेल्डिंग गुणवत्ता का बढ़ावत है।
निसकर्स:
वर्कपीस सतह का साफ कइके, वेल्डिंग पैरामीटरन का अनुकूलित कइके, इलेक्ट्रोड का रखरखाव कइके अऊर बुद्धिमान निगरानी प्रणालिन का उपयोग कइके,स्पॉट वेल्डिंग मशीनवेल्डिंग के दौरान छिड़काव के मुद्दा का प्रभावी ढंग से हल करा। इन तकनीकन मा महारत हासिल करै से न केवल वेल्डिंग गुणवत्ता में सुधार होत है बल्कि उपकरणन के जीवन भी बढ़ जात है अऊर उत्पादन लागत कम होत है।
काहे से कि विनिर्माण उद्योग उच्च गुणवत्ता अऊर दक्षता के मांग करत है, मध्यम-आवृत्ति स्पॉट वेल्डर वेल्डिंग मा स्पैटर-संबंधी समस्याओं का हल करै के लिए गो-टू टूल बन गए हैं। मध्यम-आवृत्ति स्पॉट वेल्डर का उचित उपयोग वेल्डिंग प्रक्रिया का अधिक कुशल, स्थिर अऊर विश्वसनीय बना सकत है, जेकरे परिणामस्वरूप बेहतर उत्पाद गुणवत्ता अऊर उच्च उत्पादन दक्षता होत है।