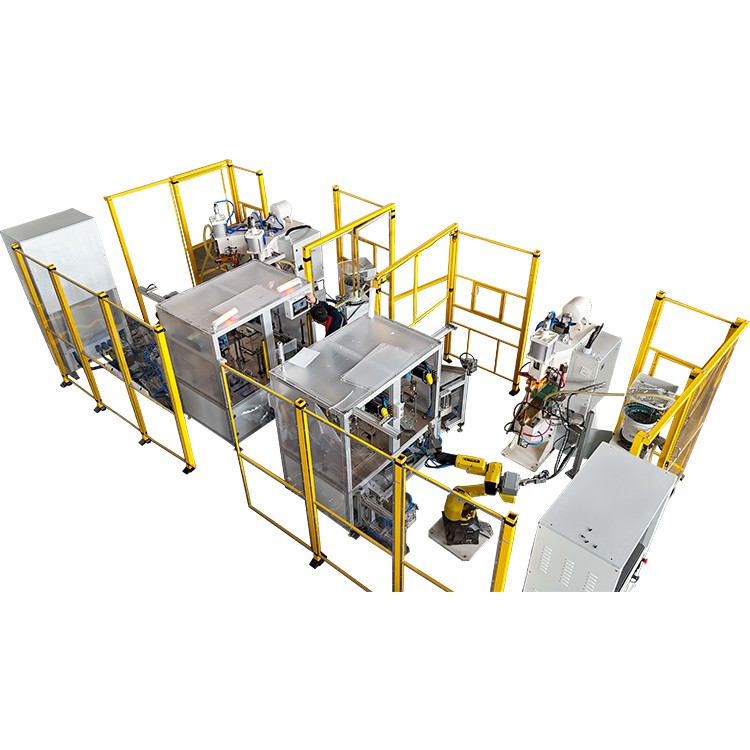
धातु निर्माण उद्योगन मा, जइसे कि ऑटोमोटिव निर्माण, घरेलू उपकरण उत्पादन अऊर निर्माण, जहां उच्च जंग प्रतिरोध सर्वोपरि है,संधारित्र निर्वहन वेल्डर (सीडीडब्ल्यू)तुरंत उच्च करंट प्रदान करै के क्षमता अऊर अपनी उच्च दक्षता के कारण जस्ती स्टील शीट के वेल्डिंग के लिए पसंदीदा उपकरण बन गवा है। हालांकि, जस्ती स्टील-के अनूठी विशेषता विशेष रूप से जस्ता कोटिंग के कम गलनांक अऊर मिश्र धातु के प्रवृत्ति-वेल्ड गुणवत्ता अऊर इलेक्ट्रोड जीवन के लिए महत्वपूर्ण चुनौति पैदा करत है।


ई गाइड एक गहराई से विश्लेषण प्रदान करत है कि इलेक्ट्रोड प्रकारन का वैज्ञानिक रूप से कैसे चुना जाय, वेल्डिंग पैरामीटरन का सटीक रूप से सेट कीन जाय, अऊर जस्ती स्टील का वेल्डिंग करत समय सीडीडब्ल्यू मशीनन के लिए कुशल इलेक्ट्रोड रखरखाव प्रक्रिया लागू कीन जाय, उच्च-गुणवत्ता वाले वेल्ड सुनिश्चित कीन जाय अऊर इलेक्ट्रोड सेवा जीवन का अधिकतम कीन जाय।
I. जस्ती स्टील वेल्डिंग अऊर इलेक्ट्रोड चयन रणनीति मा चुनौतिन
जस्ती स्टील के अलग प्रकृति ओकरे जस्ता लेप मा निहित है। प्रतिरोध स्पॉट वेल्डिंग प्रक्रिया के दौरान, जस्ता परत तेजी से पिघल जात है अऊर वाष्पित हो जात है, बाद मा इलेक्ट्रोड सामग्री (आम तौर पर तांबा मिश्र धातु) के साथ मिश्र धातु बन जात है, जेहिसे इलेक्ट्रोड चेहरा का तेजी से संदूषण अऊर घिसाव होत है।
आधिकारिक डेटा संदर्भ: मानक क्रोमियम-जिरकोनियम-तांबा (Cr-Zr-Cu) इलेक्ट्रोड बिना लेपित हल्के स्टील का वेल्डिंग करत समय 20,000 से अधिक वेल्डिंग का जीवनकाल प्राप्त कर सकत हैं। हालांकि, जब गर्म-डुबकी जस्ती स्टील वेल्डिंग करत हैं, त इलेक्ट्रोड जीवन नाटकीय रूप से 2,000 अऊर 2,500 वेल्ड के बीच गिर जात है, जवन 90% तक के कमी है [1]। यहिसे, इलेक्ट्रोड चयन बहुत महत्वपूर्ण है।
1. सीडी वेल्डर के लिए इलेक्ट्रोड प्रकार का चयन
सीडी वेल्डर के लिए इलेक्ट्रोड डिजाइन का चालकता, पहनने के प्रतिरोध अऊर एंटी-जस्ता आसंजन का संतुलित करै का चाही।
| इलेक्ट्रोड प्रकार | अनुप्रयोग अऊर विशेषता | फायदा | अनुकूलन सलाह |
| छोटा शंकु इलेक्ट्रोड | निरंतर, उच्च - स्थिरता स्पॉट वेल्डिंग के लिए उपयुक्त है। चेहरा व्यास आम तौर पर शीट के मोटाई से 4-5 गुना होत है। | एक समान दबाव वितरण, जस्ता निष्कासन का कम करत है। | पतली चादरन के लिए सबसे अच्छा (<1.5mm); requires strict control over dressing. |
| गुंबददार इलेक्ट्रोड | बंदूक-प्रकार के वेल्डिंग अनुप्रयोगन या जटिल भाग ज्यामिति के लिए उपयुक्त है। अनुशंसित त्रिज्या: 25-50 मिमी। | स्थानीय दबाव एकाग्रता का कम से कम करत हुए, मामूली वर्कपीस असमानता का समायोजित करत है। | मोटी चादरन या वक्रता वाले भागन के लिए उपयुक्त है, लेकिन वर्तमान घनत्व का फैला सकत है। |
| समग्र तांबा-टंगस्टन इलेक्ट्रोड | उच्च-ताकत, उच्च-पहनने प्रतिरोध वेल्डिंग आवश्यकताओं के लिए उपयोग कीन जात है। | तांबा मैट्रिक्स इष्टतम चालकता सुनिश्चित करत है; टंगस्टन मिश्र धातु आवेषण उच्च-तापमान प्रतिरोध बढ़ावत हैं, जस्ता मिश्र धातु का प्रभावी ढंग से प्रतिरोध करत हैं, इलेक्ट्रोड जीवन का काफी बढ़ावत हैं। | उच्च लागत, लेकिन ड्रेसिंग के लिए डाउनटाइम का बहुत कम करत है, उत्पादन दक्षता में सुधार करत है। |
|
लेपित इलेक्ट्रोड (सीआर-जेडआर-सीयू आधार) |
जस्ती स्टील के लिए विशेष रूप से अंतिम समाधान। | इलेक्ट्रोड के सतह पर जमा निकेल या धातु-सिरेमिक कोटिंग्स जस्ता परत का प्रभावी ढंग से अलग करत हैं, इलेक्ट्रोड के जीवन का कई गुना बढ़ावत हैं अऊर जलन अऊर निष्कासन का दबा देत हैं। | विशेष आपूर्तिकर्ताओं के आवश्यकता है; इलेक्ट्रोड जीवन का अधिकतम करै के लिए पहिला विकल्प। |
II. सीडी वेल्डर पैरामीटर कॉन्फ़िगरेशन के लिए व्यावहारिक गाइड
सीडी वेल्डर तत्काल संधारित्र निर्वहन के माध्यम से बहुत कम समय मा अपार ऊर्जा प्रदान करत हैं। जस्ती स्टील के लिए, पैरामीटर सेटिंग का मूल सिद्धांत जस्ता परत मा तेजी से घुसना अऊर जस्ता के पूरी तरह से वाष्पित होए से पहिले नगेट बनावै है।
1. वर्तमान अऊर समय पैरामीटर अनुकूलन
जस्ता परत के उच्च प्रतिरोधकता अऊर अस्थिरता के कारण, जस्ती स्टील के वेल्डिंग के लिए एक उच्च ऊर्जा इनपुट के आवश्यकता होत है।
| पैरामीटर | जस्ती स्टील वेल्डिंग के लिए समायोजन रणनीति | उद्देश्य अऊर सिद्धांत |
| वेल्डिंग करंट | हल्के स्टील वेल्डिंग के तुलना मा 30% से 50% तक बढ़ोतरी। | जस्ता परत के माध्यम से वर्तमान शंटिंग अऊर बढ़ल संपर्क प्रतिरोध के लिए क्षतिपूर्ति करत है, बहुत कम समय मा जस्ता परत मा घुसय के लिए पर्याप्त ऊर्जा सुनिश्चित करत है। |
| वेल्डिंग समय | हल्का स्टील वेल्डिंग के तुलना मा 25% से 50% तक विस्तार करा। | जस्ता परत का "निष्कासित" या विस्थापित करै के लिए पर्याप्त समय सुनिश्चित करत है, अऊर नगेट आकार के आवश्यकताओं का पूरा करै के लिए। |
| डिस्चार्ज पल्स | एक खड़ी बढ़त किनारा (तेजी से निर्वहन) का उपयोग करा। | सीडी वेल्डर के अंतर्निहित तेजी से निर्वहन विशेषता जस्ता के पूरी तरह से वाष्पित होए से पहिले तेजी से नगेट गठन के सुविधा प्रदान करत है, निष्कासन का कम से कम करत है। |
पैरामीटर विन्यास सुझाव (उदाहरण: 0.8 मिमी + 0.8 मिमी जस्ती स्टील):
- वेल्डिंग करंट: 18 - 25 केए (वेल्डर मॉडल अऊर संधारित्र क्षमता के आधार पर)
- वेल्ड समय: 50 - 100 मिलीसेकंड (एमएस)
2. बल नियंत्रण रणनीति (इलेक्ट्रोड बल)
निष्कासन का दबावै अऊर वेल्ड ताकत सुनिश्चित करै के लिए उचित इलेक्ट्रोड बल बहुत महत्वपूर्ण है। बहुत कम बल जस्ता के वाष्पीकरण अऊर निष्कासन का जन्म देत है; बहुत अधिक बल वर्तमान घनत्व का कम करत है।
| पैरामीटर | जस्ती स्टील वेल्डिंग के लिए समायोजन रणनीति | उद्देश्य अऊर सिद्धांत |
| इलेक्ट्रोड बल | हल्के स्टील वेल्डिंग के तुलना मा 10% से 25% तक बढ़ोतरी। | 1. सतह ऑक्साइड फिल्म अऊर जस्ता परत का तोड़त है, संपर्क प्रतिरोध का कम करत है. 2. जस्ता वाष्प के निष्कासन का दबा देत है, निष्कासन का कम करत है. 3. वेल्ड दरार अऊर संकुचन का रोकै के लिए नगेट गठन के बाद पर्याप्त फोर्जिंग बल प्रदान करत है। |
| पतली सामग्री (<1.0mm) | सुझावा गा आधार दबाव: 0.3 एमपीए, ठीक-ट्यूनेबल। | तंग संपर्क सुनिश्चित करत समय अत्यधिक इंडेंटेशन से बचत है। |
| Thick Sections (>1.5 मिमी) | सुझावा गा आधार दबाव: 0.5 एमपीए, समायोज्य। | मोटी चादरन के लिए पर्याप्त दबाव पैठ सुनिश्चित करत है अऊर आवश्यक फोर्जिंग बल प्रदान करत है। |
III. इलेक्ट्रोड रखरखाव अऊर प्रदर्शन पुनर्प्राप्ति प्रक्रिया
जस्ता आसंजन अऊर तापीय तनाव के कारण, सीडी वेल्डर के लिए इलेक्ट्रोड रखरखाव वेल्ड गुणवत्ता अऊर दक्षता सुनिश्चित करै के लिए सर्वोपरि महत्व रखत है।
1. वैज्ञानिक इलेक्ट्रोड ड्रेसिंग
इलेक्ट्रोड ड्रेसिंग का उद्देश्य काम करै वाले चेहरा से जस्ता जमा अऊर ऑक्सीकरण उत्पादन का हटावै अऊर मूल समोच्च का बहाल करै है, जेहिसे वर्तमान घनत्व अऊर वेल्डिंग स्थिरता पुनर्प्राप्त कीन जात है।
- ड्रेसिंग आवृत्ति: समय-आधारित या बिंदु-आधारित ड्रेसिंग रणनीति अपनावै के सिफारिश कीन जात है। उदाहरण के लिए, हर 500 से 1000 वेल्ड मा इलेक्ट्रोड का ड्रेस करा, या तुरंत जब वेल्डिंग करंट मा उतार-चढ़ाव आवै लागत है।
- ड्रेसिंग टूल: मूल छंटनी शंकु या गोलाकार समोच्च के बहाली सुनिश्चित करै के लिए एक सटीक इलेक्ट्रोड ड्रेसर का उपयोग कीन जाय का चाही।
- ड्रेसिंग मात्रा नियंत्रण: प्रति ड्रेसिंग हटावा गा सामग्री इलेक्ट्रोड व्यास के 5% से अधिक नाइ होवे के चाही [3]। अत्यधिक ड्रेसिंग इलेक्ट्रोड के समग्र जीवन का तेजी से कम कइ देत है।
- एंटी-स्टिक एजेंट अनुप्रयोग: जस्ता सामग्री हस्तांतरण अऊर आसंजन का कम करै के लिए ड्रेस्ड इलेक्ट्रोड टिप पर एक एंटी-स्टिक एजेंट (जैसे ग्रेफाइट पायस) लगावै के सिफारिश कीन जात है।
2. शीतलन प्रणाली प्रबंधन
एक कुशल शीतलन प्रणाली इलेक्ट्रोड जीवन का विस्तार करै के लिए जीवन रेखा है।
- तापमान नियंत्रण: प्रवेश पानी के तापमान 5 डिग्री अऊर 30 डिग्री के बीच बनाए रखौ, ई सुनिश्चित करत कि आउटलेट तापमान 40 डिग्री से अधिक न होय।
- प्रवाह निगरानी: पर्याप्त प्रवाह सुनिश्चित करै के लिए शीतलन जल प्रवाह के नियमित रूप से निगरानी करा, इलेक्ट्रोड के आंतरिक ओवरहीटिंग का रोका जाय जेसे नरम अऊर विरूपण होइ सकत है।
- पानी के गुणवत्ता आवश्यकता: इलेक्ट्रोड के अंदर तराजू के गठन का रोकै के लिए विआयनीकृत या नरम पानी का उपयोग करा, जवन गर्मी अपव्यय दक्षता का बिगाड़त है।
3. प्रदर्शन पुनर्प्राप्ति अऊर गुणवत्ता आश्वासन
- प्रक्रिया सत्यापन: नये सामग्री संयोजन या पैरामीटर समायोजन के लिए, परीक्षण वेल्डिंग कीन जाय का चाही, अऊर विनाशकारी परीक्षण (जैसे छील परीक्षण) के माध्यम से नगेट आकार अऊर ताकत का सत्यापित कीन जाय का चाही।
- पैरामीटर संगतता लेखापरीक्षा: वेल्डर नियंत्रण प्रणाली का नियमित रूप से जाँच करा ताकि ई सुनिश्चित कीन जा सके कि वास्तविक आउटपुट वर्तमान अऊर समय सेट मानन के अनुरूप है, जवन सीडी वेल्डरन के लिए गुणवत्ता नियंत्रण का एक प्रमुख पहलू है।
निसकर्स
जस्ती स्टील के लिए स्थिर वेल्ड गुणवत्ता सुनिश्चित करै के लिए, संधारित्र निर्वहन वेल्डर्स के लिए इलेक्ट्रोड का चयन अऊर रखरखाव सावधानीपूर्वक होवे के चाही। अत्यधिक एंटी-आसंजन इलेक्ट्रोड (जैसे समग्र तांबा-टंगस्टन या लेपित इलेक्ट्रोड) का चयन कइके, जस्ता परत मा तेजी से घुसय के लिए वर्तमान अऊर बल का सटीक रूप से समायोजित कइके, अऊर वैज्ञानिक ड्रेसिंग अऊर शीतलन प्रक्रियाओं का पालन कइके, निर्माता वेल्ड गुणवत्ता, विस्तारित जीवन, इलेक्ट्रोड जीवन का विस्तारित अऊर कुशलता से प्राप्त कर सकत हैं अऊर अंतिम रूप से विश्वसनीय स्टील वेल्डिंग उत्पादन।
मानकीकृत प्रक्रियाओं का लागू करब, निरंतर ऑपरेटर प्रशिक्षण अऊर नियमित उपकरण रखरखाव से पूरक, ई सुनिश्चित करै के आधार है कि आपक सीडी वेल्डर विभिन्न जस्ती स्टील अनुप्रयोगन मा विश्वसनीय प्रदर्शन प्रदान करत है।