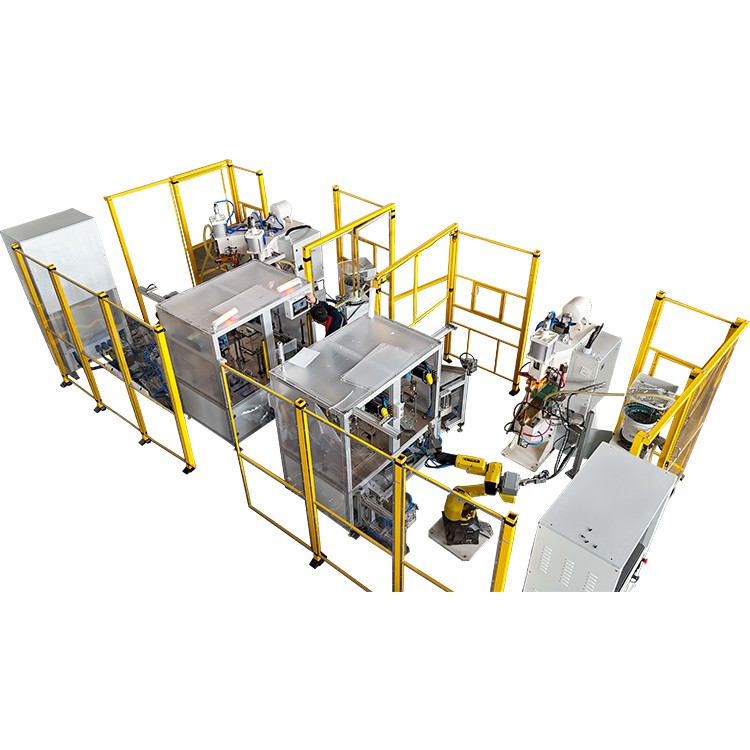
तांबा अऊर ओकर मिश्र धातु आधुनिक निर्माण मा अपरिहार्य हैं। विरोधाभासी रूप से, ई बहुत गुण पारंपरिक प्रतिरोध स्पॉट वेल्डिंग तकनीक के लिए दुर्जेय चुनौती पेश करत हैं। सालन से, तांबा वेल्डिंग का उद्योग मा एक महत्वपूर्ण अड़चन माना जात है।


ई लेख एक गहराई से विश्लेषण प्रदान करत है कि कैसे मध्यम आवृत्ति प्रत्यक्ष धारा (एमएफडीसी)स्पॉट वेल्डिंग मशीन, अपने क्रांतिकारी तकनीकी फायदा के साथ, ई कठिनाई का पूरा तरह से दूर करत है, अऊर संभावित खरीदारन के लिए एक व्यावहारिक मार्गदर्शिका प्रदान करत है जे आपन वेल्डिंग प्रक्रियाओं का अनुकूलित करै चाहत हैं।
तांबा वेल्डिंग अऊर पारंपरिक चुनौतिन के "असंभव त्रिमूर्ति"
उच्च चालकता, उच्च तापीय प्रसार अऊर कम प्रतिरोधकता के दुविधा
प्रतिरोध स्पॉट वेल्डिंग का मौलिक सिद्धांत धातु का पिघलावै अऊर एक वेल्ड नगेट बनावै के लिए वर्कपीस इंटरफेस से गुजरत करंट द्वारा उत्पन्न जूल हीटिंग ($Q=I^2Rt$) पर निर्भर करत है। तांबा के लिए, चुनौतियां तीन गुना हैं, जेहिसे ई पारंपरिक विधियन का उपयोग कइके वेल्डिंग करै के लिए सबसे कठिन सामग्री में से एक बन जात है:
- अत्यधिक उच्च तापीय चालकता:तांबा के तापीय चालकता लगभग 398 W/(m·K) है, जवन आम स्टील मिश्र धातुओं से कई गुना है। यहिके मतलब है कि वेल्डिंग प्रक्रिया के दौरान उत्पन्न कौनो भी गर्मी बहुत तेजी से आसपास के आधार सामग्री मा फैल जात है। नतीजतन, वेल्ड जोन के तापमान के लिए पिघलना बिंदु तक जल्दी से पहुँचब मुश्किल है, अक्सर एक स्थिर अऊर पर्याप्त आकार के वेल्ड नगेट के गठन का रोकत है। ई तेजी से गर्मी के नुकसान एक अत्यधिक केंद्रित अऊर तात्कालिक ऊर्जा इनपुट के मांग करत है।
- अत्यधिक उच्च विद्युत चालकता (कम प्रतिरोधकता):तांबा के कम विद्युत प्रतिरोधकता का मतलब है कि एकै धारा अऊर समय अवधि के लिए, उत्पन्न जूल गर्मी उच्च प्रतिरोधकता वाली सामग्री के तुलना मा काफी कम है। आवश्यक पिघलने के तापमान तक पहुँचै के लिए, एक असाधारण रूप से उच्च वेल्डिंग करंट लागू कीन जाय का चाही। ई आवश्यकता बिजली स्रोत उपकरण अऊर पूरे वेल्डिंग सर्किट पर एक अपार अऊर अक्सर अव्यावहारिक बोझ डालत है।
- संकीर्ण वेल्डिंग विंडो:जबकि तांबा के पिघलने बिंदु (लगभग. 1083 डिग्री) अऊर ओकर वाष्पीकरण बिंदु (लगभग. 2567 डिग्री) के बीच का अंतर काफी है, एकर उच्च तापीय प्रसार पिघलने के शुरुआत अऊर निष्कासन (अतिगर्म अऊर छींटा) के घटना के बीच के समय खिड़की का बहुत कम करत है। ई वेल्डिंग करंट अऊर समय का नियंत्रित करै मा असाधारण रूप से उच्च परिशुद्धता के मांग करत है, जेहिसे प्रक्रिया पैरामीटर भिन्नता के प्रति अत्यधिक संवेदनशील हो जात है।
पारंपरिक एसी स्पॉट वेल्डिंग मशीनन के सीमा
पारंपरिक लाइन-आवृत्ति वैकल्पिक धारा (एसी) स्पॉट वेल्डिंग मशीन, आमतौर पर 50 हर्ट्ज या 60 हर्ट्ज पर काम करत हैं, तांबा सामग्री का वेल्डिंग करै के कोशिश करत समय घातक खामियन का रखत हैं:
- वर्तमान शून्य-पार घटना:एसी करंट तरंग स्वाभाविक रूप से प्रति चक्र दुई बार शून्य पार करत है। यहिसे अस्थिर अऊर असतत गर्मी उत्पादन होत है। अत्यधिक प्रवाहकीय अऊर तेजी से ठंडा करै वाले तांबा के लिए, शून्य-पार अवधि के दौरान गर्मी जल्दी से खो जात है, जेहिसे वेल्ड तापमान मा काफी गिरावट आवत है। ई वेल्ड नगेट के गठन अऊर स्थिरता से गंभीर रूप से समझौता करत है।
- ऊर्जा फैलाव अऊर बड़ी गर्मी-प्रभावित क्षेत्र:एसी वेल्डरन का पर्याप्त गर्मी जमा करै के लिए एक लंबा वेल्डिंग समय के आवश्यकता होत है। ई विस्तारित अवधि गर्मी का आसपास के सामग्री मा अउर व्यापक रूप से फैलावै के अनुमति देत है, जेहिसे एक बड़ा गर्मी-प्रभावित क्षेत्र (HAZ) बनत है। एक बड़ा एचएजेड तांबा मा अनाज के मोटे हो सकत है, जवन सामग्री के यांत्रिक गुणन अऊर समग्र संयुक्त अखंडता का नीचा दिखावत है।
- पावर ग्रिड मा उतार-चढ़ाव:एसी वेल्डर संचालन के दौरान बिजली ग्रिड से तुरंत भारी पीक करंट खींचत हैं। ई महत्वपूर्ण पावर ग्रिड लोड उतार-चढ़ाव का कारण बनत है, जवन एकै पावर लाइन से जुड़े अन्य संवेदनशील उपकरणन के स्थिर संचालन का नकारात्मक रूप से प्रभावित कइ सकत है।
मध्यम आवृत्ति प्रत्यक्ष धारा (एमएफडीसी) स्पॉट वेल्डिंग: सिद्धांत अऊर मूल लाभ
मध्यम आवृत्ति प्रत्यक्ष करंट (एमएफडीसी) स्पॉट वेल्डिंग मशीन के आगमन ने मौलिक रूप से तांबा वेल्डिंग के चुनौतिन का हल कर दिहिस है, जेहिसे ई उच्च - मानक उद्योगन जइसे कि नई ऊर्जा अऊर उन्नत इलेक्ट्रॉनिक्स निर्माण के लिए पसंदीदा तकनीक के रूप मा स्थापित होइगा है।
मिलीसेकंड-स्तर परिशुद्धता नियंत्रण: डीसी आउटपुट अऊर उच्च-आवृत्ति उलटा
एमएफडीसी तकनीक का मूल एकर उच्च-आवृत्ति उलटा अऊर डीसी आउटपुट मा निहित है। सिस्टम पहिले मानक रेखा-आवृत्ति एसी पावर (50/60Hz) का 1kHz से 4kHz तक के मध्यम-आवृत्ति एसी करंट मा सुधारत अऊर उलट देत है। ई करंट का फिर एक ट्रांसफार्मर द्वारा नीचे गिरावा जात है अऊर तेजी से एक चिकनी, स्थिर डीसी आउटपुट मा सुधारा जात है।
- डीसी आउटपुट का फायदा:डीसी करंट एसी पावर मा निहित शून्य-क्रॉसिंग घटना का खतम करत है, जेसे निरंतर अऊर स्थिर वेल्डिंग करंट सुनिश्चित होत है। यहिके मतलब है कि गर्मी उत्पादन स्थिर अऊर एक समान है, जवन तांबा के तेजी से गर्मी अपव्यय का प्रभावी ढंग से प्रतिकार करत है अऊर वेल्ड नगेट के सुसंगत गठन के गारंटी देत है।
- उच्च-आवृत्ति उलटा अऊर तेजी से प्रतिक्रिया:एमएफडीसी पारंपरिक एसी वेल्डर से 20 से 80 गुना अधिक आवृत्ति पर काम करत है। ई उच्च - आवृत्ति विशेषता एक अत्यंत तेज वर्तमान नियंत्रण प्रतिक्रिया प्रदान करत है, जेहिसे मिलीसेकंड सीमा (आम तौर पर 3-8 एमएस) के भीतर सटीक वर्तमान समायोजन के अनुमति मिलत है। ई तेजी से प्रतिक्रिया क्षमता, पारंपरिक उपकरणन के तुलना मा 20 गुना तेजी से, ई सुनिश्चित करत है कि ऊर्जा वेल्ड पॉइंट पर तुरंत केंद्रित है, यहिसे पहिले कि महत्वपूर्ण गर्मी हानि हो सकत है।
थर्मल अड़चन का दूर करब: "उच्च धारा, कम समय, उच्च बल" सिद्धांत
तांबा के उच्च तापीय चालकता का प्रभावी ढंग से संबोधित करै के लिए, एमएफडीसी प्रौद्योगिकी तांबा वेल्डिंग के स्थापित सिद्धांतन का पूरी तरह से पालन करत है: "उच्च वर्तमान, कम समय, उच्च बल।"
| वेल्डिंग पैरामीटर | एमएफडीसी कार्यान्वयन विधि | तांबा वेल्डिंग पर प्रभाव |
| उच्च धारा | स्थिर वर्तमान या स्थिर शक्ति आउटपुट के लिए बंद-लूप नियंत्रण स्थिर ऊर्जा वितरण सुनिश्चित करत है। | तांबा के पिघलने के लिए पर्याप्त जूल गर्मी उत्पन्न करै के लिए आवश्यक तात्कालिक, भारी ऊर्जा प्रदान करत है। |
| कम समय | मिलीसेकंड- स्तर का सटीक समय नियंत्रण (आम तौर पर 3-100 एमएस)। | गर्मी के खतम होय से पहिले वेल्ड पूरा करत है, गर्मी-प्रभावित क्षेत्र का कम से कम करत है। |
| उच्च बल | सर्वो मोटर-संचालित या वायवीय प्रणाली स्थिर अऊर नियंत्रित दबाव प्रोफाइल प्रदान करत हैं। | स्थिर संपर्क प्रतिरोध सुनिश्चित करत है, निष्कासन (छिड़काव) का दबावत है, अऊर चिकनी, सुसंगत वेल्ड स्पॉट के परिणामस्वरूप होत है। |
वेल्ड गुणवत्ता मा एक छलांग: बहु-चरण ताप अऊर निरंतर वर्तमान नियंत्रण
एमएफडीसी स्पॉट वेल्डिंग मशीनन मा आम तौर पर मल्टी-स्टेज हीटिंग फंक्शन (प्री-हीट, वेल्ड, पोस्ट-हीट/टेम्पर) होत हैं, जवन उच्च-गुणवत्ता वाले तांबा वेल्डिंग प्राप्त करै के लिए बहुत महत्वपूर्ण होत हैं:
- पूर्व-गर्मी:क्षेत्र का पहिले से गरम करै, सतह के आक्साइड का हटावै अऊर तांबा के प्रारंभिक तापीय ढाल का कम करै के लिए मुख्य वेल्ड से पहिले एक छोट करंट लगावा जात है। ई वेल्ड नगेट निर्माण के लिए अधिक अनुकूल परिस्थिति बनावत है।
- वेल्ड:वेल्ड नगेट का तेजी से बनावै के लिए मुख्य करंट लगावा जात है।
- पोस्ट-हीट (टेम्पर):वेल्डिंग पूरा होए के बाद, धीमी ठंडा करै के लिए एक छोट करंट लगावा जात है। ई एक गर्मी उपचार के रूप मा काम करत है, वेल्ड नगेट के अनाज संरचना का अनुकूलित करत है अऊर, महत्वपूर्ण रूप से, आंतरिक तनाव से राहत देत है। ई वेल्ड जॉइंट के कठोरता अऊर यांत्रिक ताकत का काफी बढ़ावत है।
इसके अलावा, एमएफडीसी वास्तविक - समय मा वेल्डिंग करंट के निगरानी करै के लिए बंद - लूप प्रतिक्रिया नियंत्रण का उपयोग करत है। ई इलेक्ट्रोड पहनने अऊर वर्कपीस सतह परिवर्तन जइसन कारकन के आधार पर आउटपुट का स्वचालित रूप से समायोजित करत है, जेहिसे एक सच्चा स्थिर वर्तमान आउटपुट प्राप्त होत है। ई क्षमता एक अत्यधिक उच्च प्रथम पास उपज सुनिश्चित करत है, जवन आम तौर पर 99.5% से ऊपर रहत है।
एमएफडीसी बनाम पारंपरिक एसी वेल्डर्स
एमएफडीसी स्पॉट वेल्डिंग मशीन का प्रदर्शन पारंपरिक लाइन- आवृत्ति एसी वेल्डर पर एक पीढ़ीगत छलांग का प्रतिनिधित्व करत है। निम्नलिखित तालिका प्रमुख प्रदर्शन संकेतक के मात्रात्मक तुलना प्रदान करत है:
| बिसेसता | मध्यम आवृत्ति डीसी | पारंपरिक एसी | लाभ विश्लेषण |
| वेल्डिंग करंट वेवफॉर्म | चिकना प्रत्यक्ष धारा (डीसी) | आवधिक वैकल्पिक धारा (एसी) | वर्तमान शून्य-पार का खतम करत है, उच्च-चालकता तांबा के लिए आवश्यक निरंतर, स्थिर गर्मी- प्रदान करत है। |
|
ऊर्जा रूपांतरण दक्षता |
92% से अधिक | 60% - 70% | ट्रांसफार्मर लोहा अऊर तांबा के नुकसान 30% से अधिक कम होइ जात है, जेहिसे ऊर्जा के महत्वपूर्ण बचत होत है। |
| प्रतिक्रिया गति | मिलीसेकंड-स्तर (3-8एमएस) | मिलीसेकंड से अधिक | गर्मी इनपुट पर सटीक नियंत्रण, तांबा के तेजी से गर्मी अपव्यय का प्रभावी ढंग से मुकाबला करत है। |
| ट्रांसफार्मर आकार/वजन | एसी इकाई का केवल 1/3 से 1/5 | बड़ा | स्वचालित उत्पादन लाइन अऊर रोबोट वेल्डिंग गन मा आसान एकीकरण। |
| पावर ग्रिड लोड | उच्च शक्ति कारक, न्यूनतम ग्रिड उतार-चढ़ाव | कम बिजली कारक, उच्च ग्रिड प्रभाव | फैक्ट्री उपयोगिता लागत का कम करत है अऊर अन्य सटीक उपकरणन का बिजली के स्पाइक्स से बचावत है। |
| वेल्डिंग समय | बहुत छोट (3 एमएस के रूप मा कम) | लंबा (आम तौर पर 100 एमएस से अधिक) | तेजी से वेल्डिंग गति, उत्पादन दक्षता का काफी बढ़ावा देत है। |
ऊर्जा अऊर पर्यावरणीय लाभ: कम खपत अऊर ग्रिड स्थिरता
एमएफडीसी वेल्डर अपनी अत्यधिक कुशल इन्वर्टर तकनीक के माध्यम से पर्याप्त ऊर्जा बचत प्राप्त करत हैं। अनुभवजन्य डेटा से पता चलत है कि एमएफडीसी पारंपरिक लाइन-आवृत्ति वेल्डर के तुलना मा ऊर्जा खपत मा 30% से 50% तक बचा सकत है। बड़े पैमाने पर उत्पादन वातावरण मा, जइसे कि नई ऊर्जा वाहन बैटरी पैक असेंबली, ई ऊर्जा दक्षता भारी परिचालन लागत बचत मा बदल जात है।
यहिके अलावा, ओनके उच्च शक्ति कारक बिजली ग्रिड पर प्रभाव का कम करत है, जवन हरित विनिर्माण अऊर स्थिरता के लिए आधुनिक औद्योगिक मांगन के साथ संरेखित करत है।
वास्तविक-विश्व अनुप्रयोग अऊर उद्योग सत्यापन
तांबा अनुप्रयोगन मा एमएफडीसी स्पॉट वेल्डिंग मशीनन के बेहतर प्रदर्शन ने ओनका कईयो उच्च-सटीक उद्योगन मा मानक विन्यास बनावा है।
नई ऊर्जा वाहन (बैटरी पैक, इलेक्ट्रोड, बसबार)
न्यू एनर्जी व्हीकल (एनईवी) मा पावर बैटरी पैक मा तांबा बसबार, तांबा शीट अऊर एल्यूमीनियम घटकन के बीच कईयो कनेक्शन होत हैं। ई कनेक्शन बहुत उच्च विश्वसनीयता अऊर विद्युत प्रदर्शन के मांग करत हैं।
- असमान धातु जोड़ (तांबा-एल्यूमीनियम):एमएफडीसी का सटीक ऊर्जा नियंत्रण तांबा अऊर एल्यूमीनियम जइसन असमान धातुओं के विश्वसनीय जोड़न का सक्षम बनावत है, जवन भंगुर अंतरधातु चरणन के गठन का प्रभावी ढंग से कम करत है जवन अक्सर पारंपरिक वेल्डिंग मा देखल जात है।
- बैटरी इलेक्ट्रोड वेल्डिंग:बैटरी सेल टैब (आमतौर पर तांबा या एल्यूमीनियम) के बसबार से जुड़े मा, एमएफडीसी वेल्ड ताकत सुनिश्चित करत है जवन आधार सामग्री के ताकत के 90% से अधिक तक पहुँच सकत है। महत्वपूर्ण रूप से, ई बहुत कम आंतरिक प्रतिरोध के गारंटी देत है, जवन बैटरी के चार्जिंग अऊर डिस्चार्जिंग प्रदर्शन के लिए बहुत जरूरी है।
- उत्पादन दक्षता:तांबा इलेक्ट्रोड वेल्डिंग के लिए एमएफडीसी वेल्डर का उपयोग करै वाला एक अग्रणी एनईवी निर्माता लगातार रोजाना 5,000 से अधिक वेल्ड स्पॉट का संसाधित करत है, 99.5% से ऊपर फर्स्ट पास यील्ड (एफपीवाई) का बनाए रखत है। ई उच्च-गति, उच्च-सटीक उत्पादन मा प्रौद्योगिकी के विश्वसनीयता का सत्यापित करत है।
इलेक्ट्रॉनिक्स अऊर विद्युत उपकरण (तांबा पन्नी, तार हार्नेस, संपर्क)
इलेक्ट्रॉनिक्स उद्योग मा, एमएफडीसी माइक्रो-वेल्डिंग अनुप्रयोगन के लिए आदर्श है जहां गर्मी-प्रभावित क्षेत्र न्यूनतम होवे के चाही।
- सर्किट बोर्ड तांबा पन्नी कनेक्शन:एमएफडीसी के छोट-समय, कम-गर्मी-इनपुट विशेषता 0.1 मिमी के रूप मा पतला तांबा पन्नी के सटीक वेल्डिंग के अनुमति देत है। ई माइक्रो-वेल्डिंग अऊर न्यूनतम एचएजेड के आवश्यकताओं का पूरा करत है, जवन आसपास के संवेदनशील इलेक्ट्रॉनिक घटकन के रक्षा करत है।
- रिले अऊर स्विच संपर्क:तांबा के आधार पर चांदी के संपर्कन का वेल्डिंग करै के लिए बहुत कम संपर्क प्रतिरोध के साथ एक मजबूत वेल्ड स्पॉट के आवश्यकता होत है। एमएफडीसी का बहु-चरण हीटिंग फ़ंक्शन प्रक्रिया का प्रभावी ढंग से नियंत्रित करत है, जेसे चांदी के सामग्री के अत्यधिक पिघलने अऊर निष्कासन का रोका जात है।
एयरोस्पेस अऊर प्रेसिजन मैन्युफैक्चरिंग
भौतिक प्रदर्शन अऊर संरचनात्मक अखंडता के लिए उच्चतम मानक के मांग करै वाले क्षेत्रन मा, एमएफडीसी के फायदा अउर भी स्पष्ट हैं।
- मोटी-दीवार वाला तांबा ट्यूब वेल्डिंग:मोटी-दीवार वाली तांबा ट्यूबन का जोड़ै के लिए, एमएफडीसी के उच्च शक्ति उत्पादन अऊर बहु-चरण दबाव नियंत्रण प्रणाली 0.5% से कम विरूपण दर प्राप्त कइ सकत है। ई महत्वपूर्ण प्रणालिन मा द्रव पाइपलाइन के लिए आवश्यक सीलिंग अखंडता अऊर ज्यामितीय परिशुद्धता सुनिश्चित करत है।
एमएफडीसी स्पॉट वेल्डिंग मशीन खरीदार का गाइड: एक विवेकपूर्ण निवेश करब
अपने तांबा वेल्डिंग गुणवत्ता का बढ़ावै के लिए एमएफडीसी तकनीक अपनावै के तलाश मा कंपनियन के लिए, सही उपकरणन का चयन करब सर्वोपरि है। खरीद प्रक्रिया के दौरान विचार कीन जाय वाले महत्वपूर्ण कारक इहाँ हैं:
प्रमुख तकनीकी विनिर्देशन का विचार
1.अधिकतम आउटपुट करंट अऊर आवृत्ति:
- करंट: तांबा सामग्री के मोटाई के आधार पर उचित अधिकतम आउटपुट करंट का चयन करा जेका आप वेल्ड करै का इरादा रखत हई। मोटा तांबा वेल्डिंग करै के लिए एक बड़ा वर्तमान आरक्षित क्षमता के आवश्यकता होत है।
- आवृत्ति: 1kHz से 4kHz के सीमा मा एक ऑपरेटिंग आवृत्ति वाले उपकरणन का चुनौ। उच्च आवृत्ति आम तौर पर महीन वर्तमान नियंत्रण के अनुमति देत है, जवन पतला-गेज सामग्री वेल्डिंग के लिए विशेष रूप से फायदेमंद है।
नियंत्रण प्रणाली अऊर बंद-लूप मोड:
- एक बेहतर एमएफडीसी स्पॉट वेल्डिंग मशीन का वेल्डिंग कार्य के आधार पर स्वचालित रूप से या मैन्युअल रूप से स्विच करै के क्षमता के साथ स्थिर करंट, स्थिर वोल्टेज अऊर स्थिर शक्ति सहित कई बंद - लूप नियंत्रण मोड प्रदान करै का चाही। स्थिर धारा मोड सुसंगत तांबा वेल्ड गुणवत्ता सुनिश्चित करै के लिए मूल कार्य है।
गतिशील दबाव नियंत्रण:
- असमान धातु वेल्डिंग (जैसे, तांबा-एल्यूमीनियम) या उच्च-सटीक अनुप्रयोगन के लिए, पारंपरिक वायवीय हेड के बजाय एक सर्वो मोटर ड्राइव से लैस वेल्डिंग हेड चुनै के अत्यधिक अनुशंसित है। सर्वो सिस्टम मिलीसेकंड- स्तर के दबाव प्रतिक्रिया अऊर प्रोग्राम करे योग्य दबाव प्रोफाइल प्रदान करत हैं (जैसे, शुरू मा उच्च दबाव लागू करब, वेल्ड के दौरान थोड़ा कम करब, अऊर फिर एक होल्डिंग दबाव लागू करब)। ई गतिशील नियंत्रण निष्कासन का दबावै अऊर वेल्ड नगेट गुणवत्ता में सुधार करै के कुंजी है।
मूल घटकन के गुणवत्ता आश्वासन
- आईजीबीटी मॉड्यूल: इन्सुलेटेड गेट बाइपोलर ट्रांजिस्टर (आईजीबीटी) इनवर्टर का दिल है। अंतरराष्ट्रीय स्तर पर प्रसिद्ध ब्रांडन (जैसे इन्फिनियन या फूजी) के आईजीबीटी मॉड्यूल का उपयोग करै वाले उपकरणन का प्राथमिकता दै। आईजीबीटी के गुणवत्ता सीधे मशीन के स्थिरता अऊर सेवा जीवन का निर्धारित करत है।
- ट्रांसफार्मर: निरीक्षण करा कि का ट्रांसफार्मर सब - तांबा वाइंडिंग अऊर एक एपोक्सी राल कास्टिंग प्रक्रिया का उपयोग करत है। उच्च-गुणवत्ता वाले ट्रांसफार्मर उच्च-दक्षता ऊर्जा रूपांतरण अऊर बेहतर गर्मी अपव्यय सुनिश्चित करत हैं।
- इलेक्ट्रोड सामग्री: तांबा वेल्डिंग के लिए, इलेक्ट्रोड सामग्री बहुत महत्वपूर्ण है। क्रोमियम जिरकोनियम तांबा (CuCrZr) या फैलाव मजबूत तांबा इलेक्ट्रोड का उपयोग करै के सिफारिश कीन जात है। ई सामग्री उच्च विद्युत चालकता का बनाए रखत हैं, जबकि बेहतर कठोरता अऊर उच्च-तापमान प्रतिरोध रखत हैं, जेसे इलेक्ट्रोड पहनने अऊर चिपकने का प्रभावी ढंग से कम कीन जात है।
आफ्टर-सेल्स सपोर्ट अऊर प्रोसेस एक्सपर्टिस का महत्व
एमएफडीसी स्पॉट वेल्डिंग मशीन खरीदब खाली हार्डवेयर का एक टुकड़ा हासिल करब नाहीं है; ई एक वेल्डिंग समाधान मा निवेश करत है।
- प्रक्रिया डेटाबेस: पूछताछ करा कि का आपूर्तिकर्ता आपके विशिष्ट सामग्री (जैसे, टी 2 शुद्ध तांबा, एच 62 पीतल, तांबा - एल्यूमीनियम कम्पोजिट) के अनुरूप एक पूर्व - सेट प्रक्रिया पैरामीटर लाइब्रेरी प्रदान करत है। एक परिपक्व प्रक्रिया डेटाबेस उपकरण कमीशनिंग अऊर सेटअप समय का काफी कम कइ सकत है।
- तकनीकी प्रशिक्षण अऊर समर्थन: चूंकि एमएफडीसी वेल्डिंग पैरामीटर सेटअप एसी वेल्डिंग के तुलना मा अधिक जटिल अऊर सूक्ष्म है, आपूर्तिकर्ता द्वारा प्रदान कीन गा तकनीकी प्रशिक्षण अऊर ऑन-साइट प्रक्रिया समर्थन दीर्घकालिक स्थिर संचालन अऊर उच्च-उपज उत्पादन सुनिश्चित करै के लिए बहुत जरूरी है।
निसकर्स
तांबा सामग्री वेल्डिंग के तकनीकी चुनौतिन का सामना करत, मध्यम आवृत्ति प्रत्यक्ष करंट (एमएफडीसी) स्पॉट वेल्डिंग मशीन आधुनिक उद्योग मा पसंदीदा अऊर मानक समाधान के रूप मा उभरी है। ई एकर सटीक ताप नियंत्रण, स्थिर डीसी आउटपुट, मिलीसेकंड- स्तर के प्रतिक्रिया गति अऊर महत्वपूर्ण ऊर्जा दक्षता के बदौलत है।
उच्च दक्षता, उच्च स्थिरता अऊर कम ऊर्जा खपत के लिए प्रयासरत विनिर्माण उद्यमन के लिए, एक उच्च-गुणवत्ता वाली एमएफडीसी स्पॉट वेल्डिंग मशीन मा निवेश करब खाली एक तकनीकी उन्नयन नाहीं है-ई भविष्य के उत्पादकता अऊर उत्पाद गुणवत्ता के लिए एक विश्वसनीय गारंटी है। ई व्यापक खरीदार गाइड का पालन कइके, कंपनी ई सुनिश्चित कइ सकत हैं कि उ आपन जरूरतन के अनुसार सबसे अच्छा उपकरण चुनत हैं, नई ऊर्जा अऊर सटीक निर्माण के लहर मा प्रतिस्पर्धी बढ़त बनाए रखत हैं।