


हाइफेई ने विद्युत कैबिनेट, उपकरण बाड़े अऊर शीट-धातु असेंबली मा उपयोग कीन जाय वाले स्टेनलेस-स्टील पैनलन से प्रक्षेपण नट का जोड़ै के लिए एक संधारित्र निर्वहन प्रक्षेपण वेल्डिंग मशीन विकसित किहिन।
मशीन एक छोट वेल्डिंग चक्र मा संग्रहीत विद्युत ऊर्जा जारी करत है। समर्पित स्थिति उपकरण अऊर नियंत्रित इलेक्ट्रोड बल के साथ मिलके, ई पैनल के रंग बदलै, विकृति अऊर अखरोट के गलत संरेखण का सीमित करत समय एक सुरक्षित नट संयुक्त उत्पादन मा मदद करत है।
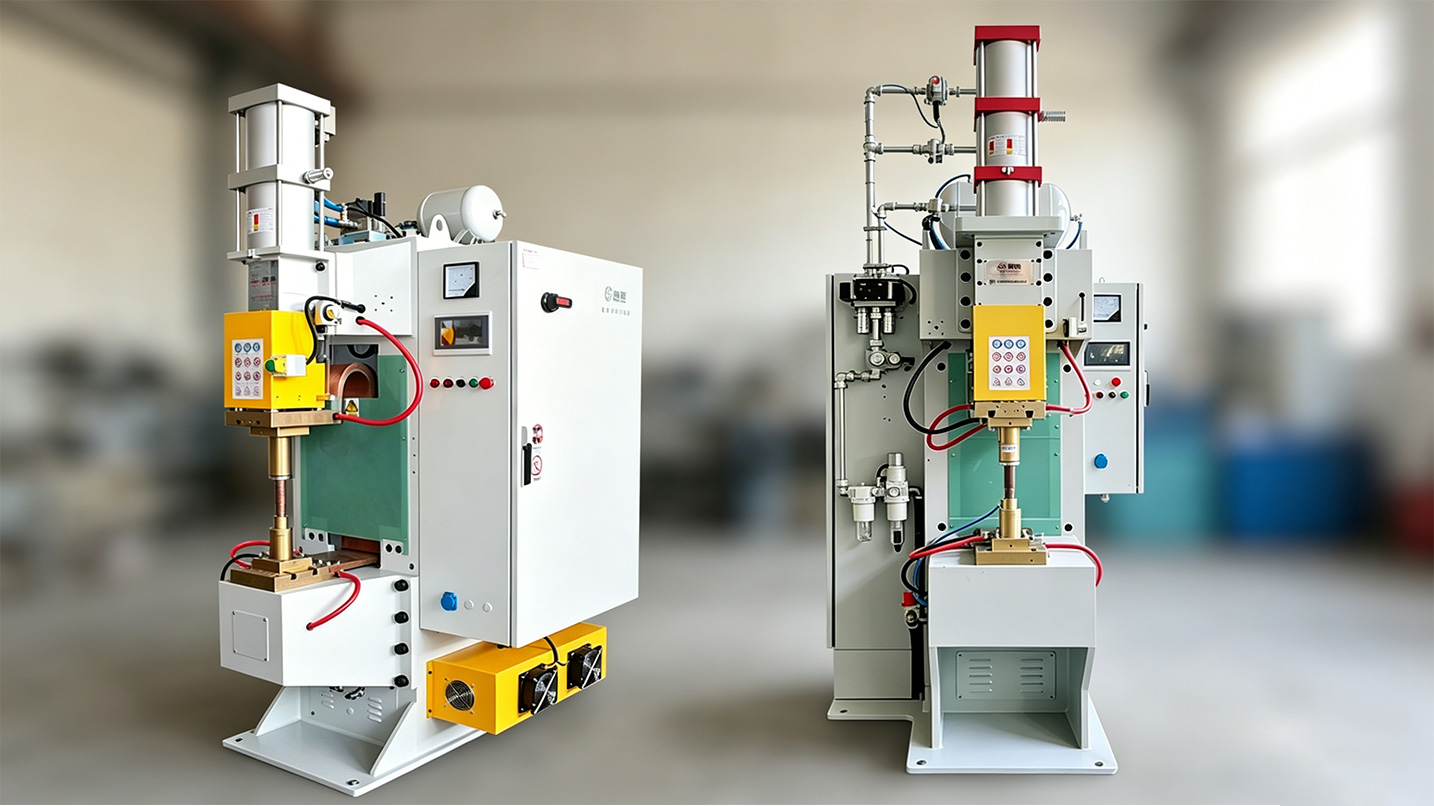
यहि परियोजना के लिए कौन सी मशीन का उपयोग कीन गा रहा?
यहि परियोजना के लिए चुना गा उपकरण स्टेनलेस - स्टील पैनल अऊर नट के लिए एक समर्पित संधारित्र निर्वहन प्रक्षेपण वेल्डिंग मशीन रहा।
मशीन संधारित्रन मा विद्युत ऊर्जा का संग्रहीत करत है अऊर नट अनुमानन के माध्यम से तेजी से जारी करत है। पैनल मा व्यापक रूप से लागू करै के बजाय प्रक्षेपण संपर्क बिंदुवन पर गर्मी केंद्रित होत है।
ई छोट ऊर्जा-रिलीज चक्र का चयन तीन विशिष्ट उत्पादन समस्याओं का संबोधित करै के लिए कीन गा रहा: अधूरा प्रक्षेपण पतन, स्टेनलेस-स्टील के सतह पर दृश्यमान गर्मी के निशान अऊर वेल्डेड नट के चारों ओर पैनल के विकृति।
परियोजना सारांश
| परियोजना आइटम | केस जानकारी |
| ग्राहक उद्योग | कम-वोल्टेज विद्युत उपकरण |
| वर्कपीस | स्टेनलेस-स्टील पैनल अऊर प्रोजेक्शन नट |
| सामान | संधारित्र निर्वहन प्रक्षेपण वेल्डिंग मशीन |
| वेल्डिंग विधि | नट प्रोजेक्शन वेल्डिंग |
| स्थिति निर्धारण विधि | समर्पित केंद्रित अऊर पता लगावै वाला फिक्स्चर |
| मुख्य चिंता | कमजोर जोड़, पैनल का रंग बदलब, विकृति अऊर नट के गलत संरेखण |
| उत्पाद परिवर्तन | संगत विनिर्देशन के लिए टूलिंग अऊर संग्रहीत पैरामीटर |
| सत्यापन | नमूना परीक्षण अऊर निरंतर प्री-डिलीवरी परीक्षण |
ग्राहक पृष्ठभूमि
ग्राहक कम-वोल्टेज विद्युत उपकरणन के लिए स्टेनलेस-स्टील शीट-धातु भाग, उपकरण बाड़े अऊर संबंधित असेंबली बनावत है।
कैबिनेट असेंबली से पहिले प्रोजेक्शन नट्स का पैनलन से वेल्डिंग कीन जाय का चाही। बोल्ट लगावै के दौरान तैयार नट का सुरक्षित रहै के जरूरत है, जबकि ओकर धागा स्थिति बोल्ट का सुचारू रूप से प्रवेश करै के अनुमति देय के चाही।
काहे से कि स्टेनलेस-स्टील पैनल भी बाड़े का एक दृश्यमान हिस्सा है, अत्यधिक जलन के निशान, पीलापन, कालापन या विरूपण असेंबली अऊर उपस्थिति दुइनौ का प्रभावित कइ सकत है।
मौजूदा प्रक्रिया अस्थिर काहे रही?
मूल वेल्डिंग प्रक्रिया लगातार नट अनुमानन पर पर्याप्त ऊर्जा केंद्रित नाहीं करत रही। वेल्डिंग के दौरान कुछ अनुमान पूरी तरह से नाहीं बनत रहे, जेकरे परिणामस्वरूप कमजोर या अधूरा जोड़ बनत रहे।
साथै साथ, असमान ताप वितरण से कईयो द्वितीयक समस्या पैदा भै:
| उत्पादन समस्या | समाप्त भाग पर प्रभाव |
| नट अनुमानन मा अपर्याप्त संलयन | ढीले नट, अधूरे जोड़ या वेल्ड विफलता |
| अत्यधिक या असमान गर्मी | पीलापन, कालापन अऊर जलन के निशान |
| असमान तापीय संकुचन | पैनल उभार, ताना या किनारा विकृति |
| मैनुअल पोजिशनिंग त्रुटि | झुका हुआ या बंद-केंद्र नट |
| अस्थिर ऊर्जा उत्पादन | उत्पादन चक्रन के बीच भिन्नता |
| खराब नट संरेखण | बोल्ट जामिंग, क्रॉस-थ्रेडिंग या असमान कसाव |
ई समस्या केवल वेल्डिंग करंट बढ़ावै से हल नाहीं कीन जा सकत रही। नट स्थिति या दबाव वितरण का सही कीने बिना अधिक ऊर्जा सतह के क्षति अऊर विकृति का बढ़ा सकत है।
ग्राहक का का चाही?
ग्राहक का एक अइसन प्रक्रिया के जरूरत रही जवन एक छोट वेल्डिंग चक्र के भीतर नट अनुमान बना सकै अऊर आसपास के पैनल मा प्रवेश करै वाली गर्मी के मात्रा का कम कइ सकै।
अखरोट के स्थिति भी उतना ही महत्वपूर्ण रही। वेल्डिंग के दौरान केंद्रीकरण, लंबवतता अऊर आंदोलन का नियंत्रित करै के लिए फिक्स्चर के जरूरत रही ताकि निम्नलिखित असेंबली संचालन के लिए धागा सही ढंग से संरेखित रहे।
उपकरणन का संगत नट आकार अऊर स्टेनलेस-स्टील पैनल मोटाई का समर्थन करै के भी जरूरत रही। दोहरा उत्पादन अऊर भविष्य के प्रक्रिया जांच के लिए वेल्डिंग पैरामीटरन का संग्रहीत करै का पड़ा।
प्रमुख आवश्यकताएं रहीं:
- नट अऊर स्टेनलेस-स्टील पैनल के बीच सुरक्षित प्रक्षेपण वेल्डिंग
- कम पीलापन, कालापन अऊर सतह पर जलन दिखाई देत है
- कम पैनल उभार अऊर थर्मल विकृति
- सुसंगत नट स्थिति अऊर संरेखण
- वेल्डिंग चक्रन के बीच स्थिर ऊर्जा वितरण
- संगत उत्पाद विनिर्देशन के लिए आसान बदलाव
- संग्रहीत वेल्डिंग व्यंजन अऊर प्रक्रिया ट्रेसेबिलिटी

हाइफेई ने समाधान कैसे विकसित किया
वास्तविक भागन के साथ वेल्डिंग परीक्षण
हैफेई ने मशीन का अंतिम रूप देय से पहिले ग्राहक के स्टेनलेस-स्टील सामग्री अऊर अलग-अलग नट विनिर्देशन का परीक्षण किहिन।
परीक्षणन का उपयोग प्रक्षेपण व्यवहार, वेल्डिंग ऊर्जा, इलेक्ट्रोड बल, सतह के स्थिति अऊर पैनल विरूपण का मूल्यांकन करै के लिए कीन गा रहा। हर उत्पाद के लिए एक सामान्य सेटिंग का उपयोग करै के बजाय वास्तविक नट प्रक्षेपण ज्यामिति के अनुसार पैरामीटर समायोजित कीन गा रहें।
संधारित्र निर्वहन प्रक्षेपण वेल्डिंग
एक संधारित्र निर्वहन वेल्डिंग प्रणाली का चयन थोड़े समय मा संग्रहीत ऊर्जा के एक बड़ी मात्रा प्रदान करै के लिए कीन गा रहा।
जब दबाव डाला जात है, तौ करंट नट प्रोजेक्शन से गुजरत है। इन छोटे संपर्क क्षेत्रन मा विद्युत प्रतिरोध स्थानीयकृत गर्मी पैदा करत है, जेहिसे अनुमान ढह जात हैं अऊर संयुक्त बनत हैं।
एक लंबा हीटिंग चक्र के तुलना मा, ई प्रक्रिया नट के आसपास गर्मी-प्रभावित क्षेत्र का सीमित कइ सकत है। एकर उपयुक्तता अबहियों पैनल के मोटाई, नट सामग्री, प्रक्षेपण डिजाइन, सतह के स्थिति अऊर आवश्यक संयुक्त ताकत पर निर्भर करत है।
समर्पित केंद्रीकरण फिक्स्चर
हाइफेई ने स्टेनलेस-स्टील पैनल अऊर प्रोजेक्शन नट के लिए पोजिशनिंग टूलिंग डिजाइन किहिन।
फिक्स्चर भाग का पता लगावत है, नट का केंद्रित करत है अऊर वेल्डिंग दबाव लागू होत समय ओका स्थिति मा रखत है। एक समान समर्थन प्रक्षेपण पतन के दौरान आंदोलन अऊर असमान लोडिंग का कम करै मा भी मदद करत है।
ई उपकरण संबोधित करै के लिए विकसित कीन गा रहा:
- नट ऑफसेट
- नट झुकाव
- इलेक्ट्रोड संपर्क के दौरान आंदोलन
- अनुमानन पर असमान दबाव
- वेल्डिंग के बाद असंगत बोल्ट संरेखण
जब एकै मशीन पर संगत नट विनिर्देशन का उत्पादन कीन जात है, तब टूलिंग इन्सर्ट बदला जा सकत है।
नियंत्रित दबाव अऊर संग्रहीत व्यंजन
अकेले वेल्डिंग ऊर्जा परिणाम का निर्धारित नाहीं करत है। इलेक्ट्रोड बल, संपर्क स्थिति अऊर समय प्रभावित करत है कि नट अनुमान कैसे ढह जात हैं।
यहिसे मशीन क्लैम्पिंग अऊर ऊर्जा-रिलीज अनुक्रम का समन्वय करत है। अनुमोदित सेटिंग्स का उत्पाद व्यंजनों के रूप मा संग्रहीत कीन जा सकत है, जेहिसे दोहराए गए उत्पादन के दौरान मैन्युअल समायोजन कम होइ जात है।
अंतिम उपकरण विन्यास के आधार पर, सिस्टम चयनित नुस्खा, वेल्ड काउंट, ऑपरेटिंग स्थिति अऊर अलार्म जानकारी दर्ज कइ सकत है। निर्माण से पहिले आवश्यक डेटा फ़ील्ड अऊर संचार इंटरफेस के पुष्टि कीन जाय का चाही।
वेल्डिंग चक्र कैसे काम करत है?
1
ऑपरेटर स्टेनलेस-स्टील पैनल का फिक्स्चर मा रखत है।
2
प्रक्षेपण नट का आवश्यक छेद के ऊपर रखा जात है।
3
फिक्स्चर घटकन का केंद्रित अऊर समर्थन करत है।
4
वेल्डिंग हेड प्रीसेट इलेक्ट्रोड बल लागू करत है।
5
संधारित्र नट अनुमानन के माध्यम से ऊर्जा जारी करत हैं।
6
अनुमान ढह जात हैं अऊर वेल्डेड कनेक्शन बनावत हैं।
7
वेल्डिंग हेड लौटत है अऊर पूरा पैनल हटा दीन जात है।
8
सहमत स्वीकृति मानक के अनुसार संयुक्त का निरीक्षण कीन जात है।
स्वचालित परियोजनाओं के लिए, बुनियादी वेल्डिंग प्रक्रिया के सत्यापित होए के बाद घटक खिला, भाग का पता लगावै अऊर अनलोडिंग जोड़ा जा सकत है।
वेल्डेड नट का निरीक्षण कैसे कीन जाय?
एक नट जवन सही ढंग से वेल्डेड देखात है, अबहियों गलत संरेखित या यांत्रिक रूप से कमजोर होइ सकत है। स्वीकृति योजना मा संयुक्त, धागा स्थिति अऊर पैनल स्थिति का कवर करै का चाही।
| निरीक्षण वस्तु | ई का जाँच करत है |
| दृश्य निरीक्षण | कालापन, निष्कासन, जलन के निशान अऊर सतह के क्षति |
| नट स्थिति | केंद्रीकरण, लंबवतता अऊर धागा संरेखण |
| बोल्ट स्थापना परीक्षण | जामिंग या क्रॉस-थ्रेडिंग के बिना सुचारू जुड़ाव |
| पुश-आउट टेस्ट | पैनल के माध्यम से लागू बल का प्रतिरोध |
| टॉर्क टेस्ट | निर्दिष्ट कसाव भार का सामना करै के क्षमता |
| छील या विनाशकारी परीक्षण | प्रक्षेपण गठन अऊर संयुक्त अखंडता |
| पैनल के सपाटता | उभार, ताना अऊर स्थानीय विरूपण |
| निरंतर उत्पादन परीक्षण | लगातार वेल्डिंग चक्रन मा दोहराव |
मूल मामला निरंतर पूर्व - वितरण परीक्षणन के दौरान स्थिर परिणामन के रिपोर्ट करत है लेकिन संख्यात्मक स्वीकृति मानन का प्रकाशित नाहीं करत है। पुश-बाहर बल, टॉर्क, समतलता अऊर उपस्थिति सीमा ग्राहक द्वारा आपूर्ति कीन जाय या नमूना विकास के दौरान सहमत कीन जाय।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: स्टेनलेस-स्टील पैनल मा नट वेल्डिंग करै के लिए कौन सी मशीन का उपयोग कीन जात है?
उ: ई परियोजना एक संधारित्र निर्वहन प्रक्षेपण वेल्डिंग मशीन का उपयोग करत है। संग्रहीत विद्युत ऊर्जा एक छोट वेल्डिंग चक्र मा नट अनुमानन के माध्यम से जारी कीन जात है, संयुक्त क्षेत्र मा गर्मी का केंद्रित करत है।
प्रश्न: स्टेनलेस स्टील के लिए संधारित्र निर्वहन वेल्डिंग का उपयोग काहे करत हैं?
उ: छोट निर्वहन समय आसपास के पैनल मा गर्मी हस्तांतरण का सीमित करै मा मदद करत है। जब नट प्रोजेक्शन, वेल्डिंग ऊर्जा, इलेक्ट्रोड बल अऊर टूलिंग का सही ढंग से मिलान कीन जात है, तौ ई रंग बदलब अऊर विकृति का कम कइ सकत है।
प्रश्न: का प्रक्रिया पैनल के रंग बदलै का पूरा तरह से रोक सकत है?
उ: हर अनुप्रयोग मा रंग बदलै का पूरा तरह से खतम करै के रूप मा कौनो प्रक्रिया का वर्णित नाहीं कीन जाय का चाही। सतह के परिणाम स्टेनलेस-स्टील ग्रेड, पैनल मोटाई, सतह के स्थिति, प्रक्षेपण डिजाइन अऊर वेल्डिंग सेटिंग्स पर निर्भर करत हैं। नमूना परीक्षण के जरूरत है।
प्रश्न: का ई मशीन से साधारण नट्स का वेल्डिंग कीन जा सकत है?
उ: प्रक्षेपण वेल्डिंग के लिए आम तौर पर उपयुक्त वेल्डिंग प्रक्षेपण के साथ डिज़ाइन कीन गा नट के आवश्यकता होत है। एक उचित प्रक्षेपण संरचना के बिना एक सादा नट का एक अलग संयुक्त डिजाइन या प्रक्रिया के आवश्यकता हो सकत है।
प्रश्न: का एक मशीन कईयो नट आकार का वेल्ड कर सकत है?
उ: ई बदले जाने योग्य पार्ट्स अऊर संग्रहीत व्यंजनों के माध्यम से कईयो संगत नट आकारन का समर्थन कर सकत है। मशीन क्षमता, इलेक्ट्रोड पहुंच अऊर टूलिंग स्पेस का पूरा उत्पाद श्रृंखला कवर करै का चाही।
प्रश्न: आप नट का झुकाव से कैसे रोकत हई?
उ: वेल्डिंग हेड दबाव डाले से पहिले फिक्स्चर नट का केंद्रित अऊर समर्थन करत है। पता लगावै संरचना, इलेक्ट्रोड संरेखण अऊर एक समान बल प्रक्षेपण पतन के दौरान अखरोट के लंबवतता का नियंत्रित करै मा मदद करत है।