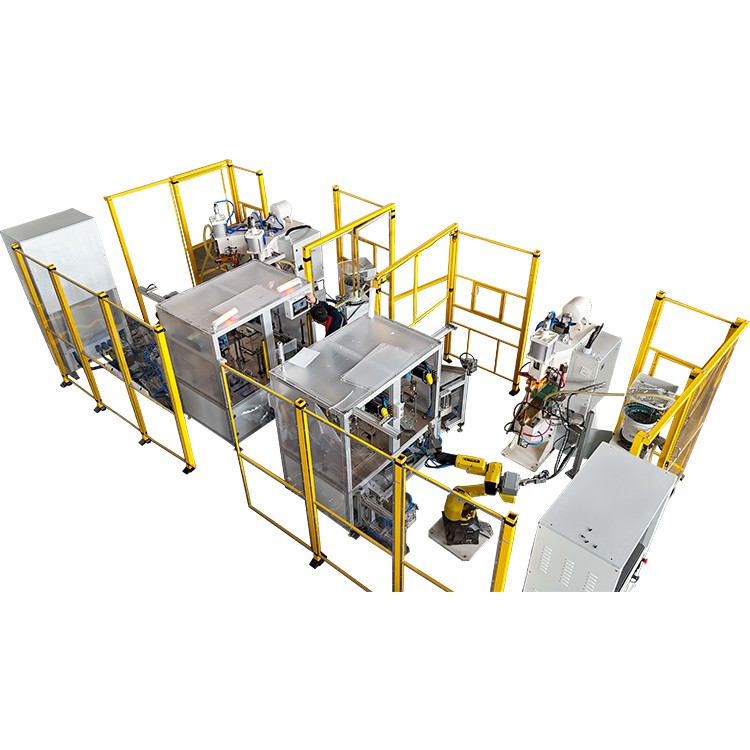
आधुनिक ऑटोमोटिव निर्माण, एयरोस्पेस अऊर इलेक्ट्रॉनिक्स उद्योगन मा, स्पॉट वेल्डिंग (प्रतिरोध स्पॉट वेल्डिंग, आरएसडब्ल्यू) अपनी दक्षता अऊर विश्वसनीयता के कारण धातु जोड़ै के लिए एक महत्वपूर्ण तकनीक बन गै है।
हालांकि, जब एक स्पॉट वेल्डर असमान मोटाई वाले सामग्री संयोजनन का सामना करत है, तौ तकनीकी चुनौतियां बढ़ जात हैं। ई सुनिश्चित करब कि पतली चादर न जल जाय जबकि मोटी चादर पर्याप्त संलयन प्राप्त करत है, स्पॉट वेल्डिंग प्रक्रिया के गुणवत्ता का मूल्यांकन करै के कुंजी है।


ई लेख असमान मोटाई के स्पॉट वेल्डिंग सामग्री के समय सामना करै वाले पांच मूल तकनीकी समस्याओं का गहराई से विश्लेषण करि अऊर पेश करि कि आधुनिक स्पॉट वेल्डर उन्नत प्रक्रिया अऊर पैरामीटर नियंत्रण के माध्यम से उच्च - गुणवत्ता वाले वेल्डिंग कैसे प्राप्त करत हैं।
1. ताप वितरण असंतुलन अऊर "शंटिंग प्रभाव": वेल्डिंग गुणवत्ता के लिए प्राथमिक चुनौती
असमान मोटाई के वेल्डिंग सामग्री मा मौलिक चुनौती गर्मी वितरण के गंभीर असंतुलन मा निहित है।
मूल कठिनाई: गर्मी एकाग्रता अऊर शंटिंग प्रभाव
जूल के नियम ($Q=I^2Rt$) के अनुसार, वेल्डिंग गर्मी वर्तमान, प्रतिरोध अऊर समय के वर्ग के सीधे आनुपातिक होत है। असमान मोटाई संयोजन मा:
- 1.ताप एकाग्रता: पतली चादर मा अपेक्षाकृत कम प्रतिरोध होत है, लेकिन अपनी छोटी ताप क्षमता के कारण, ताप अधिक आसानी से जमा हो जात है, जल्दी से पिघलने बिंदु तक पहुँच जात है, जेहिसे बर्न-थ्रू या गंभीर इंडेंटेशन होत है।
- शंटिंग प्रभाव: जब कईयो स्थान वेल्डेड होत हैं या वर्कपीस के किनारे पर एक ओवरलैप होत है, तो करंट कम से कम प्रतिरोध का मार्ग चुनत है। असमान मोटाई के सामग्री मा, धारा इच्छित वेल्डिंग क्षेत्र का दरकिनार कइ सकत है, पहिले से बनी वेल्डिंग या अच्छी तरह से संपर्क कीन गा क्षेत्रन के माध्यम से शंट कर सकत है, जेकरे परिणामस्वरूप वास्तविक वेल्डिंग क्षेत्र मा अपर्याप्त धारा होत है, जेहिसे अपर्याप्त नगेट आकार या अपर्याप्त संलयन होत है।
आधुनिक समाधान: बहु-पल्स अऊर ढलान नियंत्रण
आधुनिक स्पॉट वेल्डर सटीक वर्तमान नियंत्रण के माध्यम से ई चुनौती का संबोधित करत हैं:
- 1.मल्टी-पल्स वेल्डिंग: वेल्डिंग प्रक्रिया का कईयो चरणन मा विभाजित कीन जात है जइसे कि प्रीहीटिंग, मेल्टिंग अऊर फोर्जिंग। ई तकनीक प्रीहीटिंग के लिए एक छोट करंट पल्स का उपयोग करत है, जेकरे बाद पिघलने के लिए एक बड़ा करंट पल्स अऊर अंत मा शीतलन नियंत्रण के लिए एक छोट टेम्परिंग करंट का उपयोग करत है। ई पतली चादर मा गर्मी संचय अऊर मोटी चादर मा गर्मी के प्रवेश का प्रभावी ढंग से संतुलित करत है।
- वर्तमान ढलान नियंत्रण: अधिकतम वर्तमान का तुरंत लागू करै के बजाय, एक निश्चित समय मा वर्तमान का धीरे-धीरे बढ़ावा (अपस्लोप) अऊर घटावा (डाउनस्लोप) कीन जात है। ई प्रभावी ढंग से छिड़काव का कम करत है अऊर मोटी सामग्री के लिए एक लंबा गर्मी पैठ समय प्रदान करत है, जेसे एक अधिक एक समान तापमान क्षेत्र प्राप्त होत है।
2. नगेट शिफ्ट अऊर संरचनात्मक अखंडता: असममित ताकत का जोखिम
वेल्ड नगेट स्पॉट वेल्ड संयुक्त ताकत का मूल है। असमान मोटाई के सामग्री मा, नगेट गठन पतला सामग्री पक्ष का पक्ष लेत है, जेकरे परिणामस्वरूप असममित संयुक्त ताकत होत है।
मूल कठिनाई: नगेट आकार अऊर पैठ दर नियंत्रण
एक आदर्श नगेट का दुइनौ शीट मा समान रूप से वितरित कीन जाय अऊर पर्याप्त आकार तक पहुँचै का चाही। उद्योग मानक के अनुसार आम तौर पर नगेट व्यास ($D$) का $4\\sqrt{t}$ से $5\\sqrt{t}$ (जहाँ $t$ मिलीमीटर मा पतली शीट के मोटाई है) के सीमा मा होवे के आवश्यकता होत है।
असमान मोटाई वेल्डिंग मा, काहे से कि पतली चादर पिघलने के तापमान तक अधिक आसानी से पहुँच जात है, नगेट पतली चादर के ओर शिफ्ट हो जात है, जेहिसे:
- अत्यधिक पतली शीट पैठ: 80% से अधिक पैठ दर पतली शीट के ताकत का गंभीर रूप से कमजोर करत है, जेसे संभावित रूप से बर्न-थ्रू होइ सकत है।
- अपर्याप्त मोटी शीट पैठ: 20% से कम पैठ दर अधूरा संलयन का इंगित करत है, जेकरे परिणामस्वरूप घटिया संयुक्त ताकत होत है।
आधुनिक समाधान: अनुकूलित दबाव अऊर समय
- इलेक्ट्रोड बल अनुकूलन: इलेक्ट्रोड बल (दबाव) का उचित रूप से बढ़ावै से संपर्क प्रतिरोध के स्थिरता बढ़ सकत है अऊर इंटरफेस पर करंट का केंद्रित करै मा मदद मिल सकत है। अनुकूलित दबाव पतली चादर के विरूपण का भी बेहतर ढंग से नियंत्रित करत है।
- सटीक वेल्डिंग समय नियंत्रण: वेल्डिंग समय का बढ़ावै से मोटी शीट मा पिघल गहराई बढ़ै मा मदद मिलत है, लेकिन गर्मी-प्रभावित क्षेत्र (HAZ) का विस्तार अऊर अत्यधिक छिड़काव से रोकै के लिए ई कड़ाई से नियंत्रित कीन जाय का चाही। उदाहरण के लिए, जब 0.8 मिमी अऊर 1.4 मिमी स्टील शीट वेल्डिंग करत हैं, तौ 1.4 मिमी शीट मा पर्याप्त पिघल गहराई सुनिश्चित करै के लिए आम तौर पर एक लंबा वेल्डिंग समय नियोजित कीन जात है।
3. त्वरित इलेक्ट्रोड पहनने अऊर रखरखाव लागत: छुपा परिचालन बोझ
स्पॉट वेल्डिंग इलेक्ट्रोड उपभोग्य सामग्री हैं, अऊर असमान मोटाई के सामग्री का वेल्डिंग करत समय ओनके पहनने के दर काफी तेज हो जात है।
मूल कठिनाई: उच्च तनाव अऊर गैर--एक समान थर्मल साइकिलिंग
- उच्च धारा घनत्व: मोटी शीट मा गर्मी के कमी के भरपाई करै के लिए, अक्सर उच्च वेल्डिंग धारा के आवश्यकता होत है, जवन सीधे इलेक्ट्रोड टिप का उच्च तापीय भार अऊर वर्तमान घनत्व के अधीन करत है।
- गैर--एक समान तापीय चक्र: पतली अऊर मोटी चादरन के ताप हस्तांतरण दर अलग-अलग होत हैं, जेहिसे इलेक्ट्रोड टिप के दुइनौ तरफ गैर--एक समान तापीय चक्र होत है, जेहिसे इलेक्ट्रोड सामग्री के नरमी अऊर ऑक्सीकरण मा तेजी आवत है।
इलेक्ट्रोड पहनने से संपर्क क्षेत्र बढ़ जात है अऊर वर्तमान घनत्व कम हो जात है, जवन बदले मा नगेट गुणवत्ता का प्रभावित करत है, जेसे एक दुष्चक्र पैदा होत है।
आधुनिक समाधान: उन्नत सामग्री अऊर स्वचालित ड्रेसिंग
- इलेक्ट्रोड सामग्री उन्नयन: इलेक्ट्रोड के पहनने प्रतिरोध अऊर एंटी- नरम तापमान में सुधार करै के लिए क्रोमियम जिरकोनियम कॉपर (CuCrZr) जइसन उच्च-शक्ति, उच्च- चालकता सामग्री का व्यापक उपयोग।
- स्वचालित इलेक्ट्रोड ड्रेसिंग: स्वचालित इलेक्ट्रोड ड्रेसर के परिचय सेट वेल्ड काउंट या गुणवत्ता निगरानी परिणामन के आधार पर इलेक्ट्रोड टिप के सटीक ट्रिमिंग के अनुमति देत है। ई इलेक्ट्रोड संपर्क क्षेत्र के स्थिरता सुनिश्चित करत है, स्थिर वर्तमान घनत्व का बनाए रखत है, अऊर दीर्घकालिक परिचालन लागत का काफी कम करत है।
4. जटिल पैरामीटर अनुकूलन आवश्यकता: अनुभव से बुद्धिमत्ता मा बदलाव
असमान मोटाई के सामग्री के लिए, पैरामीटर अनुकूलन के लिए पारंपरिक "परीक्षण-अऊर-त्रुटि" विधि अकुशल अऊर महंगा होइ जात है।
मूल कठिनाई: बहु-चर युग्मन अऊर संकीर्ण प्रक्रिया विंडो
स्पॉट वेल्डिंग मा तीन कोर पैरामीटर (वर्तमान, समय, दबाव) के साथ-साथ कई चर जइसे कि सामग्री के मोटाई अनुपात अऊर सतह के स्थिति शामिल हैं। असमान मोटाई इन चर के बीच युग्मन संबंध का अउर जटिल बनावत है, जेहिसे बहुत संकीर्ण प्रक्रिया खिड़की-पैरामीटरन के सीमा पैदा होत है जवन एक स्वीकार्य वेल्ड पैदा करत है।
| पैरामीटर | पतला सामग्री (जैसे, 0.8 मिमी) | मोटा सामग्री (जैसे, 1.4 मिमी) | असमान मोटाई संयोजन (0.8 मिमी+1.4 मिमी) | अनुकूलन रणनीति |
| वेल्डिंग करंट | तरे क्यार | उच्च | संतुलन के जरूरत है, आमतौर पर पतली चादर के लिए आवश्यकता से थोड़ा अधिक | मल्टी-पल्स या स्लोप कंट्रोल का उपयोग करा |
| वेल्डिंग समय | छोट | लंबा | मोटी चादर पैठ सुनिश्चित करै के लिए विस्तार के जरूरत है | मिलीसेकंड तक सटीक नियंत्रण |
| इलेक्ट्रोड बल | हलुक | हलुक | संपर्क प्रतिरोध का स्थिर करै के लिए थोड़ा बढ़ावा गा है | दुइनौ चादरन के बीच कसकर संपर्क सुनिश्चित करा |
दुइनौ चादरन के बीच कसकर संपर्क सुनिश्चित करा
- अनुकूली नियंत्रण प्रणाली: आधुनिक स्पॉट वेल्डर वास्तविक - समय निगरानी प्रणाली से लैस हैं जवन वेल्डिंग प्रक्रिया के दौरान वोल्टेज, करंट अऊर इलेक्ट्रोड विस्थापन जइसन संकेतन का ट्रैक करत हैं। एल्गोरिदम गतिशील रूप से वेल्डिंग करंट का समायोजित करत हैं ताकि ई सुनिश्चित कीन जा सके कि प्रीसेट ऊर्जा इनपुट हर वेल्ड के लिए प्राप्त कीन जात है, जेहिसे सामग्री के मोटाई या सतह के स्थिति मा मामूली उतार-चढ़ाव का दूर कीन जा सकत है।
- पैरामीटर डेटाबेस: आम मोटाई संयोजनन (जैसे, 1.0mm+2.0mm) के लिए एक सामग्री-विशिष्ट, मान्य मानकीकृत पैरामीटर डेटाबेस स्थापित करब ऑपरेटरन का सीधे सेटिंग्स का कॉल करै के अनुमति देत है, अनुकूलन प्रक्रिया का ऑन-साइट ट्यूनिंग से डेटा प्रबंधन मा स्थानांतरित करत है।
5. वेल्डिंग विकृति का बढ़ल जोखिम: थर्मल अऊर अवशिष्ट तनाव के चुनौती
गैर--समान तापीय तनाव वितरण वर्कपीस विरूपण (वारपेज) का मुख्य कारण है।
मूल कठिनाई: स्थानीय ओवरहीटिंग अऊर तनाव एकाग्रता
असमान मोटाई वेल्डिंग मा, पतली शीट क्षेत्र मा स्थानीय ओवरहीटिंग अधिक गंभीर होत है, अऊर शीतलन दर भी तेज होत है, जेहिसे:
- गैर--समान थर्मल तनाव: तेजी से ठंडा करै से पतली शीट क्षेत्र मा अधिक संकुचन तनाव पैदा होत है।
- अवशिष्ट तनाव एकाग्रता: ई गैर--समान संकोचन तनाव वेल्ड स्पॉट के आसपास अवशिष्ट तनाव का केंद्रित करत है। जब तनाव सामग्री के उपज ताकत से अधिक हो जात है, तौ ई वर्कपीस के मैक्रोस्कोपिक विरूपण का कारण बनत है।
आधुनिक समाधान: वेल्डिंग अनुक्रम अऊर फिक्स्चर डिजाइन
- अनुकूलित वेल्डिंग अनुक्रम: एक डगमगात वेल्डिंग पैटर्न या स्किप वेल्डिंग का उपयोग करै से आसन्न स्थानन के लगातार ताप से बचा जात है, जेहिसे वर्कपीस का गर्मी का दूर करै के लिए पर्याप्त समय मिलत है। मोटे या संरचनात्मक रूप से स्थिर खंडन के वेल्डिंग का प्राथमिकता देब समग्र विरूपण का नियंत्रित करै मा मदद करत है।
- सटीक फिक्स्चर अऊर पता लगावै: वर्कपीस का विश्वसनीय रूप से पता लगावै अऊर बाधित करै के लिए उच्च-कठोरता, उच्च-सटीक फिक्स्चर का उपयोग करब। वेल्डिंग प्रक्रिया के दौरान विस्थापन अऊर विरूपण का कम से कम करै, गर्मी प्रसार का नियंत्रित करै मा सहायता करै के लिए फिक्स्चर मा अच्छा गर्मी अपव्यय गुण होवे के चाही।
निष्कर्ष: चुनौती से विश्वसनीय कनेक्शन तक
असमान मोटाई वाले स्पॉट वेल्डिंग सामग्री का मूल गर्मी वितरण का संतुलित करै अऊर सटीक प्रक्रिया नियंत्रण प्राप्त करै मा निहित है।
मल्टी-पल्स वेल्डिंग, अनुकूली करंट कंट्रोल, ऑटोमेटेड इलेक्ट्रोड ड्रेसिंग अऊर मानकीकृत पैरामीटर डेटाबेस पेश कइके, आधुनिक स्पॉट वेल्डिंग तकनीक इन चुनौतिन का प्रभावी ढंग से संबोधित किहिस है।
वैज्ञानिक प्रक्रिया प्रबंधन अऊर उन्नत उपकरण विन्यास के माध्यम से, निर्माता न केवल वेल्ड गुणवत्ता अऊर संयुक्त विश्वसनीयता मा महत्वपूर्ण सुधार कर सकत हैं बल्कि जटिल विनिर्माण परिदृश्यन मा कुशल अऊर स्थिर कनेक्शन सुनिश्चित करत हुए दीर्घकालिक परिचालन लागत का भी प्रभावी ढंग से कम कइ सकत हैं।