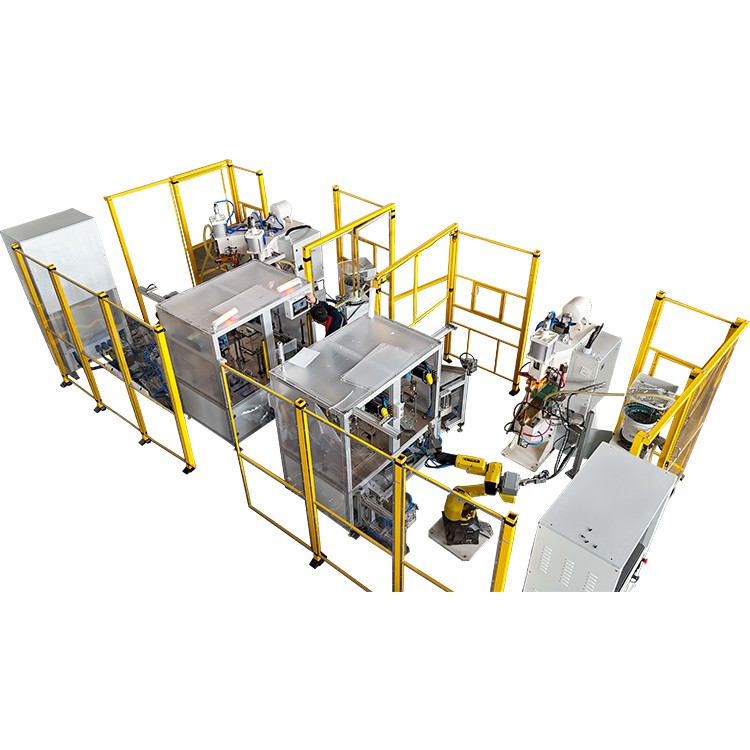
आधुनिक विनिर्माण परिदृश्य मा-सफेद ऑटोमोटिव बॉडी-इन-व्हाइट (बीआईडब्ल्यू), नई ऊर्जा वाहन (एनईवी) बैटरी ट्रे, उच्च-अंत उपकरण बाड़े, अऊर एयरोस्पेस संरचना-प्रतिरोध स्पॉट वेल्डिंग (आरएसडब्ल्यू) एक आधारशिला प्रक्रिया बनी हुई है। हालांकि, उत्पादन प्रबंधक अक्सर एक निराशाजनक विरोधाभास का सामना करत हैं: दबाव, वर्तमान अऊर समय पैरामीटरन के विस्तृत अनुकूलन के बावजूद, वेल्ड गुणवत्ता मा उतार-चढ़ाव जारी रहत है। असंगत नगेट व्यास, अत्यधिक निष्कासन (छिड़काव), अऊर उच्च - ताकत वाले स्टील मा लगातार ठंडा वेल्ड या "ब्लो-थ्रू" जइसन आम मुद्दा बनी रहत हैं।
जबकि साइट के कर्मचारी अक्सर सतह के दूषित पदार्थन या फिक्स्चर विचलन का दोषी ठहरावत हैं, अस्थिरता का मूल कारण आमतौर पर उपकरण के "ब्लैक बॉक्स" के भीतर निहित होत है: वेल्डिंग पावर सोर्स। एक आधुनिक स्पॉट वेल्डिंग मशीन के संदर्भ मा, एक बिजली स्रोत का चयन प्रभावी ढंग से एक वर्तमान आउटपुट मोड का चयन करब है। ई गाइड आपका एक सूचित खरीद निर्णय लेय मा मदद करै के लिए मध्यम आवृत्ति प्रत्यक्ष करंट (एमएफडीसी) अऊर पारंपरिक वैकल्पिक करंट (एसी) प्रणालिन के बीच मौलिक अंतरन का पता लगावत है।


मूल भौतिकी: वर्तमान तरंग रूप वेल्ड गुणवत्ता का "जीवन रेखा" काहे है
ई समझै के लिए कि बिजली स्रोत प्रकार परिणाम काहे निर्धारित करत हैं, हमका प्रतिरोध वेल्डिंग के मौलिक नियम, जूल के नियम का फिर से देखै का चाही:
Q = I² × R × t
यहि समीकरण मा, Q उत्पन्न गर्मी का प्रतिनिधित्व करत है, I वेल्डिंग करंट है, R कुल सर्किट प्रतिरोध (संपर्क प्रतिरोध सहित) है, अऊर करंट प्रवाह के अवधि है।
गणितीय रूप से, वर्तमान I अपने वर्ग से गर्मी इनपुट का प्रभावित करत है। नतीजतन, वर्तमान तरंग रूप मा एक मामूली उतार-चढ़ाव या विलंबता भी अंतिम नगेट गठन मा ज्यामितीय रूप से प्रवर्धित कीन जात है। अगर वर्तमान आउटपुट अस्थिर है, तौ गर्मी इनपुट अप्रत्याशित होइ जात है, चाहे इलेक्ट्रोड दबाव केतना भी सटीक होय। ई पारंपरिक एसी इकाइयन के तुलना मा एमएफडीसी बिजली स्रोतन के भारी श्रेष्ठता के भौतिक आधार है।
तरंग रूप असमानता: निरंतरता बनाम रुकावट
50/60 हर्ट्ज एसी आउटपुट के प्राकृतिक खामी
पारंपरिक एसी स्पॉट वेल्डर एक मानक साइन वेव पर निर्भर करत हैं। ई तरंग रूप प्रति सेकंड 100 से 120 बार "शून्य-पार" का अनुभव करत है। हर बार जब करंट शून्य से गुजरत है, तो ऊर्जा इनपुट प्रभावी ढंग से बंद हो जात है। ई रुक-रुक के ताप से:
- तापीय अपव्यय अऊर उतार-चढ़ाव:वेल्ड जोन मा धातु हर शून्य-क्रॉसिंग पर संक्षिप्त शीतलन चरण से गुजरत है, जेहिसे असतत नगेट वृद्धि अऊर संभावित रूप से मोटे अनाज संरचना होत है।
- उच्च शिखर वर्तमान दबाव:शून्य-क्रॉसिंग के दौरान ऊर्जा हानि के भरपाई करै के लिए, एसी वेल्डरन का उच्च पीक करंट आउटपुट करै का चाही। ई हिंसक दाल निष्कासन का प्राथमिक कारण हैं, खासकर लेपित स्टील (जैसे जस्ती शीट) मा, जवन सतह खत्म करै का नुकसान पहुँचावत है अऊर इलेक्ट्रोड पहनने का तेज करत है।
एमएफडीसी आउटपुट का स्थिरता लाभ
एमएफडीसी वेल्डर तीन - चरण एसी का उच्च - आवृत्ति धारा (1000 हर्ट्ज से 4000 हर्ट्ज) मा सुधारै के लिए इन्वर्टर तकनीक का उपयोग करत हैं, जेका फिर एक चिकनी डीसी आउटपुट मा बदला अऊर सुधारा जात है। प्रमुख फायदा मा शामिल हैं:
- निरंतर ऊर्जा इनपुट:डीसी आउटपुट एक लगभग सपाट रेखा है जेहिमा शून्य - क्रॉसिंग नाहीं है। वेल्ड जोन मा गर्मी समान रूप से जमा होत है। डेटा से पता चलत है कि एमएफडीसी ताप दक्षता समान परिस्थितियन मा एसी से लगभग 20% अधिक है।
- अल्ट्रा-कम लहर कारक:एमएफडीसी प्रणाली आम तौर पर 5% से कम के वर्तमान लहर का बनाए रखत हैं। ई चरम स्थिरता अत्यधिक नियंत्रित नगेट गठन के अनुमति देत है। जब 1.2 मिमी जस्ती स्टील का वेल्डिंग कीन जात है, तौ नगेट व्यास का मानक विचलन ± 0.15 मिमी के भीतर रखा जा सकत है, जबकि एसी वेल्डर के लिए ± 0.40 मिमी के तुलना मा।
मिलीसेकंड प्रतिक्रिया: उन्नत सामग्री के साथ सफलता के कुंजी
आधुनिक निर्माण उन्नत उच्च-शक्ति स्टील (एएचएसएस, जइसे कि डीपी980, क्यूपी1180) अऊर एल्यूमीनियम मिश्र धातुओं का उपयोग करत है। ई सामग्री गर्मी इनपुट मा सर्जिकल परिशुद्धता के मांग करत हैं।
तेजी से वृद्धि समय का महत्व
जवने गति से करंट अपने निर्धारित मान (उदय समय) तक पहुँचत है, उ महत्वपूर्ण है। एमएफडीसी इन्वर्टर पावर सोर्स लगभग 1 एमएस मा प्रतिक्रिया देत हैं, जबकि एसी सिस्टम का 10 एमएस से 20 एमएस के जरूरत होत है। एक तेज प्रतिक्रिया करंट का सतह के आक्साइड या कोटिंग्स मा तुरंत घुसय के अनुमति देत है, एक स्थिर प्रवाहकीय पथ स्थापित करत है अऊर वेल्ड के शुरुआत मा "आर्किंग" या निष्कासन का रोकत है।
उच्च-सटीकता बंद-लूप प्रतिक्रिया
आधुनिक एमएफडीसी नियंत्रकन मा उच्च नमूना आवृत्ति होत है जवन वास्तविक - समय मा सर्किट प्रतिरोध परिवर्तनन के निगरानी करत हैं अऊर मिलीसेकंड के भीतर वर्तमान विचलन के क्षतिपूर्ति करत हैं। ई "गतिशील समायोजन" एल्यूमीनियम जइसन उच्च - चालकता सामग्री के लिए आवश्यक है। ऑटोमोटिव टियर-1 आपूर्तिकर्ताओं ने रिपोर्ट किहिन है कि उच्च-शक्ति स्टील लाइनन के लिए एमएफडीसी मा बदलै से ओनके सीपीके (प्रक्रिया क्षमता सूचकांक) मा 0.88 से 1.75 तक सुधार भा, जेहिसे प्रक्रिया "छह सिग्मा" स्थिरता के स्थिति मा चली गै।
आर्थिक प्रभाव: सिर्फ बिजली से ज्यादा बचत
एमएफडीसी उपकरणन के उच्च प्रारंभिक लागत से कईयो खरीदार डरा जात हैं। हालांकि, कुल स्वामित्व लागत (टीसीओ) का विश्लेषण बेहतर दीर्घकालिक अर्थशास्त्र का पता लगावत है।
महत्वपूर्ण ऊर्जा बचत
काहे से कि एमएफडीसी ट्रांसफार्मर उच्च आवृत्ति पर काम करत हैं, चुंबकीय हानि कम से कम होत है, अऊर इकाइयन एसी ट्रांसफार्मर के आकार के 1/3 से 1/5 होत हैं।
- दक्षता तुलना:एसी वेल्डर 50-60% दक्षता से काम करत हैं, जबकि एमएफडीसी सिस्टम 85-90% तक पहुँच जात हैं।
- लागत मा कमी:वेल्डर के साथ एक उत्पादन लाइन के लिए, ऊर्जा बचत सालाना दस हजार डॉलर तक हो सकत है।
इलेक्ट्रोड के जीवन का दुगुना करब
निष्कासन इलेक्ट्रोड का "हत्यारा" है। एमएफडीसी के चिकनी, केंद्रित गर्मी इलेक्ट्रोड कैप्स पर थर्मल कटाव अऊर यांत्रिक घिसाव का कम करत है।
- फील्ड परिणाम:जस्ती स्टील अनुप्रयोगन मा, एसी वेल्डरन का आम तौर पर हर 500-800 स्थानन पर इलेक्ट्रोड ड्रेसिंग के आवश्यकता होत है। एमएफडीसी के साथ, ड्रेसिंग अंतराल का 2,000-3,000 स्थानन तक बढ़ावा जा सकत है, जेसे उपभोग्य लागत अऊर डाउनटाइम मा भारी कमी आवत है।
डिजिटलीकरण अऊर उद्योग 4.0 एकीकरण
स्मार्ट मैन्युफैक्चरिंग के युग मा, एक वेल्डिंग मशीन अब एक स्टैंडअलोन उपकरण नाहीं बल्कि एक डेटा संग्रह नोड है।
डेटा पारदर्शिता अऊर ट्रेसेबिलिटी
एमएफडीसी नियंत्रक हर एक वेल्ड के लिए करंट, वोल्टेज, दबाव अऊर ऊर्जा वक्रन का रिकॉर्ड कइ सकत हैं। ई डेटा ईथरनेट के माध्यम से एमईएस (मैन्युफैक्चरिंग एक्जीक्यूशन सिस्टम) मा प्रेषित कीन जात है। अगर कौनो गुणवत्ता चिंता पैदा होत है, तौ प्रबंधक उ विशिष्ट बैच के लिए सटीक ऊर्जा प्रोफाइल खींच सकत हैं, जेहिसे रूट-कारण विश्लेषण मा अनुमान लगावा जा सकत है।
बुद्धिमान पैरामीटर भंडारण
आधुनिक प्रणाली सैकड़न "वेल्डिंग शेड्यूल" का समर्थन करत हैं। अलग-अलग सामग्री के मोटाई या प्रकार के बीच स्विचिंग एक -टच ऑपरेशन है, जवन उच्च-मिक्स, कम-मात्रा उत्पादन अऊर रोबोट कोशिका के लिए बहुत जरूरी है।
खरीद गाइड: कौन सी स्पॉट वेल्डिंग मशीन आपके लिए सूट करत है?
परिदृश्य जहाँ एमएफडीसी अनिवार्य है:
- सुरक्षा-महत्वपूर्ण ऑटोमोटिव पार्ट्स: बीआईडब्ल्यू संरचना, क्रैश बीम अऊर बैटरी बाड़े।
- संवेदनशील सामग्री: एल्यूमीनियम, तांबा मिश्र धातु, स्टेनलेस स्टील अऊर जस्ती शीट।
- उच्च-शक्ति स्टील (एएचएसएस): 590 एमपीए से ऊपर के स्टील के लिए, एमएफडीसी लगातार पैठ के लिए एकमात्र विकल्प है।
- स्वचालित रोबोटिक लाइन: एमएफडीसी ट्रांसफार्मर के हल्का प्रकृति रोबोट त्वरण में सुधार करत है अऊर चक्र समय का कम करत है।
परिदृश्य जहाँ एसी पर्याप्त हो सकत है:
- सरल संरचनात्मक घटक: कम-कार्बन स्टील बाड़ या बुनियादी कोष्ठक।
- कम-आवृत्ति मरम्मत: रखरखाव दुकानें जहाँ सुरक्षा-ग्रेड प्रमाणन के आवश्यकता नाहीं है।
- चरम बजट बाधा: जब कम मात्रा मा सरल, मोटा कार्बन स्टील वेल्डिंग करत हैं।
चयन के लिए पेशेवर "स्वर्ण मानक"
जब एक का मूल्यांकन कीन जात हैस्पॉट वेल्डिंग मशीन, कीमत टैग से परे देखौ अऊर इन तकनीकी विनिर्देशन का सत्यापित करौ:
- वर्तमान नियंत्रण सटीकता:उच्च-स्तरीय उपकरणन का ±1% सटीकता प्रदान करै का चाही।
- कूलिंग सिस्टम डिजाइन:सुनिश्चित करा कि ट्रांसफार्मर अऊर एससीआर मॉड्यूल मा उच्च-ड्यूटी चक्रन के दौरान थर्मल शटडाउन का रोकै के लिए स्वतंत्र शीतलन सर्किट हैं।
- सॉफ्टवेयर अंतर्ज्ञान:का इंटरफ़ेस वास्तविक-समय तरंग प्रदर्शन अऊर बहु-भाषा समर्थन का समर्थन करत है?
- विक्रेता तकनीकी विशेषज्ञता:आपूर्तिकर्ता चुनौ जे वेल्डेबिलिटी परीक्षण सेवा प्रदान करत हैं अऊर ऑटोमोटिव या बैटरी क्षेत्रन मा एक सिद्ध ट्रैक रिकॉर्ड रखत हैं।
निष्कर्ष: सही बिजली स्रोत का चयन स्थिरता का पहला कदम है
प्रतिरोध वेल्डिंग मा, स्थिरता भौतिक प्रक्रिया पर पूर्ण नियंत्रण से आवत है। एमएफडीसी तकनीक "परीक्षण-अऊर-त्रुटि" पैरामीटर ट्यूनिंग से "उपकरण-संचालित" स्थिरता मा बदलाव का प्रतिनिधित्व करत है। जबकि प्रारंभिक निवेश अधिक है, उच्च पैदावार, कम ऊर्जा बिल अऊर डेटा-संचालित गुणवत्ता नियंत्रण द्वारा प्रदान कीन गा आरओआई प्रतिस्पर्धी विनिर्माण के लिए निश्चित विकल्प बनावत है।
अस्थिर वेल्ड्स का ठीक करै के लिए पैरामीटरन का ट्विक करै मा अउर समय बितावै से पहिले, अपने आप से पूछौ: का मोर पावर सोर्स काम के लिए सही है?