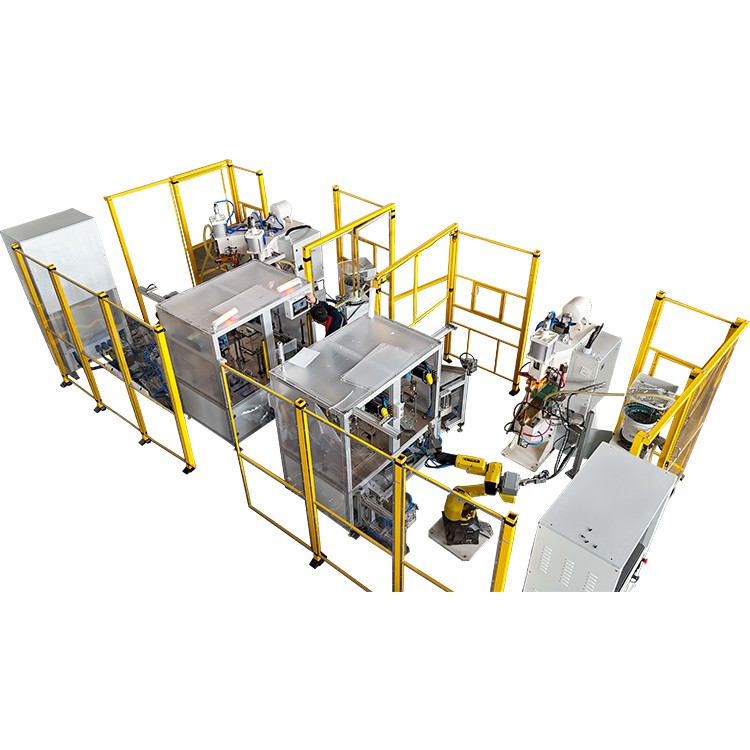
धातु स्टैम्पिंग, ऑटोमोटिव घटक, नई ऊर्जा टर्मिनल, तांबा-एल्यूमीनियम तार दोहन अऊर स्टेनलेस स्टील शीट निर्माण जइसन उद्योगन मा, प्रतिरोध स्पॉट वेल्डिंग सबसे व्यापक रूप से उपयोग कीन जाय वाली जोड़ प्रौद्योगिकियन मा से एक बनी हुई है। उपलब्ध विकल्पन मा से, एमएफडीसी स्पॉट वेल्डिंग मशीन अऊर कैपेसिटर डिस्चार्ज (सीडी) स्पॉट वेल्डिंग मशीन सबसे आम तौर पर चुने गए समाधानन में से दुई हैं। यद्यपि दुनौ प्रतिरोध वेल्डिंग परिवार से संबंधित हैं अऊर समान जोड़ कार्य करत हैं, लेकिन ओनके बिजली वितरण विधि, गर्मी इनपुट विशेषता, नगेट गठन व्यवहार अऊर सामग्री संगतता काफी अलग हैं। ई अंतर सीधे वेल्ड ताकत, उत्पादन दक्षता, उपकरण स्थिरता अऊर दीर्घकालिक परिचालन लागत का प्रभावित करत हैं।
वास्तविक विनिर्माण वातावरण मा, कईयो कंपनी वेल्डिंग उपकरणन का चयन करत समय मुख्य रूप से रेटेड पावर या प्रारंभिक खरीद मूल्य पर ध्यान केंद्रित करत हैं। हालांकि, मशीन के विशेषता अऊर भौतिक गुणन के बीच संबंध का अनदेखा करै से अक्सर अस्थिर वेल्ड गुणवत्ता, अत्यधिक छिड़काव या असंगत उत्पादन चक्र होत हैं। व्यवहार मा, बेमेल उपकरण स्थिर परिणाम प्राप्त कीने बिना बार-बार प्रक्रिया समायोजन का कारण बन सकत हैं, जवन अंततः डाउनटाइम अऊर रखरखाव लागत का बढ़ावत है।
के बीच के मौलिक अंतर का समझबएमएफडीसी स्पॉट वेल्डरअउरसंधारित्र निर्वहन स्पॉट वेल्डर्सयहिसे इंजीनियरन, उत्पादन प्रबंधकन अऊर खरीद टीमन के लिए आवश्यक है। इन प्रौद्योगिकियन के एक स्पष्ट तुलना ई सुनिश्चित करै मा मदद करत है कि चयनित उपकरण अनुप्रयोग के भौतिक गुणन, उत्पादन मात्रा अऊर गुणवत्ता आवश्यकताओं से मेल खात है।
ई लेख काम करै के सिद्धांतन, गर्मी उत्पादन व्यवहार, सामग्री संगतता, वेल्ड गुणवत्ता प्रदर्शन अऊर व्यावहारिक चयन दिशानिर्देशन के एक संरचित तुलना प्रदान करत है, जवन सूचित उपकरण चयन अऊर प्रक्रिया अनुकूलन का समर्थन करै के लिए उपयोगी तकनीकी संदर्भ प्रदान करत है।


1. मौलिक कार्य सिद्धांत अंतर
सब प्रदर्शन कारकन मा,बिजली वितरण सिद्धांतएमएफडीसी अऊर संधारित्र निर्वहन वेल्डिंग प्रणालिन के बीच सबसे महत्वपूर्ण अंतर है। विद्युत ऊर्जा के उत्पन्न अऊर वितरित करै के तरीका गर्मी इनपुट व्यवहार का निर्धारित करत है, जवन सीधे नगेट गठन अऊर वेल्ड विश्वसनीयता का प्रभावित करत है।
1.1 एमएफडीसी स्पॉट वेल्डिंग मशीन: स्थिर निरंतर वर्तमान आउटपुट
एमएफडीसी स्पॉट वेल्डिंग मशीन (मीडियम फ्रीक्वेंसी डायरेक्ट करंट वेल्डर) पारंपरिक एसी सिस्टम के तुलना मा वर्तमान स्थिरता में सुधार अऊर ऊर्जा हानि का कम करै के लिए डिज़ाइन कीन गा इन्वर्टर तकनीक का उपयोग करत हैं। विद्युत रूपांतरण प्रक्रिया मा आम तौर पर कईयो चरण शामिल होत हैं। सबसे पहिले, मानक एसी पावर (50 हर्ट्ज या 60 हर्ट्ज) का प्रत्यक्ष धारा मा सुधारा जात है। ई डीसी पावर का तब एक इन्वर्टर मॉड्यूल के माध्यम से मध्यम-आवृत्ति एसी मा बदला जात है, आमतौर पर 1 किलोहर्ट्ज से 4 किलोहर्ट्ज के सीमा मा। मध्यम-आवृत्ति धारा एक वेल्डिंग ट्रांसफार्मर से गुजरत है जहाँ वोल्टेज कम कीन जात है, अऊर अंत मा, वेल्डिंग के लिए उपयुक्त एक स्थिर डीसी आउटपुट पैदा करै के लिए फिर से सुधारा जात है।
काहे से कि ई प्रणाली निरंतर वर्तमान उत्पादन प्रदान करत है, वर्तमान उतार-चढ़ाव न्यूनतम होत है, अऊर तरंग स्थिरता उच्च रहत है। अधिकांश औद्योगिक अनुप्रयोगन मा, वर्तमान लहर का 5% के भीतर नियंत्रित कीन जा सकत है, जवन नगेट गठन के स्थिरता मा काफी सुधार करत है। स्थिर वर्तमान वितरण वेल्ड पॉइंट्स के बीच भिन्नता का कम करत है अऊर समग्र उत्पादन दोहराव में सुधार करत है।
स्वचालित उत्पादन वातावरण मा, एमएफडीसी वेल्डर लगातार वेल्ड गुणवत्ता का बनाए रखत हुए विस्तारित अवधि तक लगातार काम करै में सक्षम हैं। ई विश्वसनीयता ओनका बड़े - पैमाने पर विनिर्माण अनुप्रयोगन जइसे कि ऑटोमोटिव बॉडी असेंबली अऊर संरचनात्मक घटक निर्माण के लिए विशेष रूप से उपयुक्त बनावत है।
एमएफडीसी तकनीक का एक अउर फायदा एकर तेजी से प्रतिक्रिया क्षमता है। जब बिजली आपूर्ति मा उतार-चढ़ाव होत है, तौ नियंत्रण प्रणाली वास्तविक समय मा क्षतिपूर्ति कर सकत है, सुसंगत आउटपुट करंट सुनिश्चित करत है अऊर अलग-अलग विद्युत परिस्थितियन मा भी वेल्ड गुणवत्ता का बनाए रखत है।
1.2 संधारित्र निर्वहन स्पॉट वेल्डिंग मशीन: उच्च-ऊर्जा पल्स आउटपुट
संधारित्र निर्वहन (सीडी) स्पॉट वेल्डिंग मशीन ऊर्जा भंडारण अऊर तेजी से निर्वहन के आधार पर एक पूरी तरह से अलग बिजली वितरण विधि का उपयोग करत हैं। मूल सिद्धांत मा संधारित्र बैंकन मा विद्युत ऊर्जा का संग्रहीत करब अऊर वेल्डिंग के दौरान बहुत कम समय मा उ ऊर्जा का छोड़ब शामिल है।
संचालन के दौरान, संधारित्रन का धीरे-धीरे एक पूर्व निर्धारित वोल्टेज स्तर तक चार्ज कीन जात है। एक बार जब आवश्यक वोल्टेज तक पहुँच जात है, तौ वेल्डिंग चक्र ट्रिगर होइ जात है, अऊर संग्रहीत ऊर्जा वेल्डिंग सर्किट के माध्यम से लगभग तुरंत छुट्टी दे दीन जात है। ई एक बहुत उच्च शिखर वर्तमान नाड़ी बनावत है जवन आम तौर पर 1 अऊर 20 मिलीसेकंड के बीच रहत है।
यद्यपि निर्वहन अवधि बहुत कम है, लेकिन शिखर वर्तमान स्तर निरंतर वर्तमान प्रणालिन के तुलना मा काफी अधिक है। ई केंद्रित ऊर्जा वितरण वेल्डिंग क्षेत्र का लगभग तुरंत संलयन तापमान तक पहुँचै के अनुमति देत है। काहे से कि निर्वहन बहुत तेजी से होत है, गर्मी के आसपास के सामग्री मा फैले के लिए सीमित समय होत है, जेकरे परिणामस्वरूप एक छोट गर्मी-प्रभावित क्षेत्र होत है।
यहिके अलावा, काहे से कि ऊर्जा धीरे-धीरे संग्रहीत कीन जात है अऊर जल्दी से जारी कीन जात है, बिजली ग्रिड पै भार अपेक्षाकृत कम होत है। ई विशेषता संधारित्र निर्वहन वेल्डरन का सीमित विद्युत क्षमता या वातावरण वाली सुविधाओं के लिए विशेष रूप से उपयुक्त बनावत है जहां कईयो मशीन एकै बिजली लाइन साझा करत हैं।
2. ताप उत्पादन विशेषता अऊर नगेट निर्माण व्यवहार
प्रतिरोध वेल्डिंग मा, नगेट गठन वेल्ड ताकत अऊर विश्वसनीयता का निर्धारित करै वाला प्राथमिक कारक है। अलग-अलग गर्मी वितरण विधियन के परिणामस्वरूप अलग-अलग थर्मल प्रोफाइल होत हैं, जवन वेल्ड संरचना अऊर आसपास के सामग्री व्यवहार दुइनौ का प्रभावित करत हैं।
2.1 एमएफडीसी स्पॉट वेल्डिंग: धीरे-धीरे गर्मी पैठ अऊर स्थिर नगेट गठन
एमएफडीसी वेल्डिंग मा, निरंतर करंट गर्मी का संपर्क क्षेत्र के भीतर धीरे-धीरे बनावै अऊर सामग्री मा गहराई तक घुसय के अनुमति देत है। ई प्रगतिशील ताप प्रक्रिया के परिणामस्वरूप पूरे वेल्ड क्षेत्र मा एक अधिक समान तापमान वितरण होत है। नतीजतन, वेल्ड नगेट घना अऊर संरचनात्मक रूप से सुसंगत होत है।
एमएफडीसी प्रणालिन के लिए विशिष्ट वेल्डिंग समय 80 मिलीसेकंड अऊर 300 मिलीसेकंड के बीच होत है, जेहिसे गर्मी के संयुक्त इंटरफेस मा प्रवेश करै के लिए पर्याप्त समय मिलत है। स्थिर प्रक्रिया परिस्थितियन मा, नगेट व्यास भिन्नता का आमतौर पर ±0.2 मिमी से ±0.4 मिमी के भीतर नियंत्रित कीन जा सकत है, जवन बार-बार वेल्ड चक्रन मा उत्कृष्ट स्थिरता प्रदान करत है।
स्थिरता का ई स्तर भार-असर घटकन के लिए विशेष रूप से महत्वपूर्ण है। उदाहरण के लिए, ऑटोमोटिव निर्माण मा, कईयो वेल्ड पॉइंट अक्सर संरचनात्मक भार साझा करत हैं। अगर नगेट आकार वेल्ड के बीच काफी भिन्न होत है, तौ ई असेंबली के यांत्रिक अखंडता से समझौता कइ सकत है।
हालांकि, काहे से कि ताप अवधि अपेक्षाकृत लंबा है, कुछ गर्मी अनिवार्य रूप से आसपास के सामग्री मा फैल जात है। नतीजतन, गर्मी-प्रभावित क्षेत्र (एचएजेड) आम तौर पर संधारित्र निर्वहन वेल्डिंग के तुलना मा बड़ा होत है। पतली सामग्री या सख्त कॉस्मेटिक आवश्यकताओं से जुड़े अनुप्रयोगन मा, अनुचित पैरामीटर सेटिंग्स से सतह के मामूली रंग बदलब या स्थानीयकृत विकृति होइ सकत है।
2.2 संधारित्र निर्वहन वेल्डिंग: गाढ़ा ताप अऊर न्यूनतम ताप-प्रभावित क्षेत्र
संधारित्र निर्वहन वेल्डिंग लगभग तुरंत गर्मी पैदा करत है। जब संग्रहीत ऊर्जा जारी कीन जात है, तौ उच्च शिखर धारा वेल्ड इंटरफेस पर तेजी से ताप पैदा करत है। काहे से कि हीटिंग अवधि बहुत कम है, गर्मी के आसपास के क्षेत्रन मा काफी फैले के समय होवे से पहिले वेल्ड पूरा होइ जात है।
विशिष्ट वेल्डिंग समय 1 से 20 मिलीसेकंड तक होत है, जवन एमएफडीसी वेल्डिंग चक्रन से कई गुना कम होत है। ई छोट अवधि गर्मी के प्रसार का कम करत है अऊर भौतिक गुणन अऊर मोटाई के आधार पर गर्मी- प्रभावित क्षेत्र का लगभग 30% से 70% तक कम करै के अनुमति देत है।
कम गर्मी इनपुट आसपास के सामग्री मा धातु विज्ञान परिवर्तनन का भी कम करत है, जेकरे परिणामस्वरूप सतह के उपस्थिति में सुधार अऊर कम रंग बदलत है। ओन अनुप्रयोगन के लिए जहाँ दृश्य गुणवत्ता महत्वपूर्ण है, जइसे कि उजागर स्टेनलेस स्टील घटक या सजावटी धातु असेंबली, संधारित्र निर्वहन वेल्डिंग अक्सर बेहतर परिणाम प्रदान करत है।
हालांकि, ई तेजी से ताप करै वाला दृष्टिकोण भी सीमा प्रस्तुत करत है। मोटी सामग्री का वेल्डिंग करत समय, अपर्याप्त गर्मी पैठ होइ सकत है अगर ऊर्जा स्तर सामग्री के मोटाई से ठीक से मेल नाहीं खात हैं। अइसन मामलन मा, वेल्ड सतह स्वीकार्य दिखाई दे सकत है जबकि आंतरिक संलयन अधूरा रहत है, जेसे संभावित रूप से वेल्ड ताकत कम होइ सकत है।
3. सामग्री संगतता अऊर विशिष्ट अनुप्रयोग
उचित वेल्डिंग तकनीक के चयन मा सामग्री चयन एक निर्णायक भूमिका निभात है। विद्युत चालकता अऊर तापीय चालकता मा अंतर वेल्डिंग के दौरान गर्मी के व्यवहार का महत्वपूर्ण रूप से प्रभावित करत है।
3.1 एमएफडीसी स्पॉट वेल्डिंग के लिए विशिष्ट सामग्री अऊर उद्योग
एमएफडीसी स्पॉट वेल्डर मध्यम - मोटाई वाली सामग्री अऊर उच्च यांत्रिक ताकत के आवश्यकता वाले संरचनात्मक घटकन के लिए सबसे उपयुक्त हैं। आम सामग्री मा कार्बन स्टील शीट, उच्च - ताकत वाला स्टील, बहुपरत स्टील असेंबली अऊर संरचनात्मक धातु घटक शामिल हैं।
औद्योगिक अनुप्रयोगन मा, एमएफडीसी वेल्डिंग सिस्टम का व्यापक रूप से ऑटोमोटिव निर्माण मा उपयोग कीन जात है, खासकर वेल्डिंग बॉडी पैनल, सुदृढीकरण प्लेट अऊर चेसिस संरचनाओं के लिए। ई घटक आम तौर पर 1.0 मिमी से 2.5 मिमी तक मोटाई के होत हैं अऊर सेवा के दौरान लगातार यांत्रिक तनाव का सामना करै का चाही।
एमएफडीसी प्रणालिन का उपयोग आमतौर पर घरेलू उपकरणन के निर्माण अऊर बड़े - पैमाने पर शीट धातु निर्माण मा भी कीन जात है, जहां लगातार वेल्ड ताकत अऊर उच्च उत्पादन थ्रूपुट के आवश्यकता होत है। विस्तारित उत्पादन रन पर स्थिर प्रदर्शन बनाए रखै के ओनके क्षमता ओनका स्वचालित उत्पादन वातावरण के लिए आदर्श बनावत है।
3.2 संधारित्र निर्वहन वेल्डिंग के लिए विशिष्ट सामग्री अऊर उद्योग
संधारित्र निर्वहन वेल्डिंग पतली सामग्री अऊर तांबा अऊर एल्यूमीनियम जइसन अत्यधिक प्रवाहकीय धातुओं के लिए विशेष रूप से उपयुक्त है। विशिष्ट सामग्री मा स्टेनलेस स्टील शीट, निकेल-मढ़वाया सामग्री, जस्ती स्टील, तांबा मिश्र धातु, एल्यूमीनियम मिश्र धातु अऊर तांबा-एल्यूमीनियम संयोजन शामिल हैं।
नए ऊर्जा क्षेत्र मा, संधारित्र निर्वहन वेल्डिंग का व्यापक रूप से बैटरी टैब वेल्डिंग अऊर तांबा-एल्यूमीनियम कनेक्शन के लिए उपयोग कीन जात है। इन सामग्रियन के मोटाई आम तौर पर0.1 मिमी अऊर 0.3 मिमीअऊर नुकसान से बचावै के लिए सटीक थर्मल नियंत्रण के आवश्यकता होत है।
यहिके अलावा, सीडी वेल्डिंग का उपयोग अक्सर विद्युत संपर्कन, इलेक्ट्रॉनिक घटकन अऊर सटीक धातु भागन मा कीन जात है, जहां न्यूनतम विकृति अऊर साफ सतह के उपस्थिति महत्वपूर्ण होत है। एक छोट क्षेत्र मा गर्मी का केंद्रित करै के क्षमता ईका नाजुक घटकन के लिए आदर्श बनावत है जेहिमा तंग आयामी सहिष्णुता के आवश्यकता होत है।
4. प्रमुख पैरामीटर तुलना तालिका
निम्नलिखित तालिका एमएफडीसी अऊर संधारित्र निर्वहन वेल्डिंग प्रणालिन के बीच प्राथमिक अंतर का सारांशित करत है:
| पैरामीटर | एमएफडीसी स्पॉट वेल्डर | संधारित्र निर्वहन वेल्डर |
|---|---|---|
| वर्तमान आउटपुट | निरंतर डीसी | उच्च-पीक पल्स |
| वेल्डिंग समय | 80-300 एमएस | 1–20 एमएस |
| गर्मी-प्रभावित क्षेत्र | बड़ा | छोट |
| उपयुक्त सामग्री मोटाई | मध्यम से मोटा | पतली सामग्री |
| सतह के उपस्थिति | लाभ | बहुत नीक |
| निरंतर उत्पादन क्षमता | उच्च | हलुक |
| बिजली ग्रिड प्रभाव | हलुक | कमु |
5. सही वेल्डिंग मशीन के चयन के लिए व्यावहारिक दिशानिर्देश
उचित वेल्डिंग मशीन का चयन करै के लिए केवल उपकरण विनिर्देशन पर भरोसा करै के बजाय सामग्री विशेषता अऊर उत्पादन आवश्यकता दुइनौ का मूल्यांकन करै के जरूरत होत है।
5.1 जब एमएफडीसी स्पॉट वेल्डिंग बेहतर विकल्प है
एमएफडीसी स्पॉट वेल्डिंग सिस्टम आम तौर पर मध्यम - मोटाई वाली सामग्री, बहुपरत संरचनाओं या उच्च यांत्रिक ताकत के आवश्यकता वाले घटकन के साथ काम करत समय सिफारिश कीन जात है। उ उत्पादन वातावरण के लिए विशेष रूप से उपयुक्त हैं जहां सुसंगत वेल्ड गुणवत्ता अऊर दीर्घकालिक विश्वसनीयता आवश्यक है।
उदाहरण के लिए, ऑटोमोटिव संरचनात्मक वेल्डिंग के लिए अक्सर स्थिर अऊर दोहराए जाने योग्य वेल्ड ताकत के आवश्यकता होत है, जेहिसे एमएफडीसी सिस्टम पसंदीदा विकल्प बन जात है। यहिके अलावा, जब उत्पादन लाइन विस्तारित अवधि के लिए लगातार संचालित होत हैं, तौ एमएफडीसी वेल्डर उत्पादकता का बनाए रखै के लिए आवश्यक स्थायित्व अऊर स्थिरता प्रदान करत हैं।
5.2 जब संधारित्र निर्वहन वेल्डिंग बेहतर विकल्प है
संधारित्र निर्वहन वेल्डिंग प्रणाली आम तौर पर पतली सामग्री अऊर तांबा या एल्यूमीनियम जइसन अत्यधिक प्रवाहकीय धातुओं के लिए पसंदीदा समाधान होत हैं। जब तापीय विकृति का कम से कम करब अऊर सतह के उपस्थिति का बनाए रखब प्रमुख प्राथमिकता होत है, तौ उ आदर्श भी होत हैं।
सीमित विद्युत क्षमता वाली सुविधाओं मा, सीडी वेल्डिंग मशीन अतिरिक्त लाभ प्रदान करत हैं काहे से कि उ बिजली आपूर्ति पर कम मांग थोपत हैं। ओनके तेजी से वेल्डिंग चक्र सटीक निर्माण वातावरण मा दक्षता मा भी सुधार करत है जहां छोट घटकन का उच्च गति से संसाधित कीन जाय का चाही।
निष्कर्ष: सबसे अच्छा विकल्प आवेदन आवश्यकताओं पर निर्भर करत है
यद्यपि एमएफडीसी अऊर संधारित्र निर्वहन स्पॉट वेल्डिंग मशीन एकै प्रतिरोध वेल्डिंग श्रेणी से संबंधित हैं, लेकिन बिजली वितरण अऊर गर्मी व्यवहार मा ओनके अंतर अलग-अलग अनुप्रयोग लाभन का जन्म देत हैं। एमएफडीसी वेल्डिंग सिस्टम मध्यम- मोटाई वाले संरचनात्मक घटकन के लिए बेहतर अनुकूल हैं जेहिका मजबूत अऊर सुसंगत वेल्डिंग के आवश्यकता होत है, जबकि संधारित्र निर्वहन प्रणाली पतली सामग्री अऊर अत्यधिक प्रवाहकीय धातुओं मा उत्कृष्टता प्राप्त करत हैं जहां न्यूनतम गर्मी इनपुट वांछित होत है।
वेल्डिंग उपकरणन का चयन करत समय, सामग्री के प्रकार, सामग्री के मोटाई, सतह के गुणवत्ता के आवश्यकता अऊर उत्पादन चक्र के मांगन पर विचार करब महत्वपूर्ण है। अकेले खरीद लागत के बजाय इन व्यावहारिक कारकन के आधार पर उपकरण चुनै से सुसंगत वेल्ड गुणवत्ता, बेहतर उत्पादकता अऊर कम दीर्घकालिक परिचालन लागत सुनिश्चित करै मा मदद मिली।