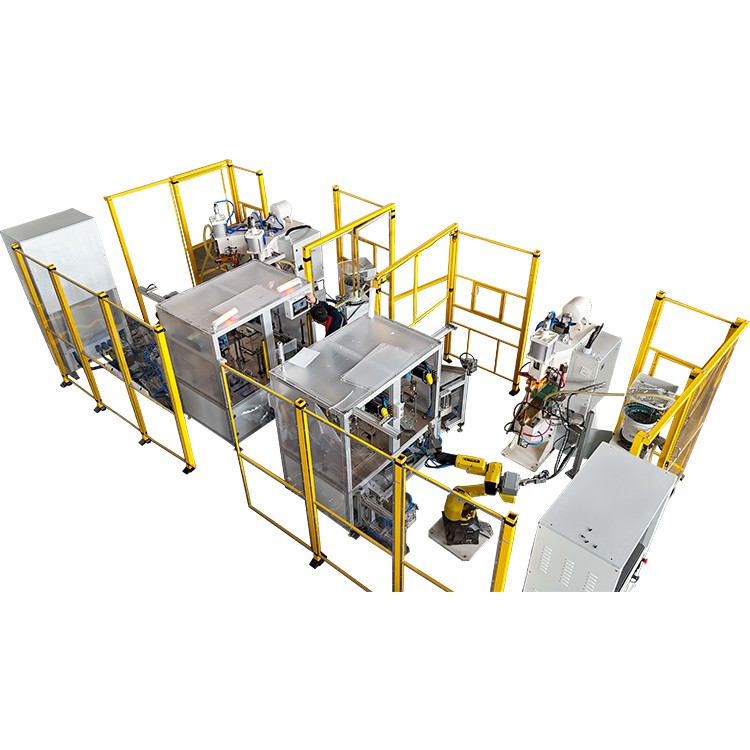
अल्ट्रासोनिक धातु वेल्डिंग मशीनतांबा, एल्यूमीनियम, निकेल स्ट्रिप्स, टर्मिनल, वायर हार्नेस, बैटरी टैब, बसबार अऊर अन्य धातु जोड़ै वाले अनुप्रयोगन के लिए व्यापक रूप से उपयोग कीन जात है। ई धातु इंटरफेस पर घर्षण, प्लास्टिक विरूपण अऊर परमाणु बंधन बनावै के लिए उच्च-आवृत्ति यांत्रिक कंपन अऊर वेल्डिंग दबाव का उपयोग करत है।
संलयन वेल्डिंग के विपरीत, अल्ट्रासोनिक धातु वेल्डिंग आमतौर पर एक ठोस - राज्य जोड़ै के प्रक्रिया होत है। धातु का पूरा तरह से पिघले के जरूरत नाहीं है, यहिसे गर्मी-प्रभावित क्षेत्र छोट है। ई सटीक इलेक्ट्रॉनिक्स, नई ऊर्जा बैटरी, ऑटोमोटिव वायर हार्नेस अऊर विद्युत कनेक्टरन के लिए उपयुक्त बनावत है जहां चालकता, आयामी स्थिरता अऊर सतह गुणवत्ता महत्वपूर्ण हैं।
हालांकि, उत्पादन के दौरान वर्कपीस विरूपण अऊर सतह क्षति अबहियों होइ सकत है। कुछ वेल्ड ताकत के आवश्यकताओं का पूरा कर सकत हैं, लेकिन हिस्सा गहरा निशान, झुर्रियां, दरारें, पतला होब या किनारा ताना देखा सकत है। ई खास तौर से तब आम है जब पतली तांबा शीट, एल्यूमीनियम पन्नी, बहुपरत बैटरी टैब, निकेल-प्लेटेड पार्ट्स अऊर छोट टर्मिनलन का वेल्डिंग कीन जात है।
वर्कपीस के क्षति का नियंत्रित करब खाली वेल्डिंग पावर का कम करै का मामला नाहीं है। यहिके खातिर सामग्री के स्थिति, हॉर्न डिजाइन, फिक्स्चर समर्थन, वेल्डिंग पैरामीटर, संचालन अऊर निरीक्षण प्रक्रिया के उचित नियंत्रण के जरूरत होत है।


अल्ट्रासोनिक धातु वेल्डिंग के दौरान वर्कपीस विकृत काहे होत हैं?
अल्ट्रासोनिक धातु वेल्डिंग बहुत कम समय मा संपर्क क्षेत्र मा यांत्रिक कंपन ऊर्जा स्थानांतरित करत है। अगर ऊर्जा, दबाव या समर्थन का अच्छी तरह से नियंत्रित नाहीं कीन जात है, तौ वर्कपीस स्थानीय रूप से संकुचित, खरोंच, फाड़ा या विकृत होइ सकत है।
1.सामग्री संवेदनशीलता
अल्ट्रासोनिक कंपन के प्रति अलग-अलग धातु अलग-अलग प्रतिक्रिया देत हैं। तांबा, एल्यूमीनियम अऊर निकेल का आमतौर पर अल्ट्रासोनिक धातु वेल्डिंग का उपयोग कइके वेल्डिंग कीन जात है, लेकिन ओनके कठोरता, लचीलापन, मोटाई अऊर सतह के स्थिति बहुत अलग होत है।
पतली अऊर मुलायम सामग्री दबाव अऊर कंपन के तहत इंडेंटेशन या झुकाव देखावै के अधिक संभावना रखत है। कठिन सामग्री के लिए अधिक वेल्डिंग ऊर्जा के आवश्यकता हो सकत है, लेकिन बहुत अधिक ऊर्जा दरार, किनारे विरूपण या अत्यधिक सींग के निशान का कारण बन सकत है।
उदाहरण के लिए, बैटरी टैब वेल्डिंग मा, एल्यूमीनियम पन्नी, तांबा पन्नी अऊर बहुपरत पन्नी के ढेर अक्सर बहुत पतला होत हैं। वेल्डिंग प्रक्रिया मा ऊपरी परत का फाड़े बिना या अत्यधिक दाँत के निशान छोड़े बिना परतन के बीच मजबूत बंधन बनावै का चाही।
2.सतह संदूषण या ऑक्सीकरण
अल्ट्रासोनिक वेल्डिंग प्रभावी धातु-से-धातु संपर्क पर निर्भर करत है। तेल, धूल, ऑक्साइड परत, अवशेष, या असमान चढ़ाना वेल्डिंग इंटरफेस पर ऊर्जा हस्तांतरण का कम कइ सकत है।
जब सतह साफ नाहीं होत है, तौ ऑपरेटर वेल्ड ताकत में सुधार करै के लिए आयाम, दबाव या वेल्डिंग समय बढ़ावै के कोशिश कर सकत हैं। ई अक्सर समस्या का अउर खराब कइ देत है। दूषितता बना रहत है, जबकि वर्कपीस अधिक यांत्रिक तनाव प्राप्त करत है अऊर विकृत होए के अधिक संभावना हो जात है।
तांबा अऊर एल्यूमीनियम भागन के लिए, सतह के सफाई अऊर आवै वाली सामग्री नियंत्रण विशेष रूप से महत्वपूर्ण हैं। स्थिर सतह गुणवत्ता वेल्डिंग प्रक्रिया का नियंत्रित करै मा आसान बनावत है अऊर भाग के क्षति के जोखिम का कम करत है।
3.गरीब सींग-से-भाग मिलान
वेल्डिंग हॉर्न ऊर्जा हस्तांतरण मा एक प्रमुख घटक है। एकर आकार, दाँत के पैटर्न, संपर्क क्षेत्र, सामग्री के कठोरता अऊर पहनने के स्थिति सब वर्कपीस पर लगावा गा तनाव का प्रभावित करत हैं।
अगर सींग के दाँत बहुत तेज या बहुत गहरा हैं, तौ दबाव केंद्रित होइ जात है अऊर गहरा निशान छोड़ सकत है या पतली सामग्री का भी छेद सकत है। अगर सींग असमान रूप से पहना जात है, तौ ऊर्जा एक तरफ केंद्रित होइ सकत है, जेहिसे एक क्षेत्र मा खराब वेल्डिंग अऊर दूसर क्षेत्र मा अधिक-संपीड़न होइ सकत है।
पतली चादर, पन्नी, बहुपरत टर्मिनल अऊर सटीक प्रवाहकीय भागन के लिए, सींग का न केवल सामग्री का "पकड़" लेय का चाही। ई वेल्ड ताकत, उपस्थिति, मोटाई में कमी अऊर विद्युत प्रदर्शन का भी संतुलित करै का चाही।
गलत वेल्डिंग पैरामीटर
प्रमुख अल्ट्रासोनिक धातु वेल्डिंग पैरामीटर मा आयाम, वेल्डिंग दबाव, वेल्डिंग समय, वेल्डिंग ऊर्जा, ट्रिगर दबाव अऊर होल्ड समय शामिल हैं।
अगर आयाम बहुत अधिक है, तौ घर्षण अऊर प्लास्टिक विरूपण अत्यधिक होइ जात है, जवन सामग्री का पतला कइ सकत है या सतह का नुकसान पहुँचा सकत है। अगर दबाव बहुत अधिक है, तो सींग के दांत भाग में बहुत गहराई से दबा सकत हैं। अगर वेल्डिंग समय बहुत लंबा है, तौ निरंतर ऊर्जा इनपुट ओवरवेल्डिंग, वार्पिंग या किनारे के क्षति का कारण बन सकत है।
ई पैरामीटर एक दूसरे के साथ बातचीत करत हैं। उदाहरण के लिए, आयाम बढ़ावै से लक्ष्य ऊर्जा तक पहुँचै के लिए आवश्यक समय कम होइ सकत है। बढ़त दबाव से वेल्डिंग समय अऊर सामग्री विरूपण के मात्रा भी बदल सकत है। यहि कारन से, पैरामीटरन का अलग-अलग सेटिंग्स के रूप मा नाहीं, बल्कि एक प्रक्रिया विंडो के रूप मा समायोजित कीन जाय का चाही।
अपर्याप्त फिक्स्चर समर्थन
कईयो विरूपण समस्या अकेले वेल्डिंग ऊर्जा के बजाय खराब फिक्स्चर समर्थन के कारण होत हैं। वेल्डिंग के दौरान, वर्कपीस का सींग अऊर निहाई के बीच रखल जात है जब तक कि ई दबाव अऊर कंपन प्राप्त करत है।
अगर निहाई समर्थन बहुत छोट है, स्थिति गलत है, क्लैम्पिंग बल असमान है, या भाग आंशिक रूप से असमर्थित है, तो वेल्ड के आसपास का क्षेत्र झुक सकत है, ढह सकत है या शिफ्ट हो सकत है।
आकार के टर्मिनल, मुड़े हुए भागन, पतले ढेर अऊर लंबा तार हार्नेस घटकन के लिए, फिक्स्चर का वेल्डिंग क्षेत्र का समान रूप से समर्थन करै का चाही अऊर वेल्डिंग के दौरान आंदोलन का रोकै का चाही।
वर्कपीस क्षति के सामान्य संकेत
वर्कपीस क्षति का आमतौर पर उपस्थिति, आयाम, यांत्रिक प्रदर्शन अऊर वेल्ड स्थिरता के माध्यम से पहचाना जा सकत है।
1.गहरा सतह इंडेंटेशन
वेल्डेड सतह भारी दाँत के निशान, पतला होब, सतह फाटब या स्थानीय पंचर देखावत है। ई आम बात है जब पतली तांबा शीट, एल्यूमीनियम शीट, बहुपरत पन्नी, या निकेल-प्लेटेड भागन का वेल्डिंग कीन जात है। ई आमतौर पर अत्यधिक दबाव, तेज सींग के दाँत, उच्च आयाम या लंबा वेल्डिंग समय से संबंधित होत है।
ताना या किनारा विरूपण
वेल्डिंग के बाद, हिस्सा अब सपाट नाहीं रहत है। वेल्ड क्षेत्र के पास किनारा उठा सकत है, झुक सकत है या तरंग- जैसा आकार दिखा सकत है। ई अक्सर तब होत है जब फिक्स्चर समर्थन कमजोर होत है, सामग्री बहुत पतली होत है, वेल्डिंग ऊर्जा बहुत अधिक होत है, या वेल्डिंग के स्थिर होए से पहिले हिस्सा छोड़ दीन जात है।
3.Cracking or Tearing Around the Weld
अगर सामग्री मा सीमित नमनीयता है या ऊर्जा एक छोट क्षेत्र मा केंद्रित है, तौ वेल्ड किनारे के आसपास छोट दरार दिखाई दे सकत हैं। कठोर तांबा, चढ़ावा गा सामग्री अऊर मोटाई के बड़े अंतर वाले भागन मा दरार पड़ै के अधिक संभावना होत है।
4.अस्थिर वेल्ड ताकत
कभौ-कभौ हिस्सा स्वीकार्य लागत है, लेकिन पुल टेस्ट, पील टेस्ट या रेजिस्टेंस टेस्ट अस्थिर परिणाम देखावत हैं। ई असमान ऊर्जा हस्तांतरण, सतह संदूषण, खराब फिक्स्चर स्थिति या अस्थिर मशीन आउटपुट का इंगित कर सकत है।
वेल्डिंग से पहिले विरूपण का कैसे कम कीन जाय?
वर्कपीस के क्षति का नियंत्रित करै मा अच्छी तैयारी पहला कदम है। वास्तविक वेल्डिंग चक्र शुरू होवे से पहिले कईयो वेल्डिंग दोष पैदा होइ जात हैं।
सामग्री, मोटाई अऊर सतह के गुणवत्ता के जाँच करा
बड़े पैमाने पर उत्पादन से पहिले, सामग्री ग्रेड, मोटाई सीमा, कठोरता, चढ़ाना प्रकार अऊर सतह के सफाई के पुष्टि करा। तांबा-एल्यूमीनियम जोड़न, निकेल स्ट्रिप वेल्डिंग, बैटरी टैब वेल्डिंग अऊर विद्युत कनेक्टरन के लिए, आवै वाली सामग्री का ऑक्सीकरण, तेल, बर्र, सिलवटन, झुकाव अऊर मोटाई भिन्नता के लिए जांच कीन जाय।
अगर सतह मा हल्का तेल या ऑक्सीकरण है, तौ वेल्डिंग से पहिले ओका साफ करा। गंभीर झुकाव, झुर्री, दरार या किनारे के क्षति वाले भागन का सीधे वेल्डिंग नाहीं कीन जाय का चाही, काहे से कि उ अस्थिर वेल्डिंग या द्वितीयक विरूपण का जन्म दे सकत हैं।
एक उपयुक्त सींग अऊर निहाई का उपयोग करा
सींग एक सार्वभौमिक हिस्सा नाहीं है। अल्ट्रासोनिक धातु वेल्डिंग मा, हॉर्न डिजाइन सीधे वेल्ड गुणवत्ता अऊर वर्कपीस उपस्थिति का प्रभावित करत है।
संपर्क क्षेत्र वेल्ड क्षेत्र से मेल खाना चाही। अगर ई बहुत छोट है, तौ दबाव केंद्रित होइ जात है। अगर ई बहुत बड़ा है, तौ वेल्डिंग ऊर्जा पर्याप्त न होइ सकत है। दाँत के गहराई वर्कपीस के मोटाई से मेल खाए के चाही। पतले हिस्सान का बहुत गहरा या तेज दाँतन से वेल्डिंग नाहीं कीन जाय का चाही।
निसानी का पर्याप्त समर्थन प्रदान करै का चाही ताकि भाग का डूबै, फिसलै या झुकै से रोका जा सके। असमान दबाव से बचे के लिए सींग अऊर निहाई के समानांतरता का भी नियमित रूप से जांच कीन जाय।
एक व्यावहारिक पैरामीटर विंडो बनावा
पूर्ण उत्पादन से पहिले, केवल अनुभव के आधार पर एक निश्चित सेटिंग पर भरोसा करै से बचे। एकर बजाय, एक विश्वसनीय प्रक्रिया विंडो बनावै के लिए परीक्षण वेल्डिंग का उपयोग करा।
सामग्री, मोटाई अऊर वेल्ड क्षेत्र से शुरू करा। फिर आयाम, दबाव, समय या ऊर्जा का कदम दर कदम समायोजित करा। एक समय मा केवल एक प्रमुख पैरामीटर बदलौ अऊर वेल्ड ताकत, सतह के निशान, मोटाई मा कमी अऊर विद्युत प्रतिरोध का मूल्यांकन करौ।
आसानी से विकृत भागन के लिए, कम ऊर्जा से शुरू करा अऊर धीरे-धीरे ओका बढ़ावा जब तक कि वेल्ड ताकत आवश्यकता का पूरा न करै। ई ताकत अऊर न्यूनतम क्षति के बीच सबसे अच्छा संतुलन खोजब आसान बनावत है।
वेल्डिंग के दौरान नुकसान का कैसे नियंत्रित कीन जाय?
वेल्डिंग के दौरान, लक्ष्य स्थिर ऊर्जा इनपुट, स्थिर दबाव अऊर स्थिर भाग स्थिति का बनाए रखब है। कौनो भी उतार-चढ़ाव असंगत वेल्ड गुणवत्ता का कारण बन सकत है।
1.अत्यधिक घर्षण से बचे के लिए आयाम का नियंत्रित करा
उच्च आयाम आमतौर पर इंटरफेस पर मजबूत घर्षण अऊर अधिक प्लास्टिक विरूपण पैदा करत है। मोटी या कठोर सामग्री के लिए, आयाम बढ़ावै से एक मजबूत बंधन बनावै मा मदद मिल सकत है। पतली तांबा शीट, एल्यूमीनियम पन्नी अऊर निकेल स्ट्रिप्स के लिए, हालांकि, अत्यधिक आयाम फाड़, झुर्री अऊर गहरा इंडेंटेशन का कारण बन सकत है।
अगर वेल्ड ताकत स्वीकार्य है लेकिन सतह के निशान बहुत गहरा हैं, सामग्री स्पष्ट रूप से पतली है, या किनारा खुरदुरा है, तो आयाम बहुत अधिक हो सकत है। ई दबाव अऊर वेल्डिंग समय के साथ एक साथ समायोजित कीन जाय का चाही।
कुचलने से रोकै के लिए वेल्डिंग दबाव का नियंत्रित करा
दबाव भागन का एक दूसरे से संपर्क करै मा मदद करत है अऊर कंपन का एक ठोस वेल्ड बनावै के अनुमति देत है। लेकिन उच्च दबाव का मतलब हमेशा बेहतर वेल्डिंग नाहीं होत है।
अगर दबाव बहुत कम है, तौ हिस्सा फिसल सकत है अऊर एक कमजोर वेल्ड बना सकत है। अगर दबाव बहुत अधिक है, तो सींग सामग्री में बहुत गहराई से दबा सकत है, जेसे भारी इंडेंटेशन, पतलापन या दरारें पैदा हो सकत हैं।
एक व्यावहारिक दृष्टिकोण सामग्री के मोटाई अऊर वेल्ड क्षेत्र के आधार पर एक दबाव सीमा सेट करब है, फिर पुल टेस्ट अऊर दृश्य निरीक्षण के माध्यम से एकर पुष्टि करब है। अगर वेल्ड ताकत कम है, तौ न केवल दबाव बढ़ावै। सतह के सफाई, सींग के पहनने, आयाम अऊर वेल्डिंग समय के भी जाँच करा।
ओवरवेल्डिंग से बचे के लिए समय या ऊर्जा का नियंत्रित करा
अगर वेल्डिंग समय बहुत कम है, तो जोड़ पूरी तरह से बंधन नहीं कर सकत है। अगर ई बहुत लंबा है, तौ हिस्सा ओवरवेल्ड होइ सकत है। ओवरवेल्डिंग के संकेत मा अंधेरे वेल्ड क्षेत्र, गहरा इंडेंटेशन, किनारे ताना, सामग्री अलगाव अऊर वेल्ड के चारों ओर दरार शामिल हैं।
बड़े पैमाने पर उत्पादन के लिए, ऊर्जा नियंत्रण, विस्थापन नियंत्रण, या वेल्ड गुणवत्ता निगरानी वाले उपकरणन का उपयोग करब बेहतर है। ऊर्जा मोड चक्र से चक्र तक ऊर्जा इनपुट का अउर अधिक सुसंगत रखै मा मदद कर सकत है, छोट भौतिक अंतर के कारण भिन्नता का कम करत है।
वर्कपीस का स्थिर रखौ
वेल्डिंग के दौरान भाग के आंदोलन खरोंच, वेल्ड ऑफसेट अऊर किनारे विरूपण का एक आम कारण है। भाग का सटीक रूप से रखा जाय, अऊर फिक्स्चर सतह साफ अऊर मलबा से मुक्त होवे के चाही।
छोट टर्मिनल, पतले ढेर अऊर बहुपरत बैटरी टैब के लिए, अतिरिक्त पता लगावै या क्लैम्पिंग सुविधा वेल्डिंग के दौरान क्षैतिज आंदोलन का कम करै मा मदद कर सकत हैं।
5.वास्तविक-समय निगरानी अऊर अलार्म का उपयोग करा
एक अच्छा अल्ट्रासोनिक धातु वेल्डिंग मशीन का वेल्डिंग ऊर्जा, समय, शक्ति, विस्थापन अऊर दबाव के निगरानी करै का चाही। सटीक इलेक्ट्रॉनिक्स अऊर बैटरी उत्पादन मा, अकेले दृश्य निरीक्षण पर्याप्त नाहीं है।
कुंजी वेल्डिंग डेटा के लिए ऊपरी अऊर निचली प्रक्रिया सीमा सेट करा। उदाहरण के लिए, अलार्म अत्यधिक ऊर्जा, असामान्य वेल्ड समय, असामान्य विस्थापन या अपर्याप्त दबाव के लिए सेट कीन जा सकत हैं। ई मुद्दा के बैच समस्या बनै से पहिले ख़राब भागन का रोकै मा मदद करत है।
वेल्डिंग के बाद द्वितीयक क्षति का कैसे रोका जाय?
जब वेल्डिंग चक्र पूरा होइ जात है, तब वेल्डिंग गुणवत्ता नियंत्रण खतम नाहीं होत है। पतला या नाजुक हिस्सा अभी भी अनलोडिंग, स्थानांतरण अऊर निरीक्षण के दौरान विकृत होइ सकत हैं।
1.उचित होल्ड टाइम का उपयोग करा
होल्ड टाइम अल्ट्रासोनिक कंपन बंद होए के बाद वेल्ड का दबाव मा स्थिर करै के अनुमति देत है। पतली चादरन, बहुपरत सामग्री, या सख्त समतलता आवश्यकता वाले भागन के लिए, उचित पकड़ समय स्प्रिंगबैक अऊर वेल्ड आंदोलन का कम कइ सकत है।
होल्ड टाइम का आँख बंद कइके नाहीं बढ़ावा जाय का चाही, काहे से कि ई उत्पादन का धीमा कइ सकत है। ई वेल्ड ताकत, उपस्थिति अऊर चक्र समय आवश्यकताओं के आधार पर सत्यापित कीन जाय का चाही।
वेल्डिंग के बाद भागन का ध्यान से संभालौ
वेल्डिंग के बाद, भागन का धीरे से हटावा जाय। वेल्डेड क्षेत्र पर सीधे न खींचौ, अऊर स्थिरता के किनारे के खिलाफ भाग का मारै से बचौ। पतले या लचीले भागन के लिए, स्टैकिंग दबाव अऊर परिवहन क्षति का रोकै के लिए समर्पित ट्रे या स्थानांतरण फिक्स्चर का उपयोग करा।
उपस्थिति, आयाम अऊर प्रदर्शन का निरीक्षण करा
निरीक्षण न केवल ई पुष्टि करै के चाही कि भाग जुड़े अहैं। ई भी जाँच करै का चाही कि का वेल्ड आवेदन आवश्यकताओं का पूरा करत है।
आम निरीक्षण वस्तुओं मा सतह इंडेंटेशन, वेल्ड स्थिति, मोटाई में कमी, खींच ताकत, छील ताकत, विद्युत प्रतिरोध अऊर क्रॉस-सेक्शन गुणवत्ता शामिल हैं। नई ऊर्जा बैटरी, पावर इलेक्ट्रॉनिक्स अऊर विद्युत कनेक्टरन के लिए, स्थिर कम संपर्क प्रतिरोध विशेष रूप से महत्वपूर्ण है काहे से कि संयुक्त मजबूत अऊर विद्युत रूप से विश्वसनीय दुनौ होवे के चाही।
वर्कपीस के नुकसान का कम करै के लिए अल्ट्रासोनिक मेटल वेल्डिंग मशीन कैसे चुनौ?
खरीदारन के लिए, एक अल्ट्रासोनिक धातु वेल्डिंग मशीन का चयन केवल पावर रेटिंग या कीमत पर आधारित नाहीं होवे के चाही। मशीन का वेल्डिंग प्रक्रिया का लगातार नियंत्रित करै में सक्षम होवे के चाही।
1.मटेरियल अऊर मोटाई से शक्ति का मिलान करा
अगर बिजली बहुत कम है, तौ वेल्ड ताकत अपर्याप्त होइ सकत है। अगर बिजली बहुत अधिक है अऊर खराब नियंत्रित है, तौ वर्कपीस क्षतिग्रस्त होइ सकत है।
खरीदारी से पहिले, आपूर्तिकर्ता का सामग्री, मोटाई, परतन के संख्या, वेल्ड क्षेत्र, लक्ष्य खींच ताकत, प्रतिरोध आवश्यकता अऊर उत्पादन क्षमता प्रदान करा। आपूर्तिकर्ता का वास्तविक नमूना के आधार पर मशीन पावर अऊर वेल्डिंग समाधान के सिफारिश करै का चाही।
पतले टर्मिनल, निकेल स्ट्रिप्स अऊर छोट प्रवाहकीय भागन का आमतौर पर अधिक सटीक नियंत्रण के आवश्यकता होत है। बहुपरत तांबा पन्नी, एल्यूमीनियम पन्नी अऊर बड़ा बसबार कनेक्शन के लिए उच्च ऊर्जा उत्पादन अऊर एक अधिक स्थिर वेल्डिंग प्लेटफॉर्म के आवश्यकता हो सकत है।
स्थिर दबाव नियंत्रण चुनौ
अस्थिर दबाव असमान वेल्डिंग निशान, असंगत ताकत अऊर वर्कपीस क्षति का कारण बन सकत है। स्थिर दबाव आउटपुट, अच्छी दोहराव अऊर आसान समायोजन वाले उपकरण चुनौ।
सटीक वेल्डिंग के लिए, सर्वो दबाव नियंत्रण, विस्थापन निगरानी, ट्रिगर दबाव सेटिंग अऊर वेल्ड वक्र रिकॉर्डिंग पर विचार करै लायक है।
उपलब्ध वेल्डिंग मोड के जाँच करा
एक सक्षम अल्ट्रासोनिक धातु वेल्डिंग मशीन समय मोड, ऊर्जा मोड, शक्ति मोड या विस्थापन मोड का समर्थन कर सकत है।
सरल उत्पादन के लिए, समय मोड पर्याप्त हो सकत है। भिन्नता, उच्च गुणवत्ता आवश्यकताओं, या बड़े पैमाने पर उत्पादन वाली सामग्री के लिए, ऊर्जा मोड अऊर विस्थापन निगरानी अधिक मूल्यवान हैं काहे से कि उ स्थिरता में सुधार करै में मदद करत हैं।
हॉर्न अऊर फिक्स्चर अनुकूलन का मूल्यांकन करा
कईयो विरूपण समस्या खराब हॉर्न या फिक्स्चर डिजाइन से आवत हैं, न कि मशीन के शरीर से। आपूर्तिकर्ता का चयन करत समय, पूछौ कि का उ हॉर्न डिजाइन, फिक्स्चर विकास, नमूना वेल्डिंग अऊर प्रक्रिया सत्यापन प्रदान कइ सकत हैं।
एक आपूर्तिकर्ता जवन वर्कपीस संरचना के अनुसार हॉर्न अऊर एन्विल का अनुकूलित कइ सकत है, ओकरे पास इंडेंटेशन, वार्पिंग, कमजोर वेल्ड अऊर वेल्ड ऑफसेट समस्याओं का हल करै के अधिक संभावना है।
5.डाटा रिकॉर्डिंग अऊर ट्रेसेबिलिटी का देखौ
नई ऊर्जा बैटरी, ऑटोमोटिव पार्ट्स, सटीक इलेक्ट्रॉनिक्स अऊर अन्य गुणवत्ता-संवेदनशील अनुप्रयोगन के लिए, डेटा रिकॉर्डिंग अत्यधिक अनुशंसित है। मशीन का वेल्डिंग ऊर्जा, समय, शक्ति, दबाव, विस्थापन अऊर अन्य प्रमुख डेटा रिकॉर्ड करै का चाही।
ई गुणवत्ता मुद्दन का पता लगावै, प्रक्रिया भिन्नता का विश्लेषण करै अऊर एक स्थिर उत्पादन मानक बनावै मा आसान बनावत है।
अलग-अलग वर्कपीस के लिए क्षति नियंत्रण टिप्स
पतला तांबा अऊर एल्युमिनियम शीट
पतली चादर आसानी से डेंट या टेढ़ा होइ जात है। एक उपयुक्त सींग दाँत पैटर्न का उपयोग करा, अत्यधिक दबाव अऊर आयाम से बचे, अऊर सुनिश्चित करा कि निहाई पर्याप्त समर्थन प्रदान करत है। परीक्षण वेल्डिंग के दौरान, इंडेंटेशन गहराई, मोटाई में कमी अऊर किनारे विरूपण के जांच करा।
2.बहुपरत तांबा अऊर एल्युमिनियम पन्नी
बहुपरत पन्नी के लिए परतन के बीच मजबूत बंधन के आवश्यकता होत है, लेकिन अगर प्रक्रिया बहुत आक्रामक है तो ऊपरी परत फाट सकत है। स्थिर ऊर्जा नियंत्रण का उपयोग करा अऊर छील परीक्षण या क्रॉस-सेक्शन निरीक्षण के माध्यम से परत बंधन का सत्यापित करा। वेल्डिंग से पहिले फिक्स्चर का पन्नी का शिफ्ट होवे से रोकै का चाही।
3.बैटरी टैब
बैटरी टैब के लिए स्थिर वेल्ड ताकत, अच्छी चालकता अऊर सुसंगत उपस्थिति के आवश्यकता होत है। अत्यधिक ऊर्जा से बचौ जवन आसपास के संरचनाओं का प्रभावित कर सकत है, अऊर वेल्ड स्थिति का कड़ाई से नियंत्रित करौ। एल्युमिनियम टैब, कॉपर टैब अऊर कॉपर-एल्यूमीनियम संयोजनन मा हर एक के आपन प्रक्रिया विंडो होवे के चाही।
4.तार हार्नेस टर्मिनल
तार हार्नेस टर्मिनल वेल्डिंग के लिए, ढीले स्ट्रैंड्स, खराब टर्मिनल पोजिशनिंग अऊर अस्थिर क्लैम्पिंग सब वेल्ड गुणवत्ता का प्रभावित कर सकत हैं। फिक्स्चर का तार अऊर टर्मिनल दुइनौ का सुरक्षित रूप से पकड़ै का चाही। अलग-अलग तार क्रॉस-खंडन का अलग-अलग दबाव अऊर ऊर्जा सेटिंग्स का उपयोग करै का चाही।
वर्कपीस डैमेज कंट्रोल चेकलिस्ट
| निरीक्षण वस्तु | का जाँच करै के चाही | संभावित समस्या |
|---|---|---|
| सामान | प्रकार, मोटाई, कठोरता, परतन के संख्या | पतला या असंगत सामग्री विकृत होइ सकत है |
| सतह के स्थिति | तेल, ऑक्सीकरण, बर्र, चढ़ाना गुणवत्ता | अस्थिर ऊर्जा हस्तांतरण |
| सींग के हालत | दाँत के पैटर्न, घिसाव, समानांतरता | गहरे निशान या स्थानीय ओवरवेल्डिंग |
| निहाई अऊर स्थिरता | समर्थन, स्थिति, क्लैम्पिंग | ताना, फिसलन, वेल्ड ऑफसेट |
| आयाम | चाहे ई बहुत अधिक होय | फाड़, पतला, खुरदरा किनारा |
| दबाव | चाहे बहुत ऊँचा होय या बहुत निचला | कुचलना, कमजोर वेल्डिंग, अस्थिर ताकत |
| समय या ऊर्जा | चाहे भाग ओवरवेल्ड होइ गवा है | काला निशान, विरूपण, दरार |
| समय रोकौ | का ई पर्याप्त है | स्प्रिंगबैक या अस्थिर वेल्ड |
| हैंडलिंग | लोडिंग, अनलोडिंग, ट्रांसफर | द्वितीयक झुकाव या प्रभाव क्षति |
| मशीन के हालत | कनवर्टर, जनरेटर, गाइड सिस्टम | अस्थिर आउटपुट अऊर बैच दोष |
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: एक अल्ट्रासोनिक धातु वेल्डिंग मशीन वर्कपीस पर गहरा निशान काहे छोड़त है?
उ: गहरा निशान आमतौर पर अत्यधिक दबाव, तेज सींग के दाँत, उच्च आयाम, लंबा वेल्डिंग समय, या कमजोर निहाई समर्थन के कारण होत हैं। समाधान न केवल एक पैरामीटर का कम करब है, बल्कि हॉर्न, फिक्स्चर, वर्कपीस सतह अऊर मशीन के स्थिरता के जांच करब भी है।
प्रश्न: का वर्कपीस विरूपण का मतलब हमेशा ई होत है कि वेल्डिंग पावर बहुत अधिक है?
उ: नाहीं। उच्च शक्ति विरूपण का कारण बन सकत है, लेकिन खराब फिक्स्चर समर्थन, असमान सींग संपर्क, असंतुलित दबाव, सतह संदूषण अऊर सामग्री के मोटाई मा भिन्नता भी विरूपण का कारण बन सकत है। सबसे अच्छा तरीका ई पहचान करब है कि विरूपण कहाँ होत है अऊर फिर प्रक्रिया का चरण दर चरण जाँच करब।
प्रश्न: पतली तांबा या एल्यूमीनियम शीट का कम इंडेंटेशन के साथ वेल्डिंग कैसे कीन जा सकत है?
उ: पतली सामग्री के लिए उपयुक्त एक सींग दाँत पैटर्न का उपयोग करा, अत्यधिक दबाव अऊर आयाम से बचा, अऊर पर्याप्त निहाई समर्थन प्रदान करा। परीक्षण वेल्डिंग के दौरान कम ऊर्जा से शुरू करा, फिर धीरे-धीरे तब तक बढ़ावा जब तक कि आवश्यक ताकत तक न पहुँच जाय।
प्रश्न: अगर वेल्डिंग ताकत बहुत कम है तो का मैं वेल्डिंग समय बढ़ा सकत हउँ?
उ: तुरंत नाहीं। वेल्डिंग समय बढ़ावै से ताकत मा सुधार होइ सकत है, लेकिन ई ओवरवेल्डिंग अऊर विरूपण का भी कारण बन सकत है। पहिले सतह के सफाई, हॉर्न के स्थिति अऊर स्थिरता के स्थिति के जाँच करा। फिर आयाम, दबाव या ऊर्जा का छोट-छोट चरणन मा समायोजित करा अऊर पुल टेस्टिंग अऊर दृश्य निरीक्षण के साथ परिणाम के पुष्टि करा।
प्रश्न: मैं अपने वर्कपीस के लिए सही अल्ट्रासोनिक धातु वेल्डिंग मशीन का चयन कैसे करूँ?
उ: आपूर्तिकर्ता का आपन सामग्री, मोटाई, परतन के संख्या, वेल्ड क्षेत्र, लक्ष्य खींच ताकत, प्रतिरोध आवश्यकता अऊर उत्पादन क्षमता प्रदान करा। एक विश्वसनीय आपूर्तिकर्ता का नमूना वेल्डिंग, हॉर्न अऊर फिक्स्चर डिजाइन, पैरामीटर परीक्षण अऊर उत्पादन प्रक्रिया मार्गदर्शन का समर्थन करै का चाही।
निसकर्स
अल्ट्रासोनिक धातु वेल्डिंग मा वर्कपीस क्षति का रोकै के लिए न केवल वेल्डिंग ऊर्जा कम करै के बारे मा है। कुंजी ऊर्जा, दबाव, सींग डिजाइन, फिक्स्चर समर्थन अऊर सामग्री स्थिति से मिलान करब है।
सटीक इलेक्ट्रॉनिक्स, नई ऊर्जा बैटरी, ऑटोमोटिव तार हार्नेस अऊर प्रवाहकीय धातु घटकन के लिए, स्थिर वेल्ड गुणवत्ता मशीन शक्ति से बहुत अधिक पर निर्भर करत है। ई एक उपयुक्त प्रक्रिया विंडो, विश्वसनीय फिक्स्चर डिजाइन, उचित हॉर्न मिलान अऊर सुसंगत मशीन नियंत्रण पर भी निर्भर करत है।
जब एक अल्ट्रासोनिक धातु वेल्डिंग मशीन चुनत हैं, तौ खरीदारन का केवल कीमत अऊर रेटेड पावर के तुलना नाहीं करै का चाही। ओनका नमूना वेल्डिंग परिणाम, विरूपण नियंत्रण, वेल्डिंग डेटा स्थिरता, हॉर्न अऊर फिक्स्चर अनुकूलन अऊर आपूर्तिकर्ता के प्रक्रिया अनुभव का भी मूल्यांकन करै का चाही। ई इंडेंटेशन, वार्पिंग, क्रैकिंग अऊर बैच दोषन का कम करत समय मजबूत वेल्डिंग प्राप्त करै मा मदद करत है।
एक वेल्डिंग समाधान प्राप्त करा