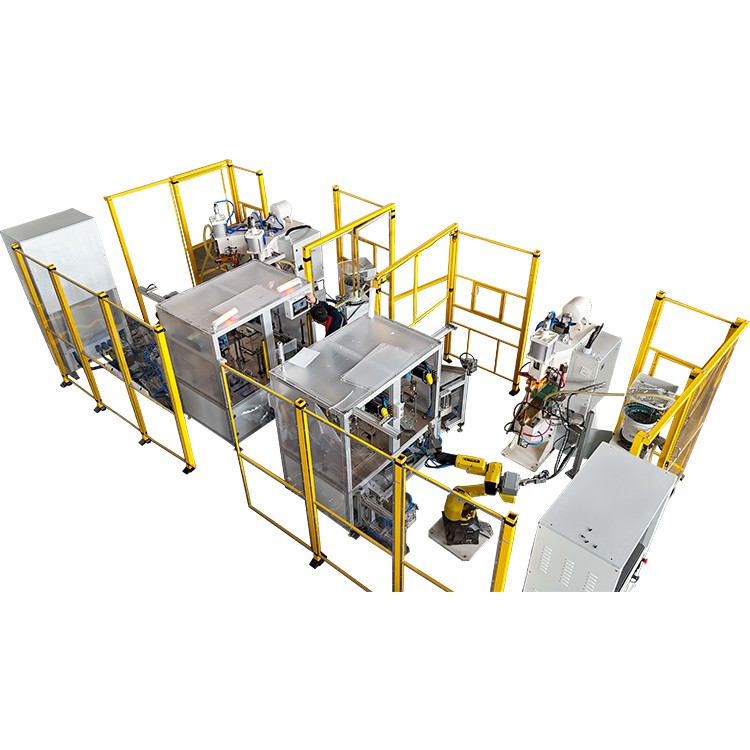
परिचय: कोल्ड वेल्ड्स मा काहे आम हैंएल्युमिनियम प्लेट स्पॉट वेल्डिंग?
एल्युमिनियम सामग्री मा मजबूत तापीय चालकता अऊर ऑक्सीकरण के लिए प्रवण सतह जइसन विशेषता होत है, जवन एकर वेल्डिंग प्रक्रिया का साधारण स्टील के तुलना मा अधिक चुनौतीपूर्ण बनावत है। अगर वेल्डिंग पैरामीटर गलत तरीका से सेट कीन जात हैं या उपकरण रखरखाव अपर्याप्त है, तौ खराब संपर्क या अपर्याप्त गर्मी जइसन मुद्दा आसानी से होइ सकत हैं, जेहिसे ठंडा वेल्डिंग होइ सकत है। यहिसे, वेल्डिंग गुणवत्ता में सुधार करै के लिए सही संचालन विधियन अऊर उपकरण उपयोग तकनीकन मा महारत हासिल करब बहुत जरूरी है।
I. वेल्डिंग वर्तमान अऊर समय सेटिंग्स का अनुकूलित करब
वर्तमान तीव्रता का उचित रूप से समायोजित करा:वर्तमान वेल्डिंग गर्मी का निर्धारित करै वाला प्रमुख कारक है। जब एक का उपयोग करत हैंएल्युमिनियम स्पॉट वेल्डर, एल्यूमीनियम प्लेट के मोटाई अऊर सामग्री के आधार पर उचित वर्तमान तीव्रता का चयन करा। बहुत कम करंट अपर्याप्त गर्मी का कारण बनत है, जेसे एक ठंडा वेल्ड बनत है; बहुत अधिक करंट प्लेट के माध्यम से जल सकत है या इलेक्ट्रोड चिपक सकत है।
नियंत्रण वेल्डिंग समय:वेल्डिंग समय सीधे गर्मी इनपुट का प्रभावित करत है। अलग-अलग मोटाई के एल्यूमीनियम प्लेटन के लिए, पूर्ण धातु संलयन सुनिश्चित करै अऊर अपर्याप्त ताप के कारण ठंडे वेल्ड से बचे के लिए एक उचित ऊर्जावान समय निर्धारित करा।
II. उच्च-गुणवत्ता वाले इलेक्ट्रोड का चयन अऊर रखरखाव
उच्च - चालकता इलेक्ट्रोड सामग्री का उपयोग करा:क्रोमियम जिरकोनियम तांबा या टंगस्टन तांबा मिश्र धातु इलेक्ट्रोड का उपयोग करै के सिफारिश कीन जात है। इन सामग्रियन मा अच्छा चालकता अऊर मजबूत पहनने प्रतिरोध होत है, जवन वेल्डिंग स्थिरता में सुधार करै, संपर्क प्रतिरोध का कम करै अऊर ठंडा वेल्डिंग का रोकै में मदद करत है।
इलेक्ट्रोड के नियमित सफाई अऊर बदलाव:इलेक्ट्रोड टिप सतह पर ऑक्सीकरण या संदूषण वर्तमान संचरण का गंभीर रूप से प्रभावित करत है। वेल्डिंग गुणवत्ता सुनिश्चित करै के लिए इलेक्ट्रोड का नियमित रूप से साफ करै अऊर गंभीर रूप से घिसल इलेक्ट्रोड टिप्स का तुरंत बदलै के सिफारिश कीन जात है।
III. अच्छा वर्कपीस संपर्क अऊर दबाव प्रणाली सुनिश्चित करब
वेल्डिंग सतह का साफ करा:एल्यूमीनियम सतह पर ऑक्साइड परत (Al2O3) मा खराब चालकता होत है अऊर अच्छा संपर्क सुनिश्चित करै अऊर ठंडा वेल्ड से बचे के लिए सैंडपेपर या रासायनिक क्लीनर से वेल्डिंग से पहिले हटावै का चाही।
स्थिर दबाव प्रणाली:दबाव प्रणाली वेल्डेड जोड़ के गठन मा एक महत्वपूर्ण भूमिका निभात है। अपर्याप्त दबाव से खराब संपर्क सतह अंतरंगता होत है, जेहिसे असमान गर्मी पैदा होत है अऊर बाद मा ठंडा वेल्ड ट्रिगर होत है। स्थिर अऊर विश्वसनीय दबाव सुनिश्चित करै के लिए वायवीय या हाइड्रोलिक प्रणाली का नियमित रूप से जाँच करा।
IV. शीतलन प्रणाली अऊर पर्यावरणीय परिस्थितियन का तर्कसंगत विन्यास
शीतलन दक्षता का नियंत्रित करा:वेल्डिंग प्रक्रिया के दौरान उत्पन्न उच्च तापमान, अगर समय मा खतम नाहीं होत है, तौ इलेक्ट्रोड विरूपण या कमजोर वेल्ड पॉइंट का कारण बन सकत है। यहिसे, सुनिश्चित करा कि शीतलन प्रणाली स्थिर उपकरण के काम करै के तापमान का बनाए रखै के लिए सामान्य रूप से संचालित होत है।
सूखा काम करै वाला माहौल बनाये रखौ:एक नम वातावरण आसानी से वेल्डिंग क्षेत्र मा नमी बना सकत है, जवन वर्तमान चालन मा हस्तक्षेप करत है अऊर ठंडे वेल्डिंग के जोखिम का बढ़ावत है। सूखे, अच्छी तरह से हवादार वातावरण मा वेल्डिंग संचालन करै के सिफारिश कीन जात है।
निष्कर्ष: वैज्ञानिक संचालन कोल्ड वेल्ड्स का खतम करै के कुंजी है
वेल्डिंग पैरामीटर का उचित रूप से सेट कइके, उच्च-गुणवत्ता वाले इलेक्ट्रोड का चयन कइके, वर्कपीस के सफाई अऊर एक स्थिर दबाव प्रणाली सुनिश्चित कइके, अच्छा शीतलन अऊर पर्यावरण प्रबंधन के साथ मिलके, के दौरान ठंडा वेल्डिंग के घटनाएल्युमिनियम प्लेट स्पॉट वेल्डिंगप्रक्रिया से प्रभावी ढंग से बचा जा सकत है। स्मार्ट विनिर्माण तकनीक के विकास के साथ, आधुनिकएल्युमिनियम स्पॉट वेल्डरऔद्योगिक उत्पादन के लिए अधिक स्थिर अऊर विश्वसनीय वेल्डिंग समाधान प्रदान करत हुए, उच्च दक्षता अऊर बुद्धिमत्ता के ओर विकसित हो रहे हैं।